


Підшипники
Насоси
Ротори
Колеса
Ущільнення
Муфти пружні
МОДЕРНІЗАЦІЯ ТУРБОКОМПРЕСОРА СИНТЕЗ-ГАЗУ ЦЕХУ ВИРОБНИЦТВА «АММІАК» на підприємстві АТ «MAXAM-CHIRCHIQ» м. Чирчик, Узбекистан
У 70-ті роки минулого століття збудовано 42 підприємства хімічної промисловості з виробництва аміаку та інших мінеральних добрив. У період бурхливого розвитку технології синтезу аміаку в усьому світі (1970 – 1990 рр.), основним постачальником динамічного обладнання була японська компанія Toyo Engineering Corporation (TEC).
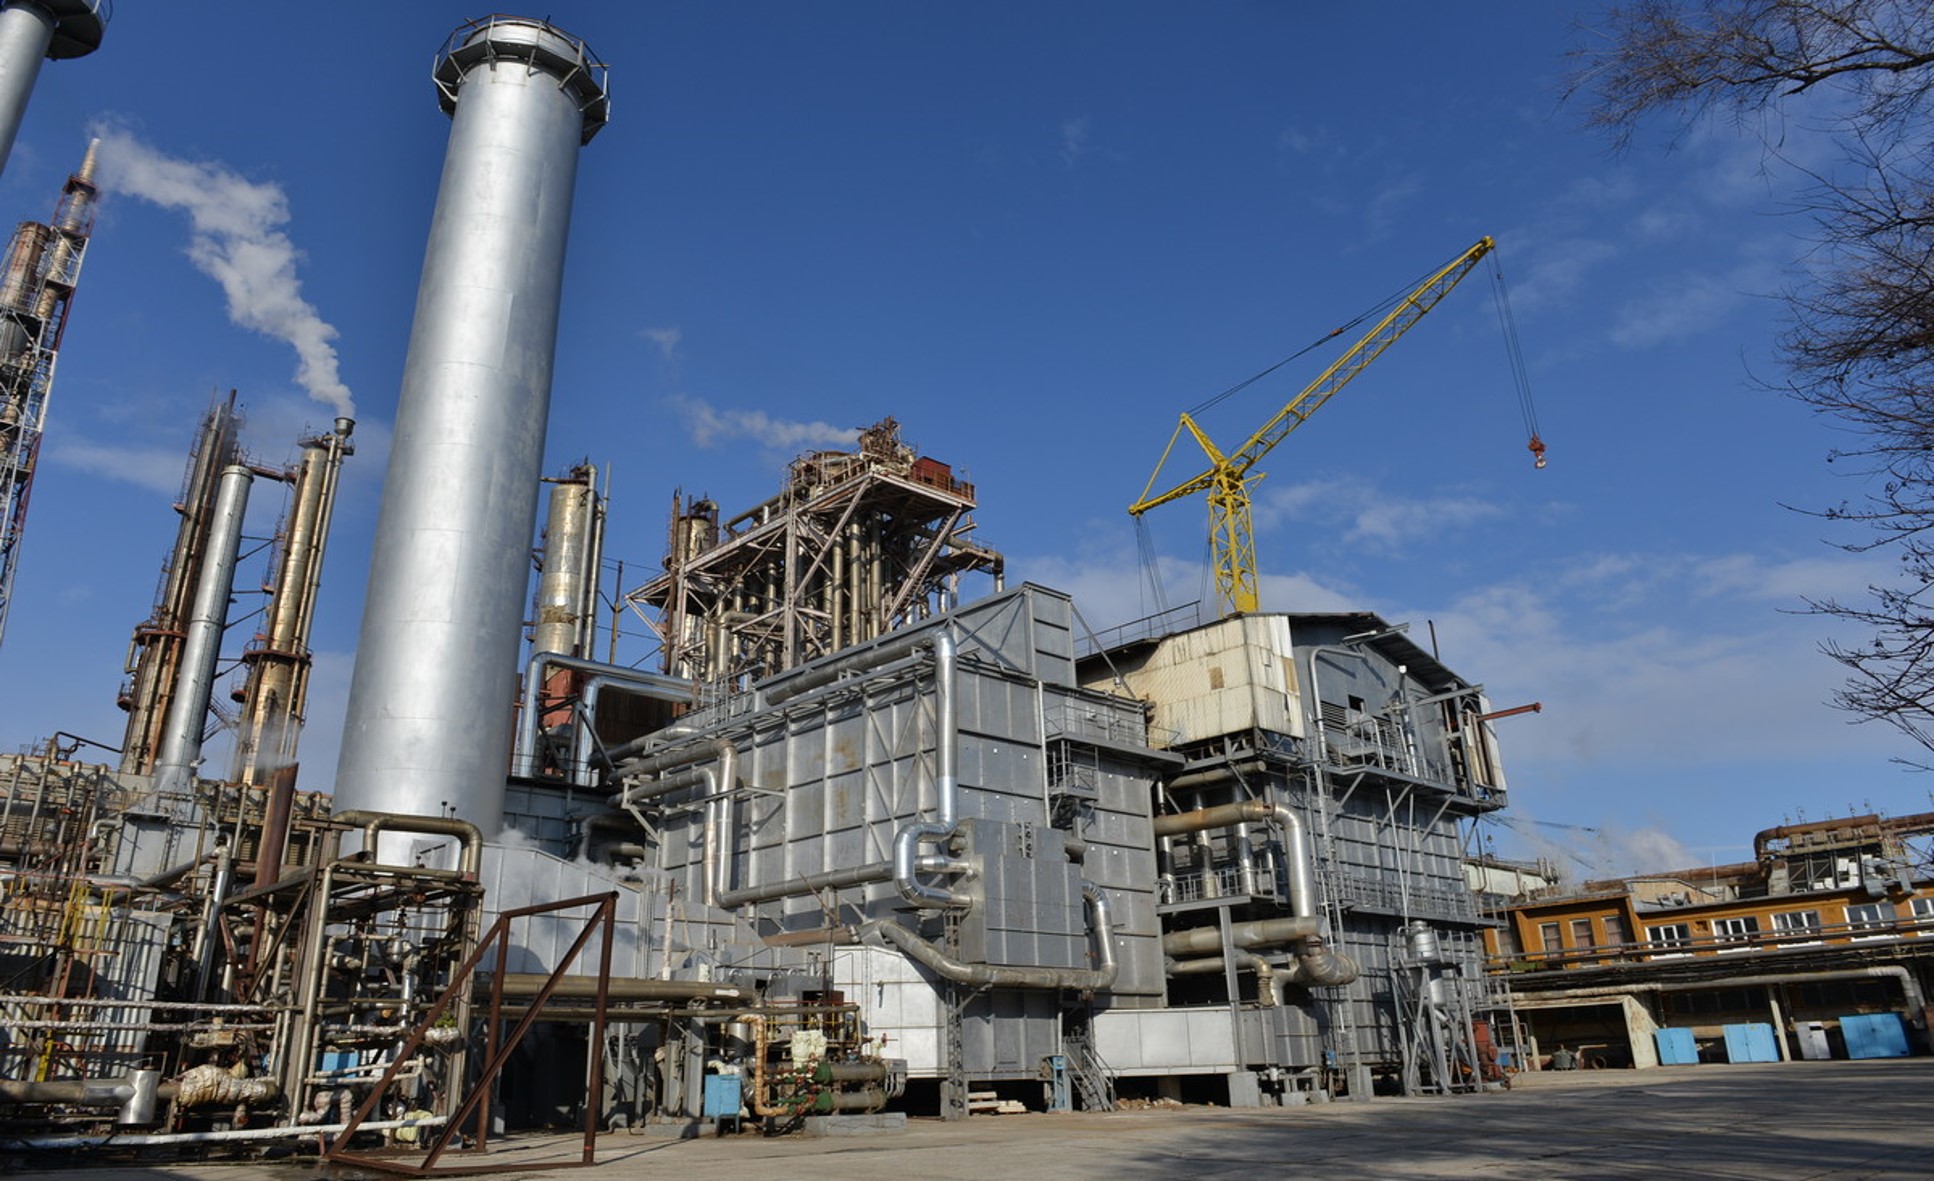
У складі технологічного обладнання для великотоннажного виробництва аміаку (1360 т на добу) найбільш конструктивно складним є турбокомпресор синтез-газу, що включає відцентровий компресор, який складається з корпусів низького (КНТ), середнього (КСТ) і високого (КВТ) тиску, та приводну парову конденсаційну турбіну (ПТ).
Як відцентрові компресори ТЕС використовувала вироби фірми Dresser-Clark (США), пізніше Mitsubishi Heavy Industries Compressor Corporation (Японія) за ліцензією фірми Dresser-Clark, а ПТ – вироби фірми Mitsubishi Heavy Industries (Mechanical Drive). У період 1972 – 1975 рр., за ліцензією фірми Dresser-Clark виробництво компресорів КНТ, КСТ, КВТ було освоєно казанськими підприємствами ЗАТ «НДІтурбокомпресор» і ВАТ «Казанькомпресормаш».
Тривалий термін експлуатації обладнання зумовив зниження ефективності процесів стиснення в турбокомпресорах та отримання енергії в турбінах. Через понад 50 років після розробки проєктів і впровадження турбокомпресорів синтез-газу створено нові конструктивні та технологічні рішення, що дозволяють значно підвищити ефективність обладнання.
У 2000-х роках у міру вичерпання проєктного ресурсу експлуатації турбокомпресорів синтез-газу актуальним стало завдання подовження ресурсу встановлених агрегатів, збільшення міжремонтних термінів шляхом їхньої модернізації для запобігання аварійним ситуаціям та підвищення ефективності виробництв аміаку.
Підвищення ефективності виробництва аміаку шляхом збільшення продуктивності установок призвело до зміни режимів роботи компресорів і суттєвого зростання газодинамічного навантаження на ротори. Застосування технічних рішень без урахування всіх факторів процесу та взаємозв’язку технологічних параметрів викликало зниження надійності роботи турбокомпресорів синтез-газу.
-
Завдання підвищення надійності та економічності компресорних агрегатів синтез-газу є актуальним з таких причин:
- • перевищення встановленого ресурсу експлуатації;
- • невідповідність економічності компресора і приводної турбіни сучасному рівню розвитку техніки;
- • суттєва зміна технологічних режимів роботи турбокомпресорів синтез-газу;
- • відсутність резерву компресорного обладнання;
- • збільшення частоти відмов відповідальних вузлів (з’єднувальних муфт, підшипників, ущільнень…), що тягне за собою позапланові зупинки і, як наслідок, значні збитки;
- • штатні вузли (підшипники, кінцеві плаваючі ущільнення, лабіринтні ущільнення, зубчасті муфти) та часткова модернізація не забезпечують 2-річний міжремонтний пробіг турбокомпресора.
Модернізації компресора синтез-газу, здійснені фірмою Dresser-Clark, були виконані на низці підприємств хімічної галузі з метою збільшення продуктивності з 1360 до 1800 т/добу. У ході модернізації виконувалася заміна ротора і внутрішнього корпусу середнього та високого тиску. Корпус низького тиску модернізації не піддавався. Експлуатація модернізованих компресорних агрегатів на різних підприємствах показала, що корпус низького тиску працює за межами стійкої зони (запасу демпфувальних сил недостатньо для придушення збуджувальних сил) і характеризується високими рівнями вібрації. Величина абсолютної вібрації досягає 12 мм/с. Віброобстеження корпусу показує наявність у спектрі вібрації низькочастотної спектральної складової. Причиною високої вібрації є втрата стійкості обертання ротора. Втрата стійкості відбувається в машинах, робоча швидкість обертання ротора яких дорівнює або перевищує подвоєну першу критичну швидкість, і є наслідком дії на ротор аеродинамічних сил, що зросли у зв’язку зі збільшенням продуктивності, та циркуляційних сил у лабіринтних ущільненнях. Вона супроводжується автоколиваннями ротора на частоті, близькій до першої критичної, тобто на робочому технологічному режимі ротор працює в нестійкій зоні експлуатації. Робота корпусу низького тиску в такому режимі призводить до руйнування штатних підшипників, плаваючих ущільнень, зносу лабіринтних ущільнень проточної частини, що призводить до збільшення перетікань газу між ступенями та зниження ефективності стиснення корпусу.
Прикладом глибокої модернізації компресора синтез-газу великотоннажного виробництва аміаку із забезпеченням високої надійності та ефективності є впровадження комплексу технічних рішень ТОВ «ТРІЗ» ЛТД на АТ «Maxam-Chirchiq» (м. Чирчик, Узбекистан) у 2025 р.
У цеху «Аміак-1» хімкомбінату експлуатувався класичний великотоннажний агрегат виробництва аміаку, побудований за технологією TEC і радянською лінією типу АМ-76. Основою техпроцесу є турбокомпресорний агрегат синтез-газу у складі компресорів типу Dresser-Clark (поз. 401) та приводна парова конденсаційна турбіна (поз. 103-JT) виробництва Mitsubishi Heavy Industries.
-
Тривалий період експлуатації турбокомпресорний агрегат синтез-газу регулярно стикався зі стандартними експлуатаційними недоліками:
- • низькочастотною вібрацією (НЧВ) корпусу низького тиску (КНТ);
- • жорстким проходженням критичних швидкостей;
- • позаплановими зупинками через вібрацію КНТ;
- • осьовим зсувом турбіни через недостатню несучу здатність штатного упорного підшипника тощо.
Необхідність наростити продуктивність з метою підвищення ефективності виробництва аміаку шляхом зміни характеристик турбокомпресора, а також усунення вищевказаних недоліків привели до співпраці ТОВ «ТРІЗ» ЛТД та АТ «Maxam-Chirchiq» у масштабній модернізації компресорного агрегату (реконструкції проточних частин компресорів поз. 401 та парової турбіни 103JT).
-
Цілі проведення модернізації:
- • розширення діапазону виробництва аміаку від 1360 до 2000 тонн на добу;
- • підвищення до 74% ККД компресора за оптимальної продуктивності 1750 тонн на добу;
- • реконструкція парової турбіни для нових параметрів компресора з одночасним підвищенням її ККД;
- • зниження питомої витрати природного газу на виробництво аміаку;
- • збільшення міжремонтного пробігу з одного року до 2…6 років.
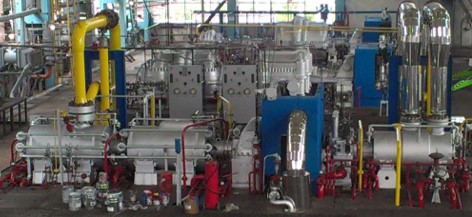
Турбокомпресорний агрегат синтез-газу поз. 401.
У межах програми масштабного збільшення продуктивності цеху «Аміак-1» на підприємстві АТ «Maxam-Chirchiq» фірма ТОВ «ТРІЗ» ЛТД (генпідрядник) спільно з фірмою General Electric (GE) (субпідрядник) реалізувала комплексний проєкт модернізації турбокомпресора.
- При модернізації було проведено заміну штатних вузлів на вузли надійності, розроблені ТОВ «ТРІЗ» ЛТД:
- • аеродинамічні блоки КНТ, КСТ, КВТ з антициркуляційними лабіринтно-лунковими ущільненнями;
- • проточна частина парової турбіни;
- • демпферні опорні та опорно-упорні підшипники ковзання;
- • масляні кінцеві ущільнення з плаваючими кільцями;
- • пружні з’єднувальні муфти типу МСК.
Фірмою GE здійснено модернізацію проточної частини турбіни із заміною штатних опорного та опорно-упорного підшипників на підшипники ТОВ «ТРІЗ» ЛТД.
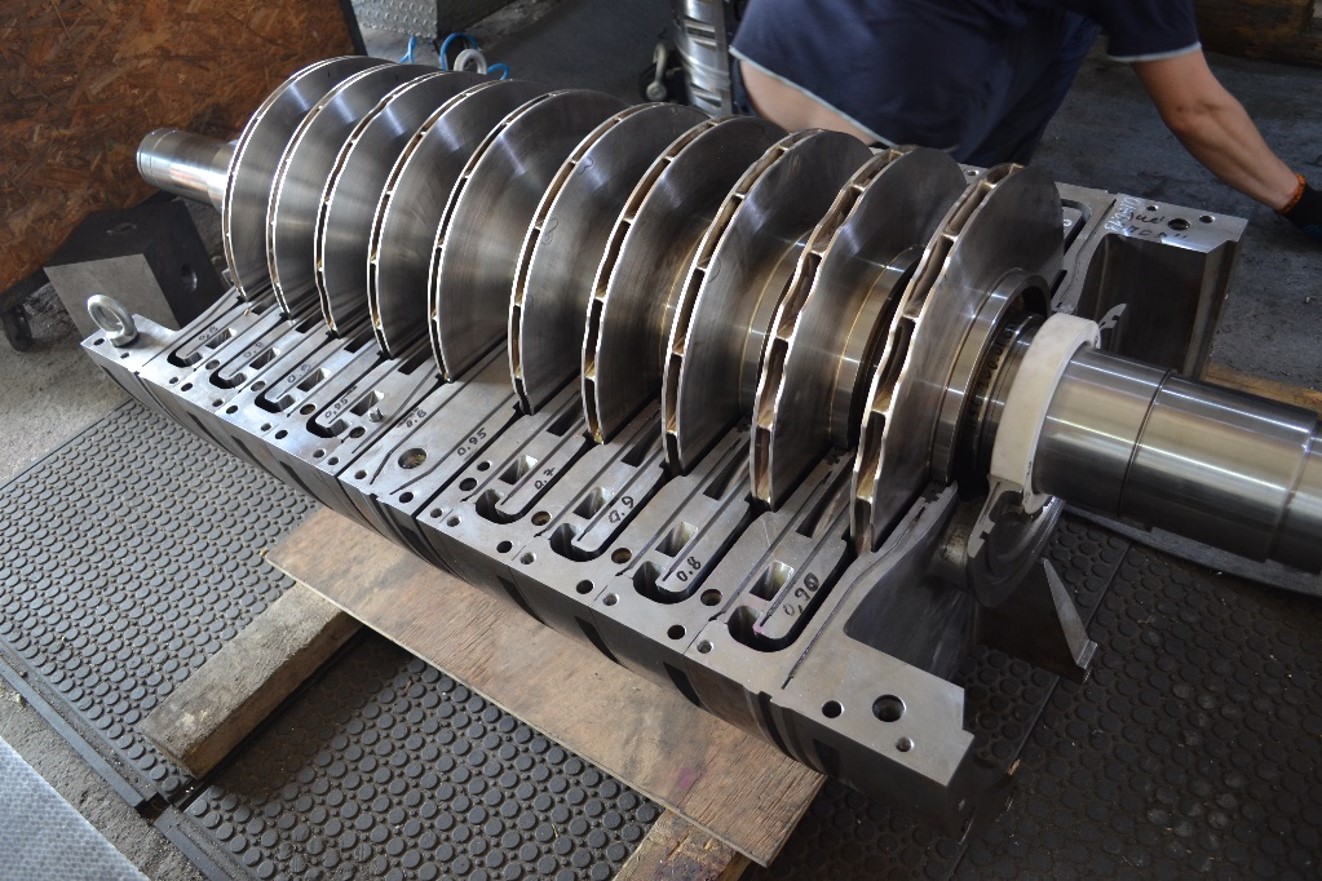
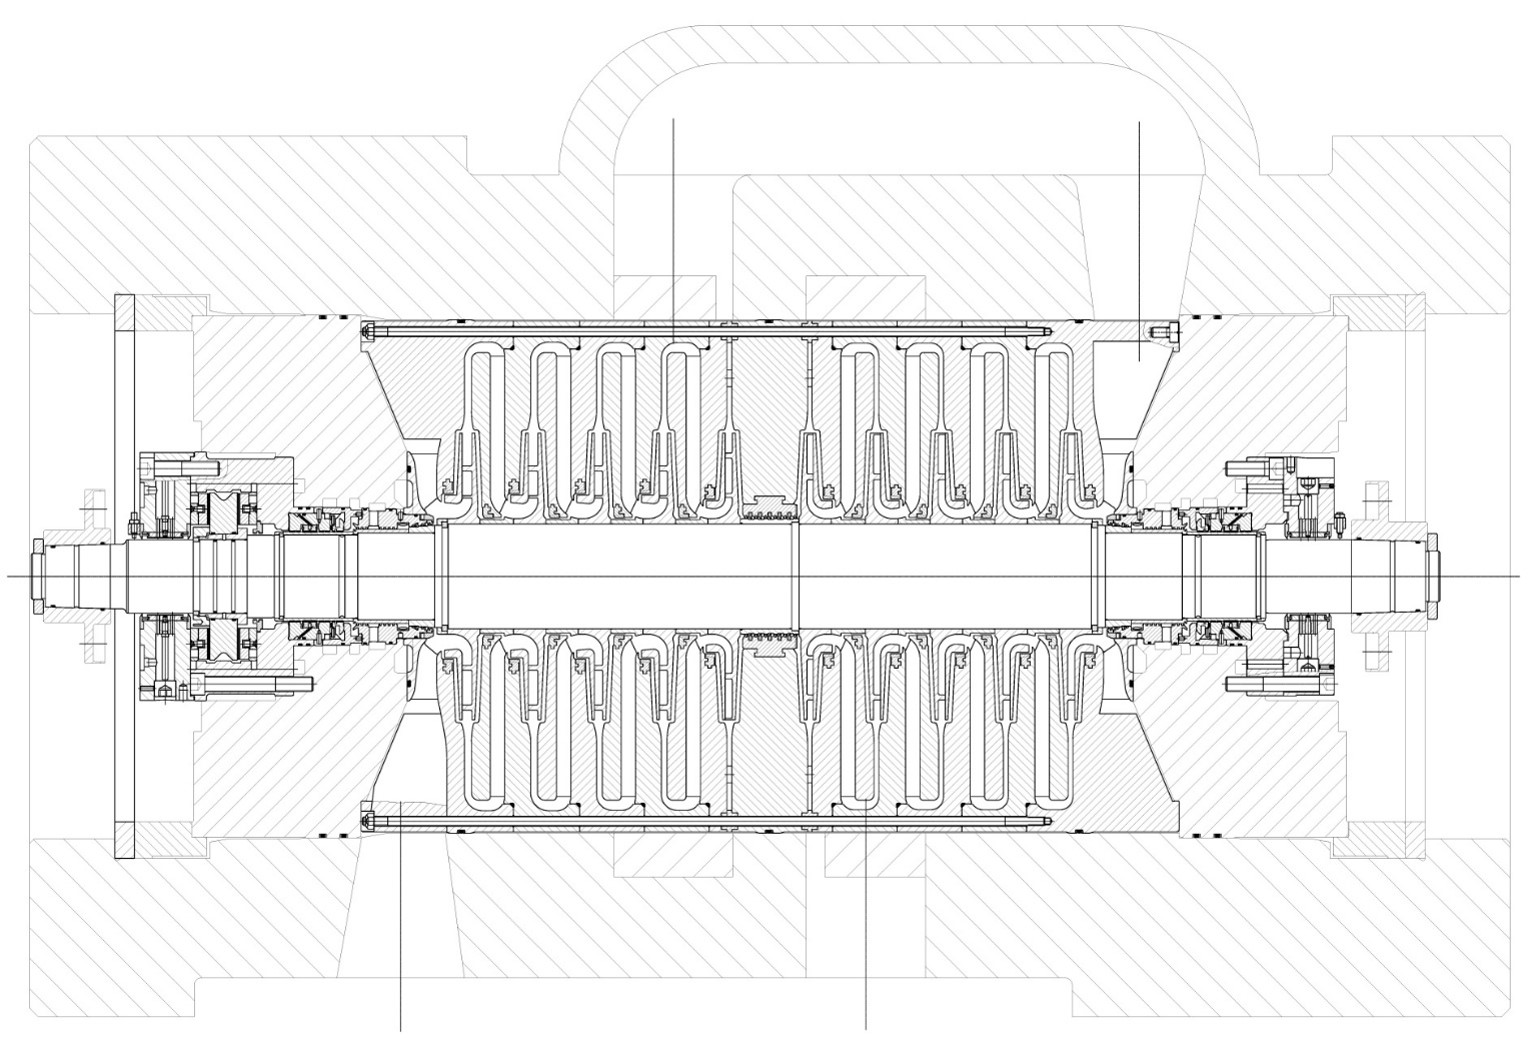
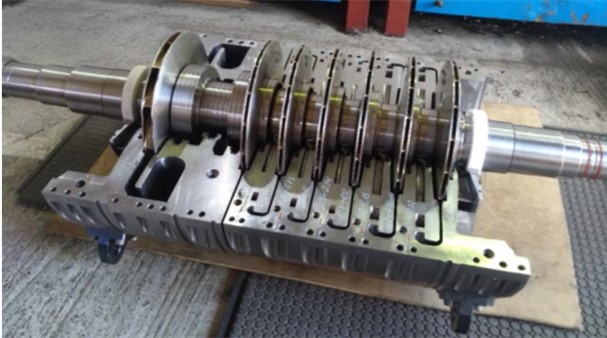
Аеродинамічні блоки: для підвищення ефективності та динамічної стійкості виконано повну заміну штатних аеродинамічних блоків КНТ, КСТ, КВТ на модернізовані розробки «ТРІЗ» ЛТД. Геометрія внутрішніх корпусів та робочих коліс роторів розраховувалася під нові параметри газового потоку з оптимумом за продуктивністю аміаку 1750 т/добу.
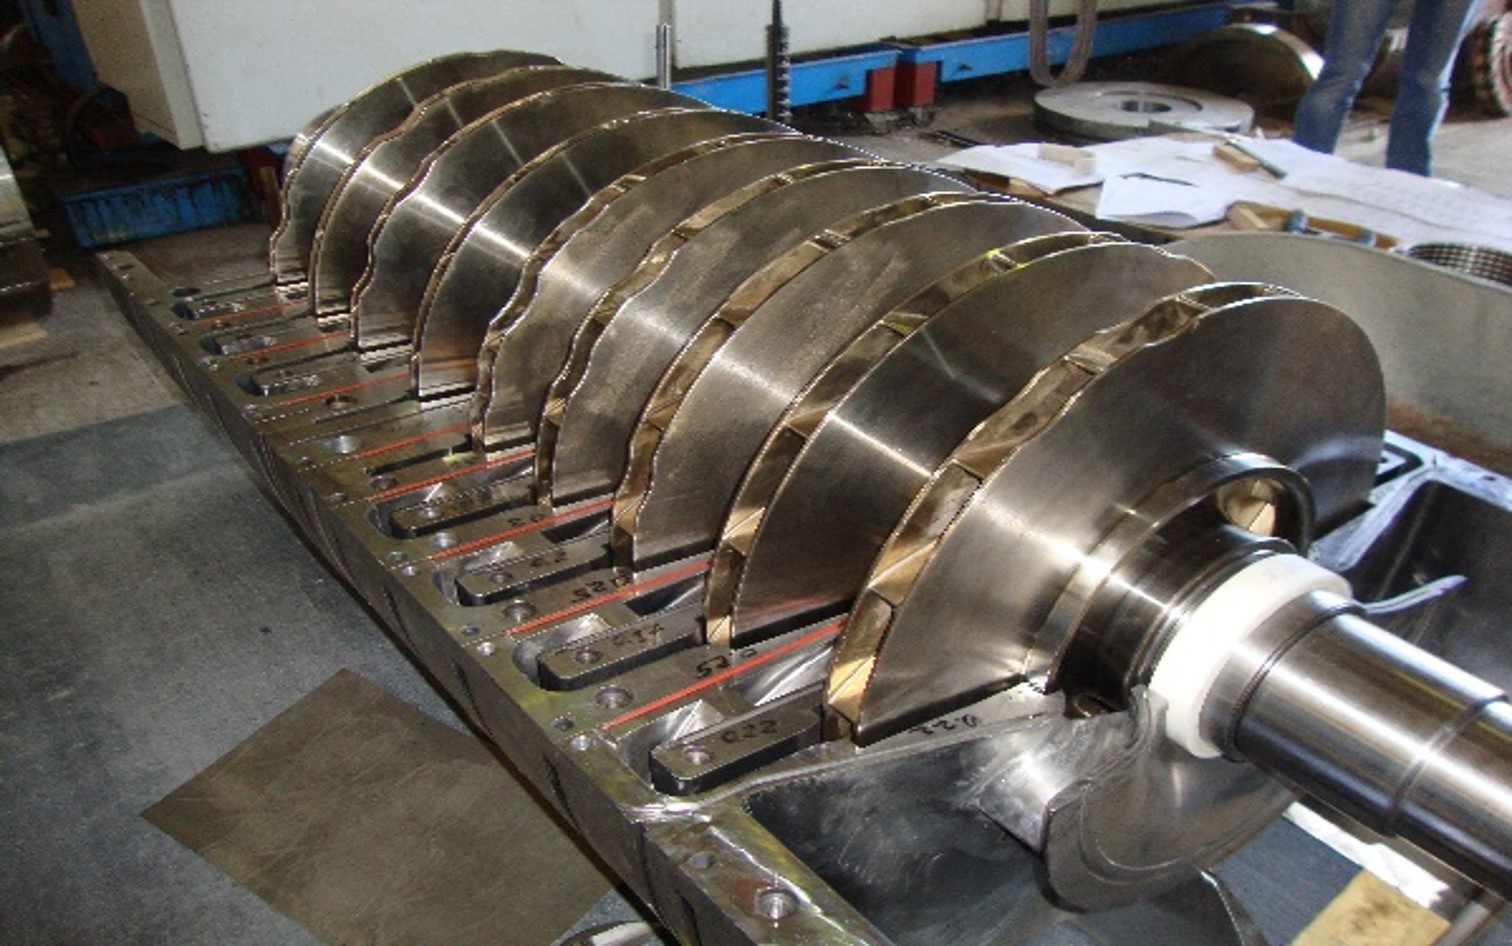
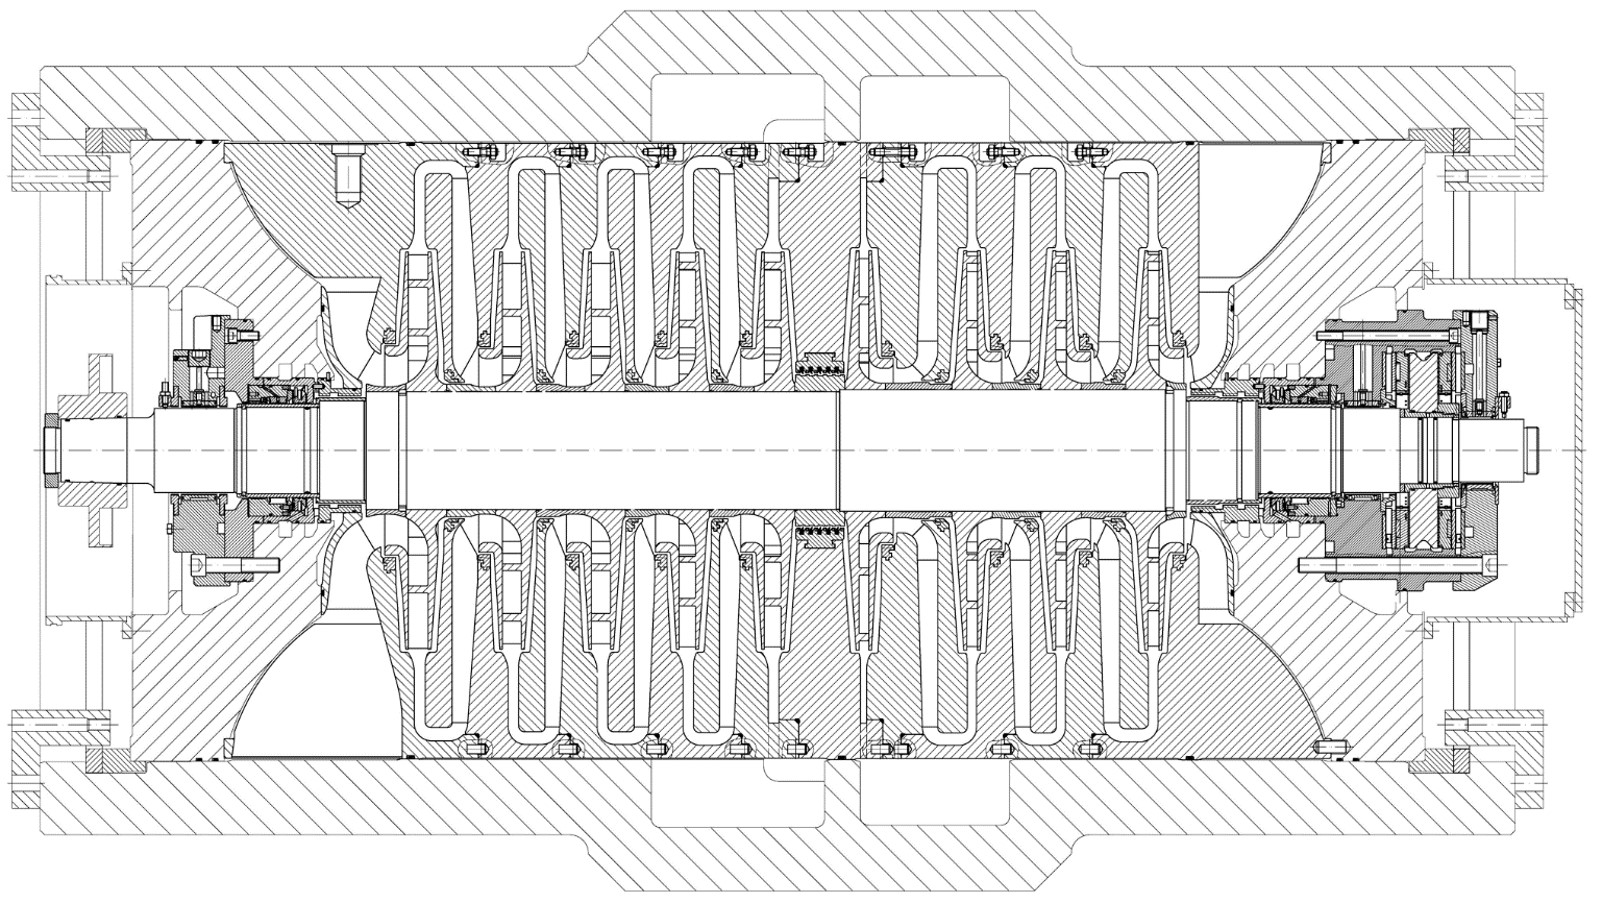
Модернізована проточна частина компресора низького тиску
Модернізована проточна частина компресора середнього тиску
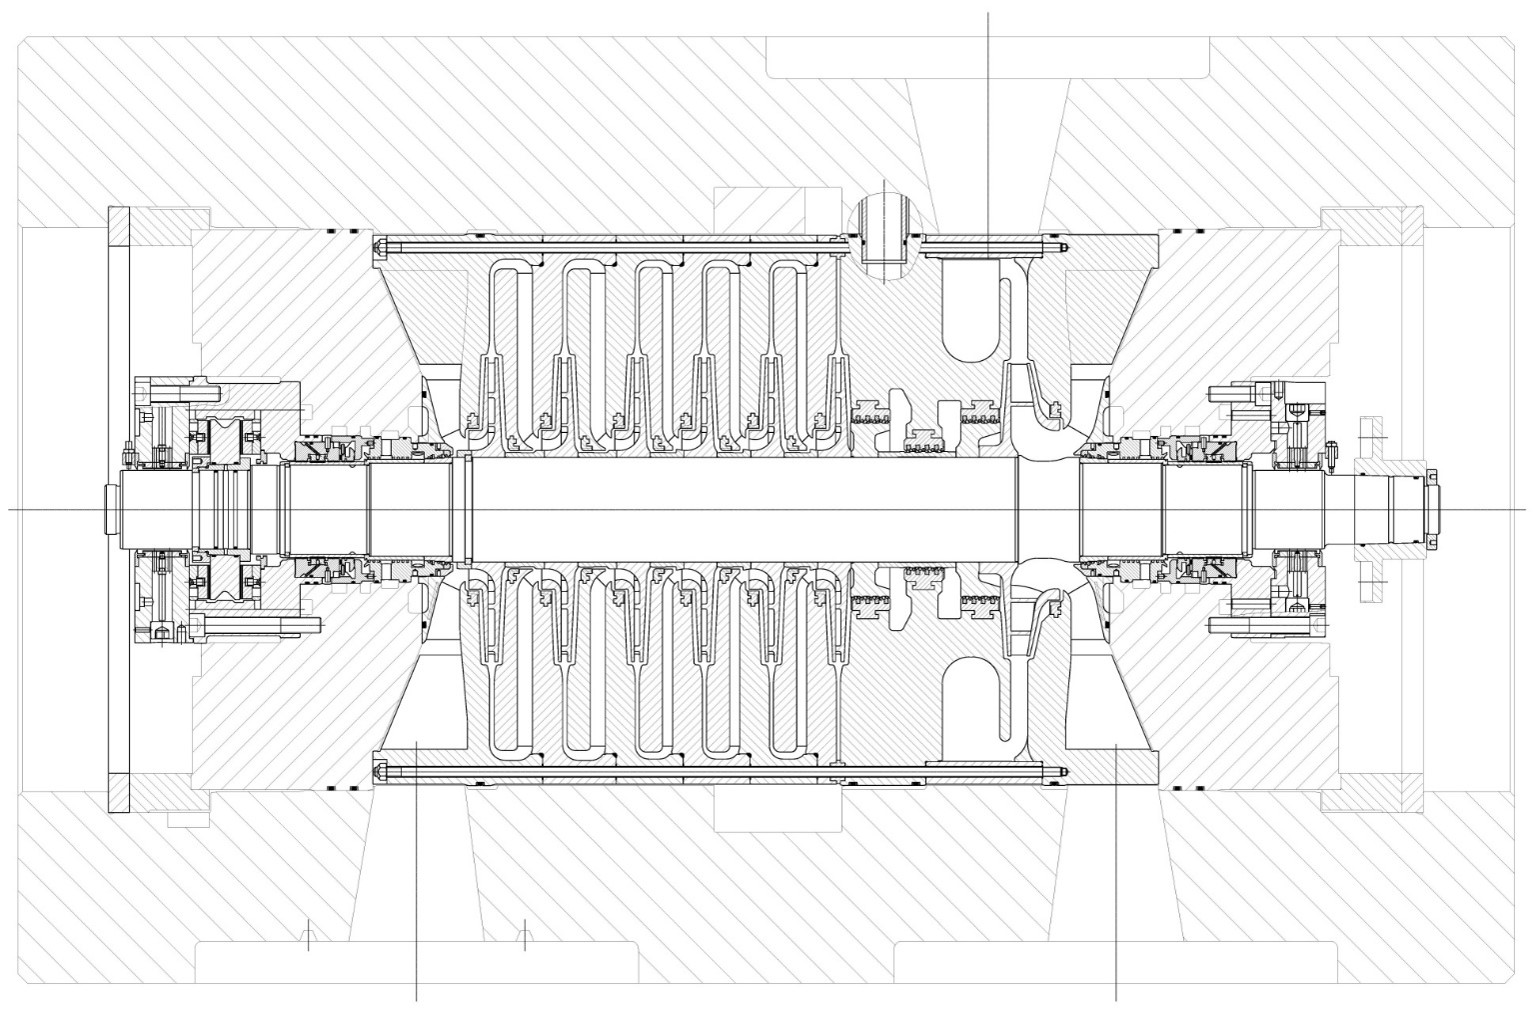
Модернізована проточна частина компресора високого тиску
Проточна частина парової турбіни: фірмою GE (General Electric) реконструйовано парову турбіну зі встановленням вузлів надійності опорного, опорно-упорного підшипників для повного узгодження її динамічних характеристик із модернізованими компресорами.
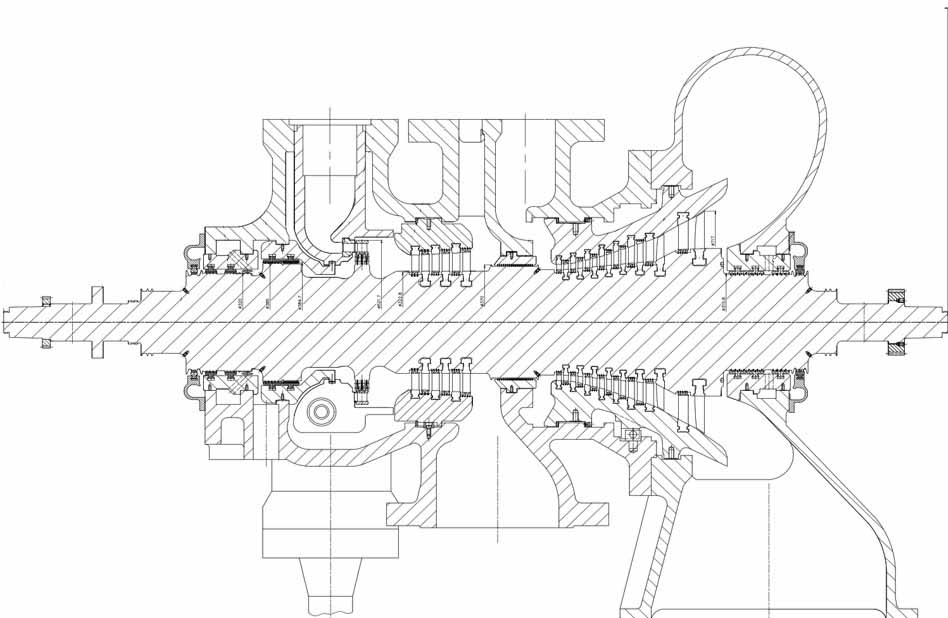
Модернізована проточна частина парової турбіни
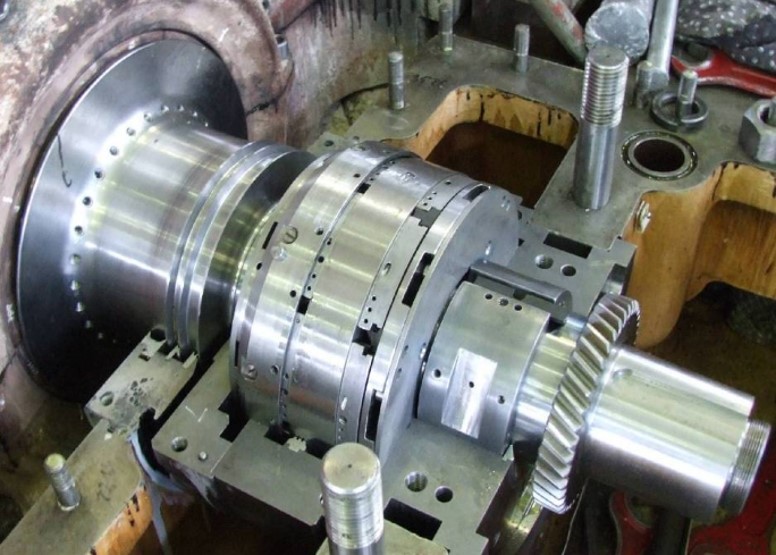
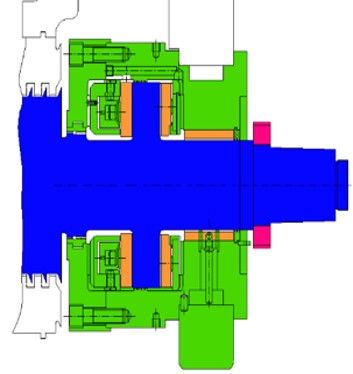
Підшипники турбіни виробництва ТОВ «ТРІЗ» ЛТД
Опорні підшипники: Штатні опорні підшипники компресорів із п’ятьма колодками були замінені на розроблені ТОВ «ТРІЗ» ЛТД демпферні трисегментні гідродинамічні підшипники з опорою на самогенерованій гідростатичній масляній плівці.
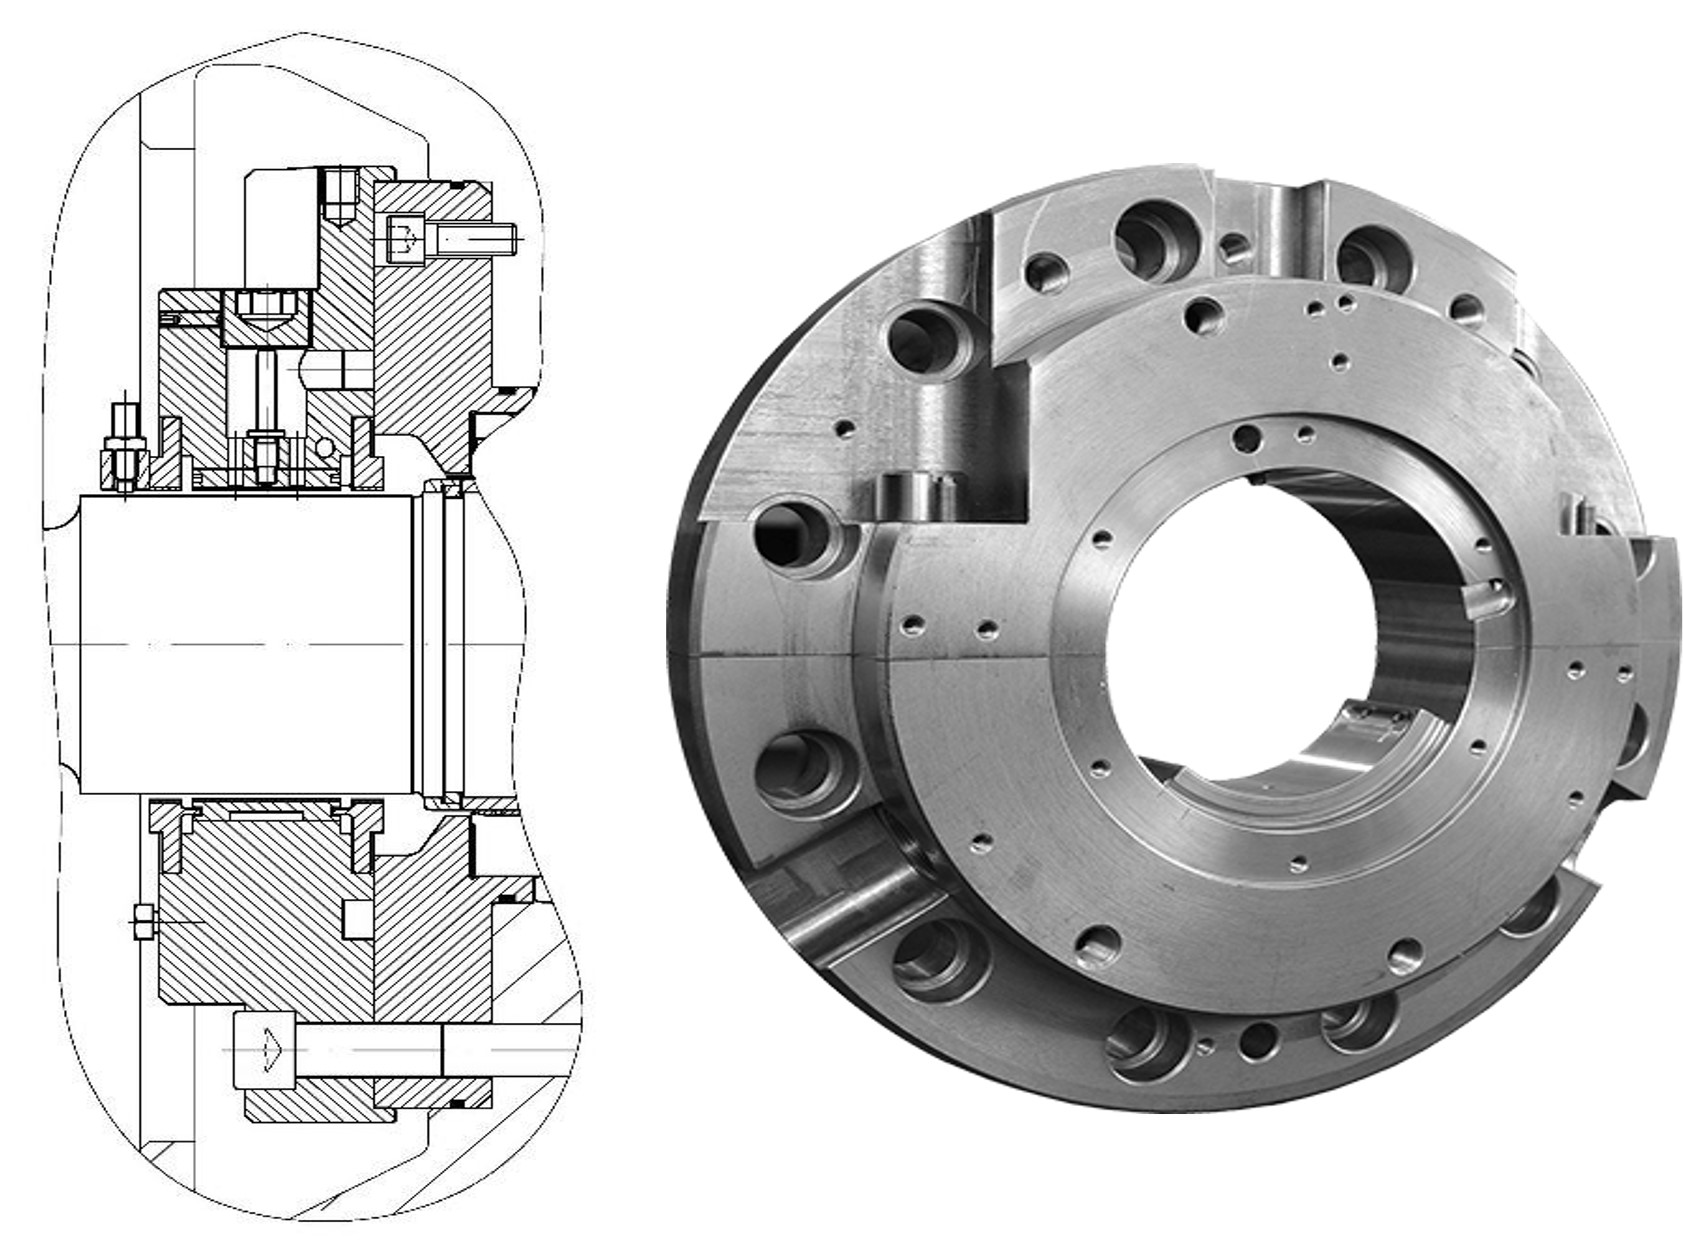
Опорно-упорні підшипники: Штатні опорно-упорні підшипники компресорів замінено на опорно-упорний підшипник із демпфером, що забезпечує подвійний запас осьової несучої здатності відповідно до API та сприяє ефективному гасінню радіальних коливань.
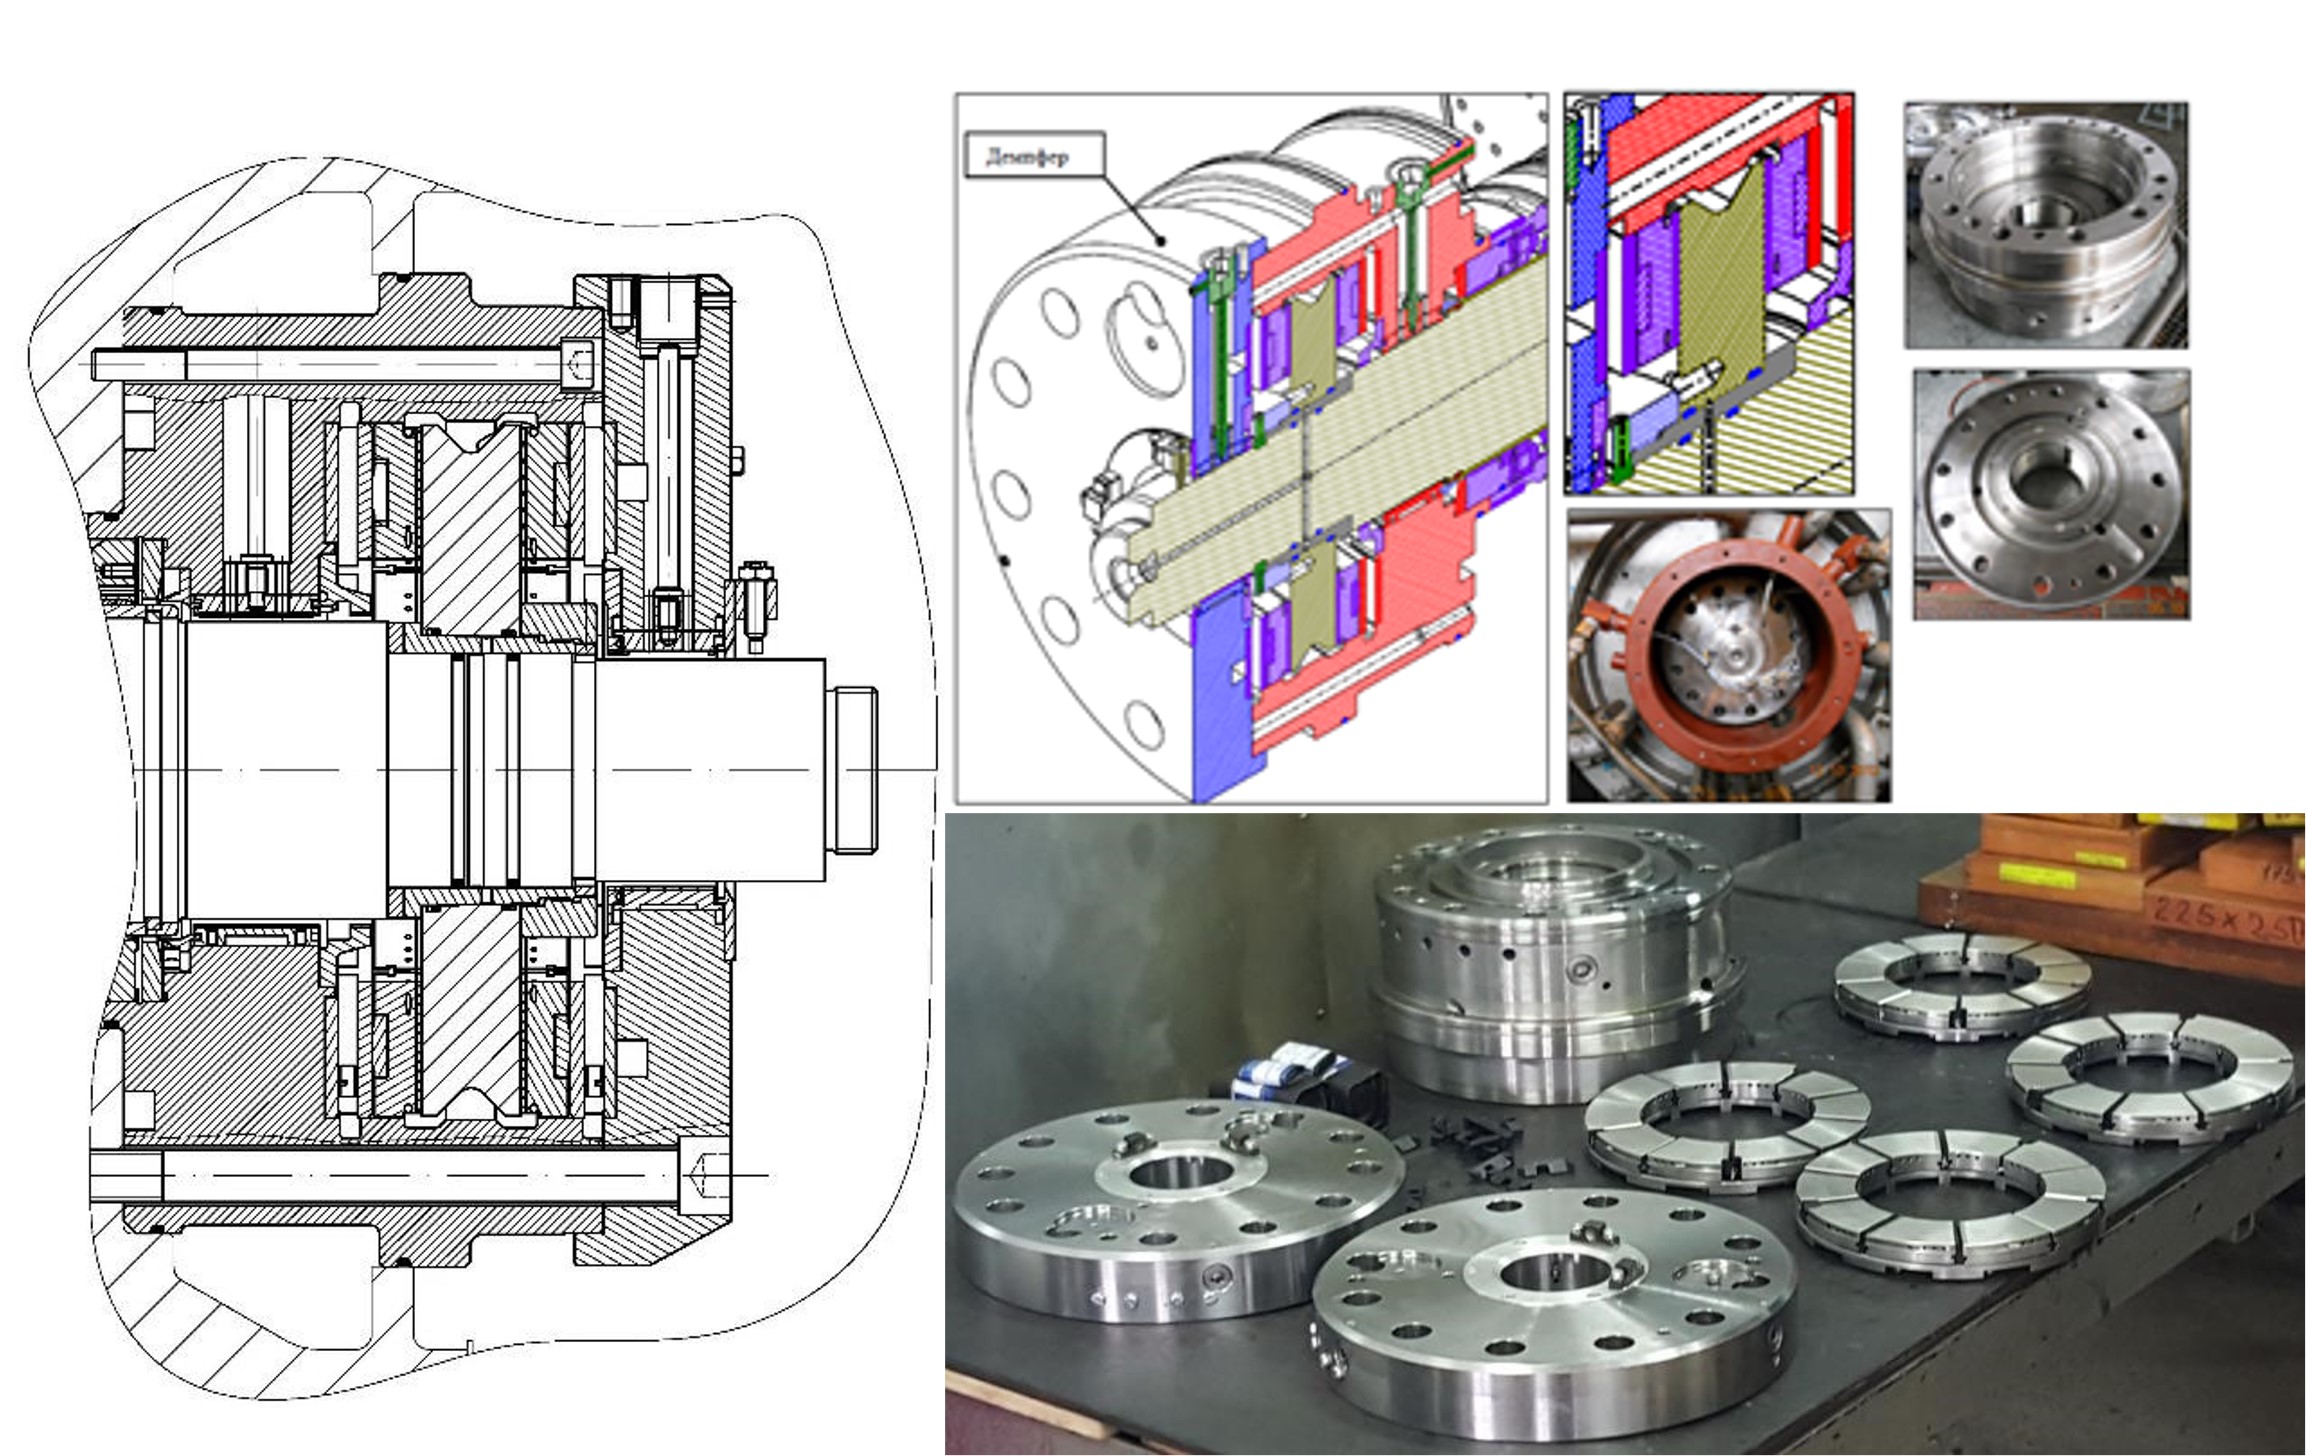
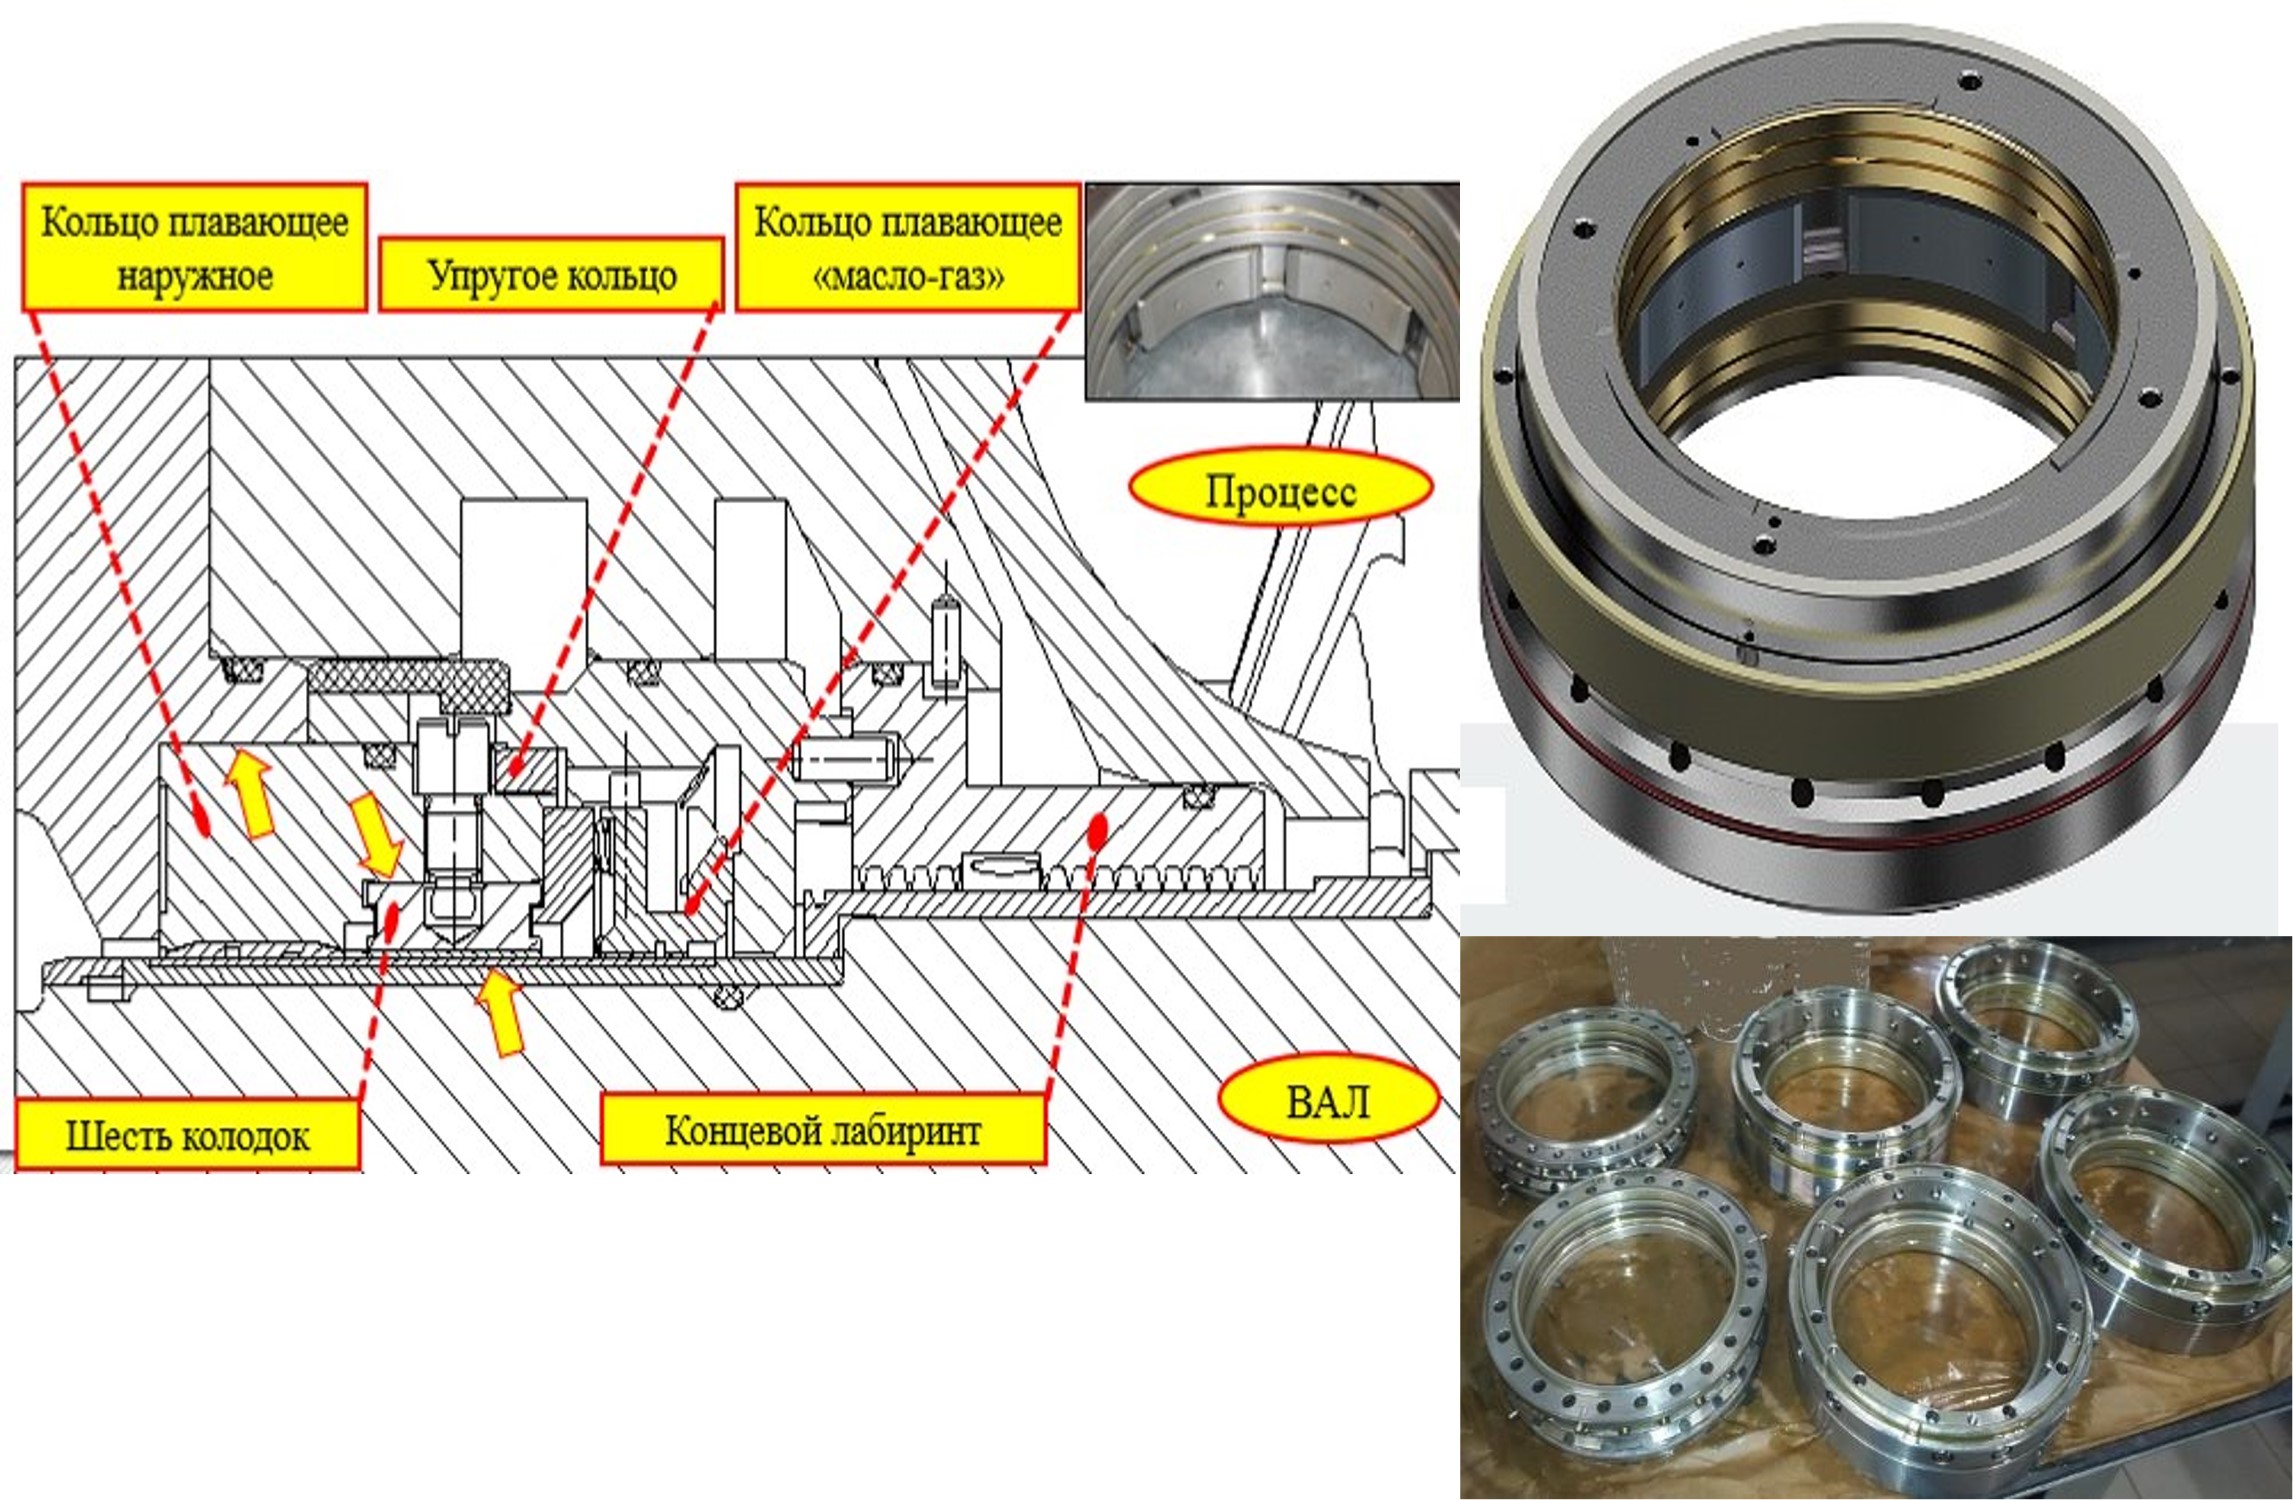
Кінцеві плаваючі ущільнення: Штатні плаваючі ущільнення замінено на ущільнення з високою несучою, демпфувальною та ущільнювальною здатністю.
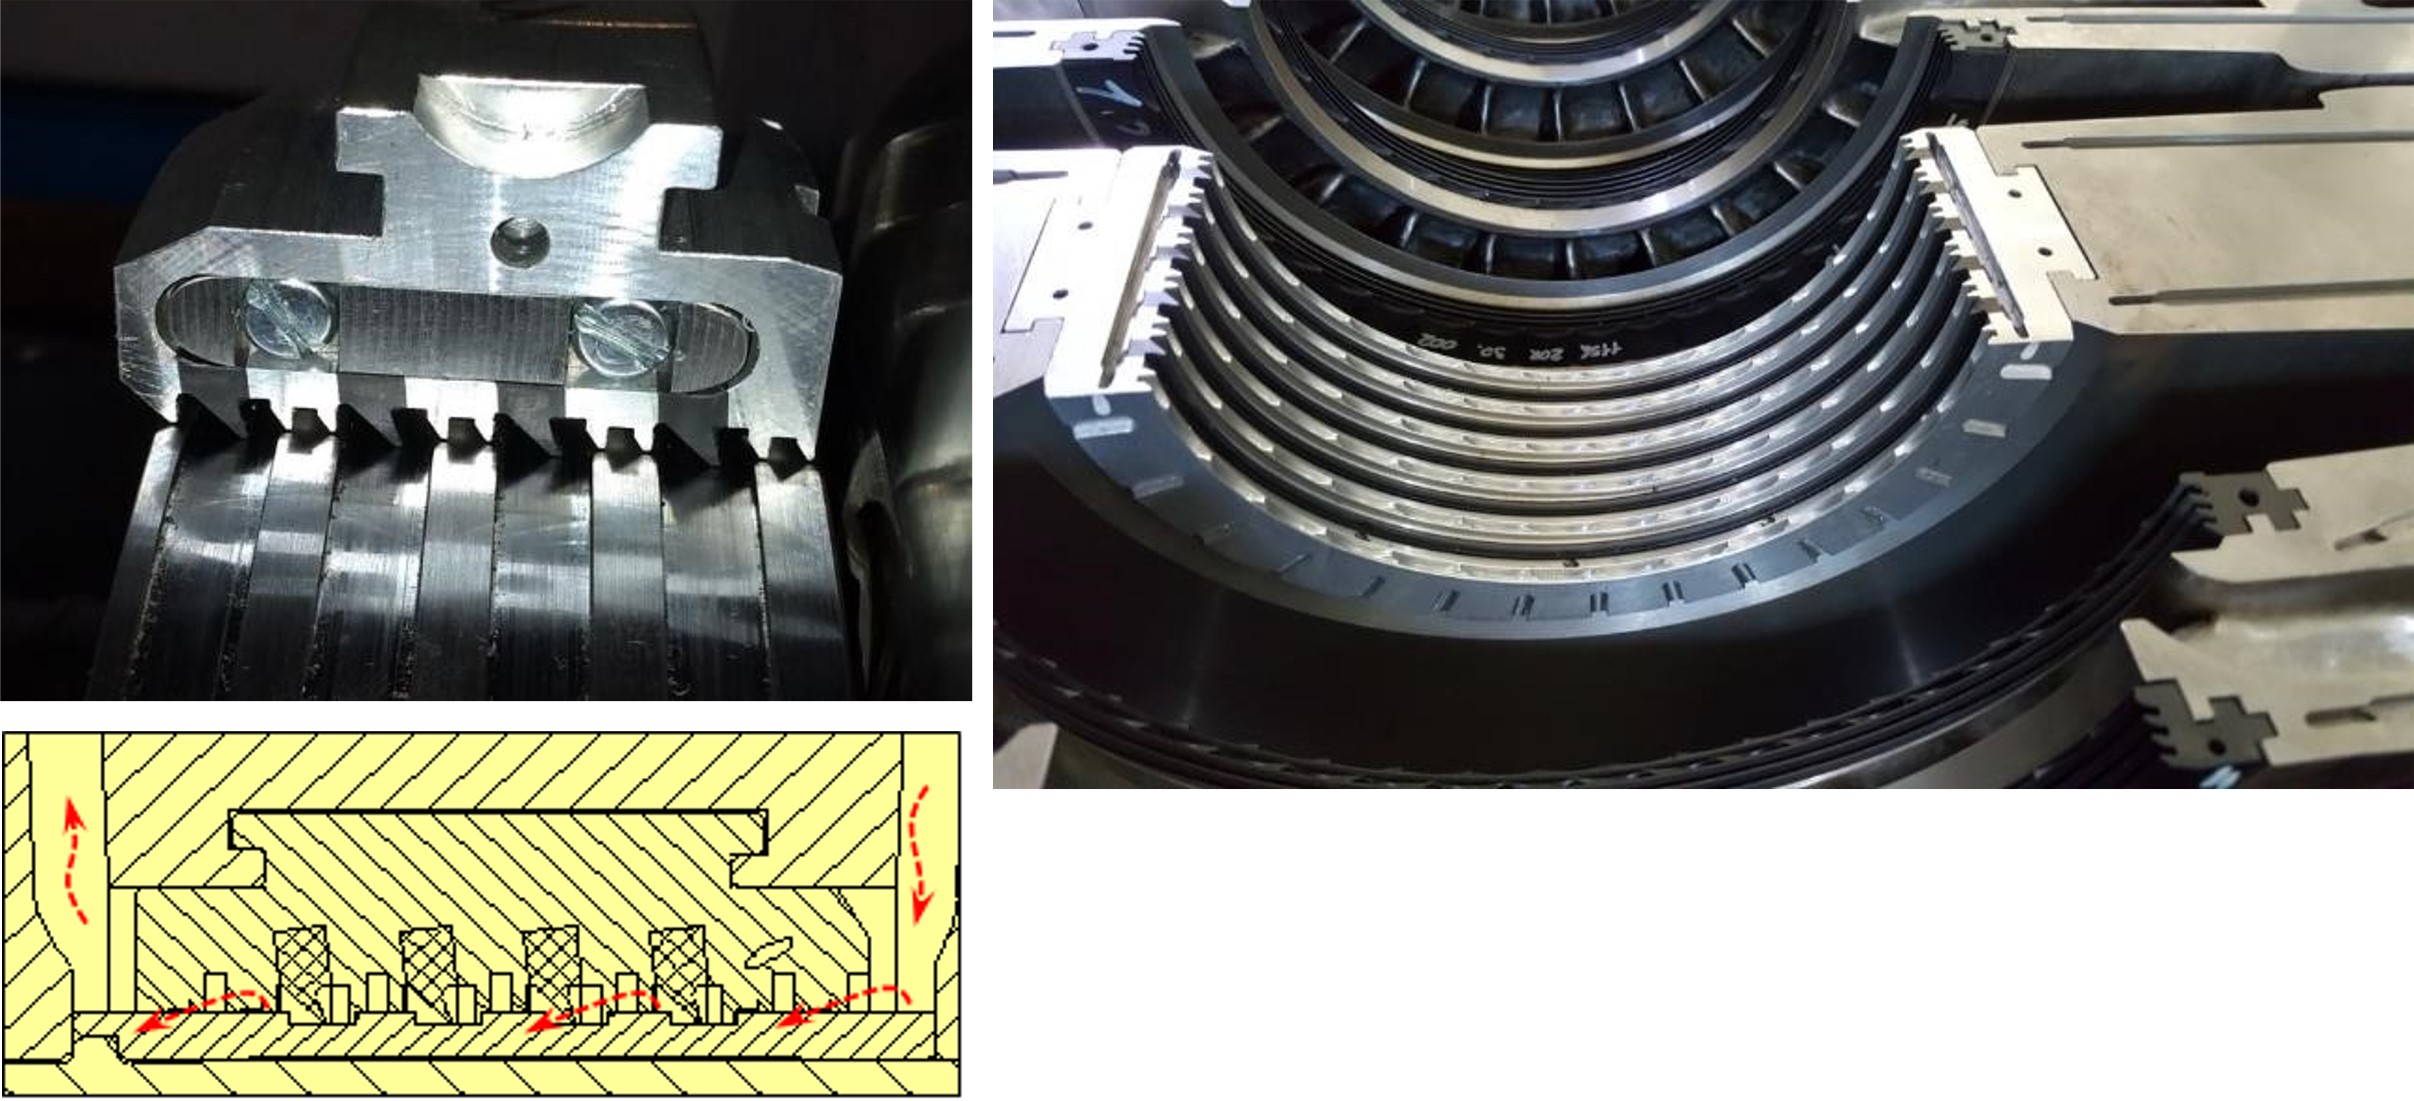
Лабіринтні ущільнення проточної частини: Штатні лабіринтні ущільнення замінено на антициркуляційні лабіринтно-лункові ущільнення, що придушують циркуляційні сили, які збуджують вібрацію роторів корпусів компресора.
З’єднувальні муфти: Штатні зубчасті муфти КНТ-турбіна, турбіна-КСТ, КСТ-КВТ замінено на пружні з’єднувальні муфти типу МСК, розроблені ТОВ «ТРІЗ» ЛТД.
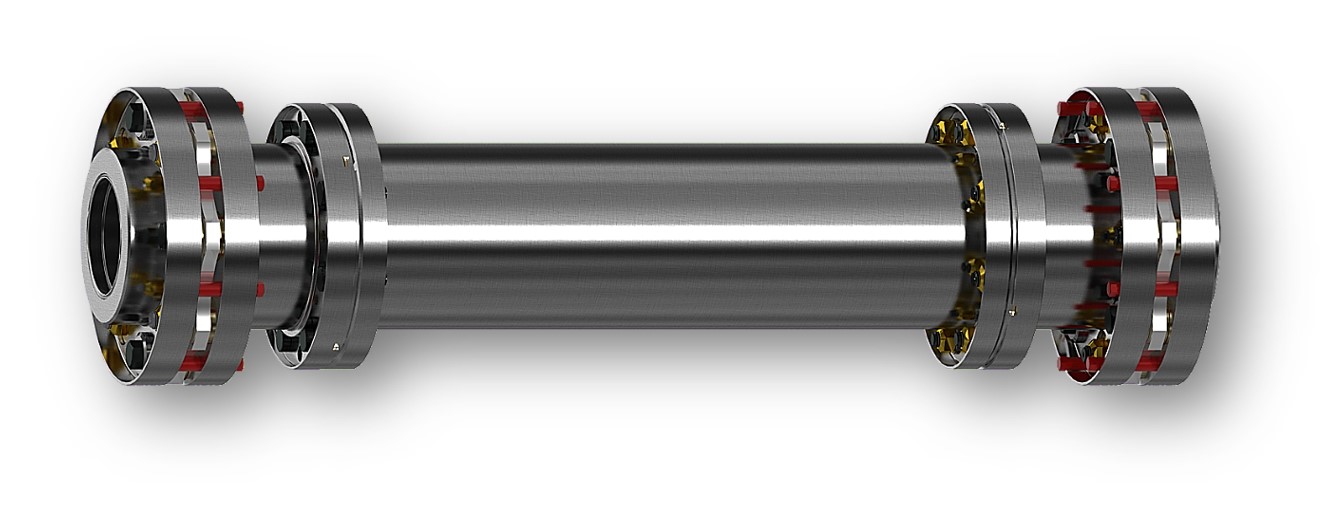
Муфта МСК-1600 Турбіна-КСТ
- • Оптимізація під цільовий режим (1750 т/добу): Штатні газодинамічні блоки (внутрішні корпуси) КНТ, КСТ і КВТ були повністю замінені на нові модернізовані блоки ТРІЗ®. Їхня проточна частина, кути входу/виходу лопаток та геометрія дифузорів початково розраховувалися й оптимізувалися для досягнення максимального ККД за базової продуктивності 1750 тонн аміаку на добу.
- • Екстремально широкий діапазон стійкої роботи: Модернізована геометрія проточної частини ТРІЗ® забезпечила компресору унікальну гнучкість. Агрегат без загрози зриву в помпаж перекриває діапазон продуктивності від 1360 до 2000 тонн аміаку на добу, дозволяючи цеху оперативно й безперешкодно змінювати навантаження залежно від поточних технологічних потреб.
- • Зниження внутрішніх втрат: Значне підвищення ефективності корпусів КНТ, КСТ, КВТ (заощаджені 3,4 МВт потужності) стало можливим також завдяки одночасному виключенню об’ємних перетікань газу та ліквідації циркуляційних сил. Упровадження ступінчастих лабіринтно-лункових ущільнень дозволило призупинити обертовий потік і створити надійний газодинамічний затвор, повністю відмовившись від неефективних зовнішніх підведень газу для придушення циркуляційної сили в міжсекційних лабіринтах. Компресор отримав величезний запас стійкості за продуктивністю, максимальний ККД на основному режимі роботи та повний захист від аеродинамічного самозбудження.
- • Впровадження прецизійної технології галтування робочих коліс на наномасштабному рівні є фінальним технологічним штрихом, який сприяв досягненню цільової позначки ККД. Включення цієї операції у виробничий цикл виготовлення внутрішніх корпусів КНТ, КСТ і КВТ принципово змінює аеродинамічні властивості проточної частини.
- • Зниження гідравлічного опору (шорсткості): У процесі галтування робочі колеса занурюються у вібродинамічне середовище зі спеціальними абразивними тілами (гранулами). Метод дозволяє згладити мікронерівності в найбільш важкодоступних зонах — усередині каналів робочого колеса, між основним та покривним дисками. Шорсткість поверхонь лопаток знижується до дзеркального рівня (Ra 0,32 … 0,16 мкм).
- • Зменшення прикордонного шару тертя: максимально гладка поверхня лопаток мінімізує товщину прикордонного шару газу під час руху потоку. Це різко знижує гідравлічні втрати на тертя і завихрення всередині колеса, що робить вагомий внесок у загальну суму економії втраченої потужності.
- • Збільшення втомної міцності коліс: Галтування не тільки полірує метал, а й дбайливо скруглює гострі кромки, видаляючи концентратори напружень. Одночасно відбувається легкий поверхневий наклеп металу, що підвищує опір робочих коліс втомному руйнуванню під дією пульсацій тиску стисненого газу.
- • Захист від налипання домішок: Гладка поверхня лопаток, що пройшли галтування, має низьку адгезію. Дрібнодисперсний каталізаторний пил, що виноситься газом, не може зачепитися за дзеркальний метал лопаток і виноситься потоком. Це гарантує збереження ідеальної геометрії каналів робочих коліс і стабільність проєктного ККД протягом усього 2–6-річного міжремонтного пробігу агрегату.
Радикальне підвищення ККД проточної частини турбокомпресора синтез-газу цеху «Аміак» на підприємстві АТ «Maxam-Chirchiq»
Реальний експлуатаційний ефект після проведення модернізації компресорного агрегату
синтез-газу в цеху «Аміак-1» на підприємстві АТ «Maxam-Chirchiq»
Реалізація комплексної програми модернізації турбокомпресорного агрегату вирішила спектр поставлених надскладних інженерних, газодинамічних і технологічних завдань:
1. Інтенсифікація виробництва аміаку:
- Модернізований турбокомпресорний агрегат поз. 401 забезпечив стабільне компримування збільшених обсягів синтез-газу, що дозволяє працювати в широкому діапазоні добової продуктивності цеху з вироблення аміаку від 1360 до 2000 тонн на добу.
2. Радикальне підвищення ККД проточної частини компресорів:
- Політропний ККД компресора за форсованої продуктивності досяг цільової позначки 74%. Це стало можливим завдяки виключенню паразитних міжступеневих перетікань і тангенціальних циркуляційних сил за рахунок застосування ступінчастих лабіринтно-лункових ущільнень.
Можливість суттєво зменшити зазори в ступінчастих лабіринтах перекрила шляхи для внутрішніх перетікань та витоків стисненого газу між секціями і ступенями КНТ, КСТ і КВТ. Саме можливість забезпечити малі зазори завдяки придушенню циркуляційних збуджувальних сил і високоефективному гідравлічному демпфуванню опор стала фінальним фундаментом для зниження споживаної потужності на 3,4 МВт і фіксації політропного ККД на рекордній позначці 74%.
3. Економія енергоресурсів:
- За рахунок підвищення ККД споживана потужність корпусів КНТ, КСТ, КВТ компресора (порівняно зі штатними) на режимі з вироблення аміаку 1700…1750 т/добу знизилася на 3,4 МВт, додатково при цьому оптимізація проточної частини парової турбіни забезпечила зниження споживання пари на 16 – 20 т/год (18 т/год у середньому).
Що призвело до:
• Значного зниження споживання пари приводною турбіною поз. 103JT;
• Зниження споживання природного газу на вироблення пари.
4. Придушення збуджувальних циркуляційних сил, захист від каталізаторного пилу:
- Антициркуляційні лабіринтно-лункові ущільнення (міжсекційні, кінцеві, валові, колісні) підтвердили високу ефективність придушення збуджувальних циркуляційних сил з одночасним ефектом самоочищення від забруднень завдяки тому, що безперервна вихрова течія в лунках запобігає їх осіданню, зберігаючи властивості придушення циркуляційних сил, проєктний зазор і виключаючи знос шийок вала.
5. Збільшення міжремонтного пробігу:
- Проведений комплекс заходів із модернізації турбокомпресорного агрегату синтез-газу поз. 401 забезпечив переведення агрегату на стабільний режим роботи в широкому діапазоні продуктивності, що дозволяє збільшити міжремонтний інтервал турбокомпресора від 2 до 6 років безперервного ходу без необхідності проміжних розкриттів корпусів за умови експлуатації обладнання згідно з технологічним регламентом.
- У результаті в межах модернізації турбокомпресорного агрегату синтез-газу цеху «Аміак» на підприємстві АТ «Maxam-Chirchiq» фахівці ТОВ «ТРІЗ» ЛТД та GE (General Electric) виконали не просто механічну заміну вузлів і деталей, а провели перепрофілювання проточної частини, що дозволило кардинально розширити діапазон стійкої роботи компресорного агрегату й отримати не просто відремонтований компресорний агрегат, а форсовану, енергоефективну та надійну в експлуатації машину.
Підсумки проведеного комплексу заходів із модернізації компресорного агрегату синтез-газу в цеху «Аміак-1» на підприємстві АТ «Maxam-Chirchiq» фірмами ТОВ «ТРІЗ» ЛТД та GE (General Electric)
Динамічні параметри, зафіксовані системою вібромоніторингу на турбокомпресорі синтез-газу поз. 401 після повної модернізації ТОВ «ТРІЗ» ЛТД, наочно демонструють перехід обладнання в якісно інший клас вібраційної надійності.
Досягнуті параметри зміни амплітуди проходження критичних швидкостей у мікронах (мкм) виглядають наступним чином:
- 1. Траєкторія проходження критичних швидкостей (Пуск / Зупинка)
• До модернізації: штатні п’ятиколодкові опорні підшипники під час переходу через першу критичну швидкість (у діапазоні 4800 … 5300 об/хв) допускали небезпечні радіальні кидки роторів. Амплітуда коливань вала в зоні резонансу здійснювала сплеск до 75 – 90 мкм, а в моменти погіршення умов демпфування — перевищувала уставку попереджувального та аварійного захисту в 100 – 110 мкм, викликаючи екстрену зупинку агрегату і призводячи до незворотного зачіпання лабіринтів і, як наслідок, до збільшення зазорів.
• Після модернізації: завдяки суміщеним демпферним триколодковим опорним підшипникам і миттєвому гідравлічному стисненню в самогенерованій тильній масляній плівці колодок, резонансний сплеск повністю згас. Пікова амплітуда під час проходження критичних частот тепер не перевищує 22 – 28 мкм, що сприяло плавному переходу ротора через небезпечну (критичну) зону. - 2. Вібраційна картина на номінальному режимі
Під час виходу компресора на номінальну продуктивність за аміаком 1750 т/добу вібрація стабілізувалася на рекордно низьких значеннях.
• До модернізації: через масляний вихор та аеродинамічні циркуляційні сили збудження потоку газу в гладких лабіринтах постійно була присутня низькочастотна вібрація (НЧВ). Загальна амплітуда коливань вала безперервно спостерігалася в межах 45 – 60 мкм.
• Після модернізації: ступінчасті лабіринтно-лункові ущільнення повністю виключили закрутку газу та ліквідували циркуляційні сили розгойдування (збудження) ротора. Стабільна робоча амплітуда коливань вала зафіксована в діапазоні всього 12 – 18 мкм. - 3. Збільшення міжремонтного пробігу:
Оскільки ротор не здійснює грубих кидків і відсутні просідання несучих елементів опорних підшипників, зберігаються мінімальні зазори в лабіринтних ущільненнях, що дає можливість збільшити міжремонтний пробіг до 3-5 років за умови експлуатації турбокомпресора згідно зі встановленим технологічним регламентом.
Реальний економічний ефект після проведення модернізації компресорного агрегату
синтез-газу в цеху «Аміак-1» на підприємстві АТ «Maxam-Chirchiq»
До модернізації масова витрата насиченої пари 100 атм паровою турбіною 103JT становила 378 т/год, витрата з конденсатора 54 т/год за продуктивності 1378 т/добу за аміаком. Після модернізації масова витрата насиченої пари 100 атм склала 323 т/год, витрата з конденсатора 52 т/год за продуктивності 1478 т/добу за аміаком. Оскільки при цьому було проведено і модернізацію турбіни, яка також дала зниження споживання пари на 16-20 т/год, тому решта економії пари і визначає економічну ефективність модернізації корпусів КНТ, КСТ, КВТ.
Фактичний тепловий та фінансовий ефекти від проведеної модернізації показали значення в рази вищі за параметри агрегату порівняно зі станом до модернізації. Отримані величини наочно демонструють технологічний ефект модернізації — споживання ресурсів падає зі зростанням продуктивності агрегату.
Аналіз балансу пари та продуктивності
- 1. До модернізації: за штатної продуктивності 1378 т/добу компресорний агрегат буквально «задихався» через внутрішні перетікання та аеродинамічні вихори, вимагаючи колосальні 378 т/год насиченої пари 100 атм. Витрата на конденсатор при цьому становила 54 т/год.
- 2. Після модернізації: Продуктивність цеху зросла до 1478 т/добу, а сумарне споживання насиченої пари 100 атм знизилося до 323 т/год, при цьому витрата на конденсатор знизилася до 52 т/год.
Розрахунок економії пари
-
• Загальне абсолютне зниження споживання насиченої пари 100 атм:
378 т/год – 323 т/год = 55 т/год. -
• Внесок модернізації приводної турбіни:
Згідно з проведеними випробуваннями — модернізація проточної частини парової турбіни забезпечила зниження витрати пари на 16 – 20 т/год. -
• Внесок модернізації аеродинамічних блоків (КНТ, КСТ, КВТ) ТОВ «ТРІЗ» ЛТД:
Виключаючи частку споживання турбіни із загального балансу, отримуємо, що чиста економія споживаної пари 100 атм за рахунок модернізації компресорних корпусів склала:
55 т/год – 16…20 т/год = 35…39 т/год.
Реальний фінансовий масштаб економії для АТ «Maxam-Chirchiq»
Економія пари 37 т/год на турбокомпресорному агрегаті поз. 401 — це колосальний прорив у рентабельності виробництва аміаку.
Приблизний розрахунок економії у грошовому еквіваленті:
- 1. Річна економія пари компресора (при 8000 годинах напрацювання):
37 т/год х 8000 год/рік = 296 000 тонн пари на рік. - 2. Еквівалент економії природного газу на вироблення насиченої пари 100 атм:
Для генерації пари 100 (100 ата, 480°C) потрібно в середньому 80 м³ природного газу на кожну тонну.
296 000 т х 80 м³ = 23 680 000 м³ природного газу на рік. - 3. Економія бюджетних коштів заводу:
Базова ціна природного газу для хімічної промисловості ~450,00 USD за 1000 м³:
23 680 тис. м³ х 450,00 USD = 10 656 000 USD на рік - 4. Підсумковий економічний ефект:
Сумарний економічний ефект від модернізації аеродинамічних блоків КНТ, КСТ, КВТ ТОВ «ТРІЗ» ЛТД (10 656 000 USD на рік) та проточної частини парової конденсаційної турбіни фірмою GE (General Electric) (5 184 000 USD на рік) тільки на енергоносіях перевищує 15,7 млн USD на рік.
За обсягу інвестицій на заміну аеродинамічних блоків турбокомпресора на рівні 5,0 – 7,5 млн USD чиста окупність модернізації корпусів становить рекордні 7–9 місяців. - 5. Додаткові фактори ефективності:
• Перехід на тривалий міжремонтний цикл:
можливість безпечного переходу з 1-річного на 3-річний міжремонтний цикл роботи всього компресорного агрегату.
• Виключення позапланових зупинок: Прецизійна стабілізація радіальної амплітуди вібрації ротора в межах 12–28 мкм та впровадження самоочисних від каталізаторного пилу серпоподібних лунок повністю ліквідують ризики аварійних зупинок через масляний вихор (НЧВ) або забивання стільників, виключаючи колосальні втрати товарної виручки (до 700–900 тис. USD за один день простою агрегату АМ-76).
• Зняття обмежень щодо «парового балансу» в літній період: Стабілізація параметрів синтезу за рахунок кардинального зниження необхідної потужності на валу приводної турбіни повністю усуває дефіцит пари на заводі в літні місяці. У спекотний період року, коли температура охолоджувальної води зростає і ефективність вакуумних конденсаторів турбіни неминуче падає, модернізований комплекс дозволяє утримувати максимальну продуктивність агрегату (до 1750–2000 т/добу за аміаком), ліквідуючи сезонні обмеження щодо доступної потужності приводу.
Модернізація турбокомпресора синтез-газу поз. 401 у цеху «Аміак-1» на підприємстві АТ «Maxam-Chirchiq» з використанням технологій ТОВ «ТРІЗ» ЛТД, включаючи вдосконалені опорні та опорно-упорні вузли, антициркуляційні лабіринтно-лункові ущільнення, оптимізацію газодинамічних параметрів корпусів КНТ, КСТ, КВТ і турбіни, галтування робочих коліс, значно підвищує надійність та ефективність агрегату, дозволяє знизити вібрацію, зменшити енергоспоживання, подовжити міжремонтний цикл обладнання та здатна кардинально підвищити надійність і ефективність великотоннажного виробництва аміаку.
Комплекс фактичних експлуатаційних випробувань, проведених технологічним персоналом АТ «Maxam-Chirchiq» (див. Таблицю), повністю підтверджує техніко-економічний аналіз та високу якість інженерних рішень ТОВ «ТРІЗ» ЛТД і GE.
Параметри роботи турбокомпресора синтез-газу поз. К-401 виробництва аміаку АТ «Максам-Чирчик» до та після проведення капітального ремонту із заміною штатних вузлів і газодинамічних блоків НТ, СТ, ВТ і турбіни на модернізовані під умови експлуатації.
| № з.п. |
Параметр | Познач. | Норма за регламентом | До модерн. | Після модернізації | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| 0 | Дата вимірювань | 05.03 2022р. |
20.03 2025р. |
30.04 2025р. |
22.05 2025р. |
31.07 2025р. |
12.09 2025р. |
21.10 2025р. |
||
| 1 | Витрата рідкого аміаку зі збірника 610, т/год; | Q-603 | 57,4 | 61,5 | 64,7 | 63,8 | 62,6 | 64,9 | 63,1 | |
| 2 | Еквівалентне добове навантаження агрегату, т/добу; | 1378 | 1478 | 1553 | 1530 | 1502 | 1558 | 1515 | ||
| 3 | Частота обертання ротора турбіни, об/хв; | S-401/2 | н/б 11286 | 10660 | 10660 | 10860 | 10900 | 10895 | 10900 | 10906 |
| 4 | Тиск АВС на всмоктуванні 1-ї секції компресора, кгс/см2; | PIRCA-417 | 22-25 | 22,5 | 22,3 | 21,8 | 22 | 22 | 22 | 22 |
| 5 | Температура АВС на всмоктуванні 1-ї секції компресора, °С | T-405-1 | 41-45 | 44 | 41,5 | 41,3 | 44 | 42 | 42 | 40 |
| 6 | Тиск АВС на нагнітанні 4-ї секції компресора, кгс/см2 | PN-4 | н/б 320 | 218 | 234,46 | 234 | 235 | 240 | 239 | 241 |
| 7 | Температура АВС на нагнітанні 4-ї секції компресора, °С | T-409 | н/б 140 | 117 | 117 | 114 | 119,5 | 115 | 118 | 116 |
| 8 | Тиск АВС на всмоктуванні циркуляційного ступеня, кгс/см2 | PC-V | н/б 290 | 200 | 225 | 220 | 229 | 232 | 230 | 226 |
| 9 | Температура АВС на всмоктуванні циркуляційного ступеня, °С | T-405-5 | 21-45 | 32 | 33 | 28 | 30 | 30 | 29 | 27 |
| 10 | Тиск АВС на нагнітанні циркуляційного ступеня, кгс/см2 | PC-N | н/б 320 | 221 | 231 | 233 | 235 | 239 | 238 | 240 |
| 11 | Температура АВС на нагнітанні циркуляційного ступеня, °С | T-410 | н/б 50 | 37 | 40 | 35 | 37 | 37 | 37 | 35 |
| 12 | Перепад тиску на ЦС | dP-410 | н/б 22 | 16,4 | 16,4 | 16,7 | 16,4 | 16,0 | 16,6 | 16,2 |
| 13 | Витрата АВС 1-ї секції компресора, нм3/год* | F-401 | н/м 180000 | 184000 | 187000 | 193000 | 194195 | 197300 | 199000 | 197400 |
| 14 | Витрата АВС 4-ї секції компресора, нм3/год* | F-403 | н/м 180000 | 204000 | 205700 | 195300 | 193000 | 197000 | 197000 | 197000 |
| 15 | Витрата газу циркуляційного ступеня, нм3/год* | F-404 | н/б 1100000 | 942000 | 937000 | 929000 | 932000 | 946000 | 934000 | 945000 |
| 16 | Ступінь відкриття антипомпажних клапанів (АПК), % | FCV-7, 63, 67 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | |
| 17 | Вібропереміщення ротора на ОУП КНТ, mills | G-401/1/2 | н/б 3,5 | н/б 3,5 | 0,66/0,65 | 0,4/0,5 | 0,46/0,5 | 0,42/0,52 | 0,45/0,6 | 0,4/0,6 |
| 18 | Вібропереміщення ротора на ОП КНТ, mills | G-402/1/2 | н/б 3,5 | н/б 3,5 | 0,62/0,71 | 0,51/0,6 | 0,53/0,6 | 0,47/0,61 | 0,53/0,7 | 0,6/0,53 |
| 19 | Вібропереміщення ротора на ОП КСТ, mills | G-403/1/2 | н/б 3,5 | н/б 3,5 | 0,45/0,48 | 0,45/0,62 | 0,64/0,6 | 0,43/062 | 0,53/0,3 | 0,4/0,6 |
| 20 | Вібропереміщення ротора на ОУП КСТ, mills | G-404/1/2 | н/б 3,5 | н/б 3,5 | 0,46/0,46 | 0,87/0,42 | 0,83/0,4 | 0,84/0,38 | 0,76/0,5 | 0,4/0,78 |
| 21 | Вібропереміщення ротора на ОП КВТ, mills | G-405/1/2 | н/б 3,5 | н/б 3,5 | 0,75/0,84 | 0,65/0,4 | 0,64/0,3 | 0,62/0,38 | 0,64/0,3 | 0,4/0,74 |
| 22 | Вібропереміщення ротора на ОУП КВТ, mills | G-406/1/2 | н/б 3,5 | н/б 3,5 | 0,85/0,8 | 0,61/0,3 | 0,47/0,3 | 0,56 | 0,53 | 0,3 |
| 23 | Вібропереміщення ротора на ОП Турбіни, mills | G-407/1/2 | н/б 3,5 | н/б 3,5 | 0,44/0,97 | |||||
| 24 | Вібропереміщення ротора на ОУП Турбіни, mills | G-408/1/2 | н/б 3,5 | н/б 3,5 | 0,95/0,91 | |||||
| 25 | Тиск пари на вході ЧВТ турбіни, кгс/см2 | P-450 | 95-105 | 100 | 102 | 104 | 105 | 105 | 103 | 106 |
| 26 | Температура пари на вході ЧВТ турбіни, °С | T-440 | 470-490 | 474 | 490 | 500 | 495 | 500 | 501 | 498 |
| 27 | Тиск пари у відборі турбіни, кгс/см2 | P-456 | 37-40 | 39,5 | 38,94 | 39,4 | 38,5 | 39,4 | 39,6 | 39,5 |
| 28 | Температура пари у відборі турбіни, °С | T-442 | 360-380 | 338 | 356 | 367 | 364 | 365 | 380 | 376 |
| 29 | Тиск пари на виході з ЧНТ турбіни, mm, hg (мм рт. ст.) | P-458 | -412-500 | – | -324 | -327 | -313 | -312 | -310 | -302 |
| 30 | Температура пари на виході з ЧНТ турбіни, °С | T-1 | 65-85 | 99 | 82 | 88 | 84 | 82 | 81 | 75 |
| 31 | Масова витрата пари на вході в ЧВТ турбіни, т/год | F-410 | н/б 355 | 378 | 323 | 321 | 316 | 314 | 320 | 315 |
| 33 | Витрата конденсату з конденсатора, т/год | F-412 | н/б 75 | 54 | 52 | 58 | 61 | 57 | 59 | 67 |