


Namiar
Lakierki
Wirniki
Koła
Uszczelki
Sprzęgła elastyczne
Modernizacja turbosprężarki gazu syntezowego w instalacji produkcji amoniaku spółki JSC MAXAM-CHIRCHIQ (Czirczik, Uzbekistan)
W latach 70. ubiegłego wieku wybudowano 42 zakłady przemysłu chemicznego produkujące amoniak i inne nawozy mineralne. W okresie gwałtownego rozwoju technologii syntezy amoniaku na całym świecie (1970–1990) głównym dostawcą urządzeń dynamicznych była japońska firma Toyo Engineering Corporation (TEC).
W składzie wyposażenia technologicznego do wielkotonażowej produkcji amoniaku (1360 t/dobę) najbardziej skomplikowanym pod względem konstrukcyjnym jest agregat turbosprężarkowy gazu syntezowego, obejmujący sprężarkę promieniową składającą się z korpusów niskiego (LPC), średniego (MPC) i wysokiego (HPC) ciśnienia oraz napędową parową turbinę kondensacyjną (ST).
Jako sprężarki promieniowe TEC stosowała wyroby firmy Dresser-Clark (USA), a później Mitsubishi Heavy Industries Compressor Corporation (Japonia) na licencji Dresser-Clark, natomiast jako turbiny parowe – wyroby firmy Mitsubishi Heavy Industries (Mechanical Drive). W latach 1972–1975 na licencji firmy Dresser-Clark produkcję sprężarek LPC, MPC i HPC wdrożyły kazańskie zakłady ZAO „NIIturbokompressor” oraz OAO „Kazankompressormash”.
Długotrwały okres eksploatacji urządzeń doprowadził do spadku efektywności procesów sprężania w turbosprężarkach oraz wytwarzania energii w turbinach. Ponad 50 lat po opracowaniu projektów i wdrożeniu turbosprężarek gazu syntezowego stworzono nowe rozwiązania konstrukcyjne i technologiczne, pozwalające na znaczne zwiększenie efektywności tych urządzeń.
W latach 2000., w miarę wyczerpywania się projektowego resursu eksploatacyjnego turbosprężarek gazu syntezowego, kluczowym zadaniem stało się wydłużenie żywotności zainstalowanych agregatów oraz zwiększenie okresów międzyremontowych poprzez ich modernizację w celu zapobiegania awariom i podniesienia efektywności produkcji amoniaku.
Podniesienie efektywności produkcji amoniaku poprzez zwiększenie wydajności instalacji doprowadziło do zmiany reżimów pracy sprężarek i znacznego wzrostu obciążeń gazodynamicznych działających na wirniki. Zastosowanie rozwiązań technicznych bez uwzględnienia wszystkich czynników procesowych oraz wzajemnych powiązań parametrów technologicznych spowodowało obniżenie niezawodności pracy turbosprężarek gazu syntezowego.
-
Zadanie zwiększenia niezawodności i ekonomiczności agregatów sprężarkowych gazu syntezowego jest aktualne z następujących przyczyn:
- • przekroczenie ustalonego resursu eksploatacyjnego;
- • niedostosowanie ekonomiczności sprężarki i turbiny napędowej do współczesnego poziomu rozwoju techniki;
- • istotna zmiana reżimów technologicznych pracy turbosprężarek gazu syntezowego;
- • brak rezerwowych urządzeń sprężarkowych;
- • wzrost częstotliwości awarii newralgicznych węzłów (sprzęgieł, łożysk, uszczelnień itp.), co prowadzi do nieplanowanych postojów i w konsekwencji do znacznych strat finansowych;
- • fabryczne podzespoły (łożyska, końcowe uszczelnienia pierścieniowe pływające, uszczelnienia labiryntowe, sprzęgła zębate) oraz częściowa modernizacja nie zapewniają 2-letniego okresu międzyremontowego turbosprężarki.
Modernizacje sprężarki gazu syntezowego przeprowadzone przez firmę Dresser-Clark zostały zrealizowane w szeregu przedsiębiorstw branży chemicznej w celu zwiększenia wydajności z 1360 do 1800 t/dobę. W trakcie modernizacji wykonano wymianę wirnika oraz korpusu wewnętrznego sekcji średniego i wysokiego ciśnienia. Korpus niskiego ciśnienia nie został zmodernizowany. Eksploatacja zmodernizowanych agregatów sprężarkowych w różnych zakładach wykazała, że korpus niskiego ciśnienia pracuje poza zakresem stabilności (zapas sił tłumiących jest niewystarczający do wytłumienia sił wymuszających) i charakteryzuje się wysokimi poziomami drgań. Wartość drgań bezwzględnych sięga 12 mm/s. Badanie wibrodiagnostyczne korpusu wykazuje obecność składowej niskoczęstotliwościowej w widmie drgań. Przyczyną podwyższonych wibracji jest utrata stabilności obrotowej wirnika. Utrata stabilności występuje w maszynach, których prędkość robocza wirnika jest równa lub wyższa od podwójnej pierwszej prędkości krytycznej, i wynika z oddziaływania na wirnik sił aerodynamicznych (zwiększonych w wyniku wzrostu wydajności) oraz sił cyrkulacyjnych w uszczelnieniach labiryntowych. Towarzyszą jej drgania samowzbudne wirnika o częstotliwości zbliżonej do pierwszej częstotliwości krytycznej, co oznacza, że w roboczych warunkach technologicznych wirnik pracuje w niestabilnym obszarze eksploatacyjnym. Praca korpusu niskiego ciśnienia w takim reżimie prowadzi do niszczenia fabrycznych łożysk, uszczelnień pływających oraz zużycia uszczelnień labiryntowych części przepływowej, co skutkuje wzrostem wewnętrznych przedmuchów gazu między stopniami i obniżeniem sprawności sprężania korpusu.
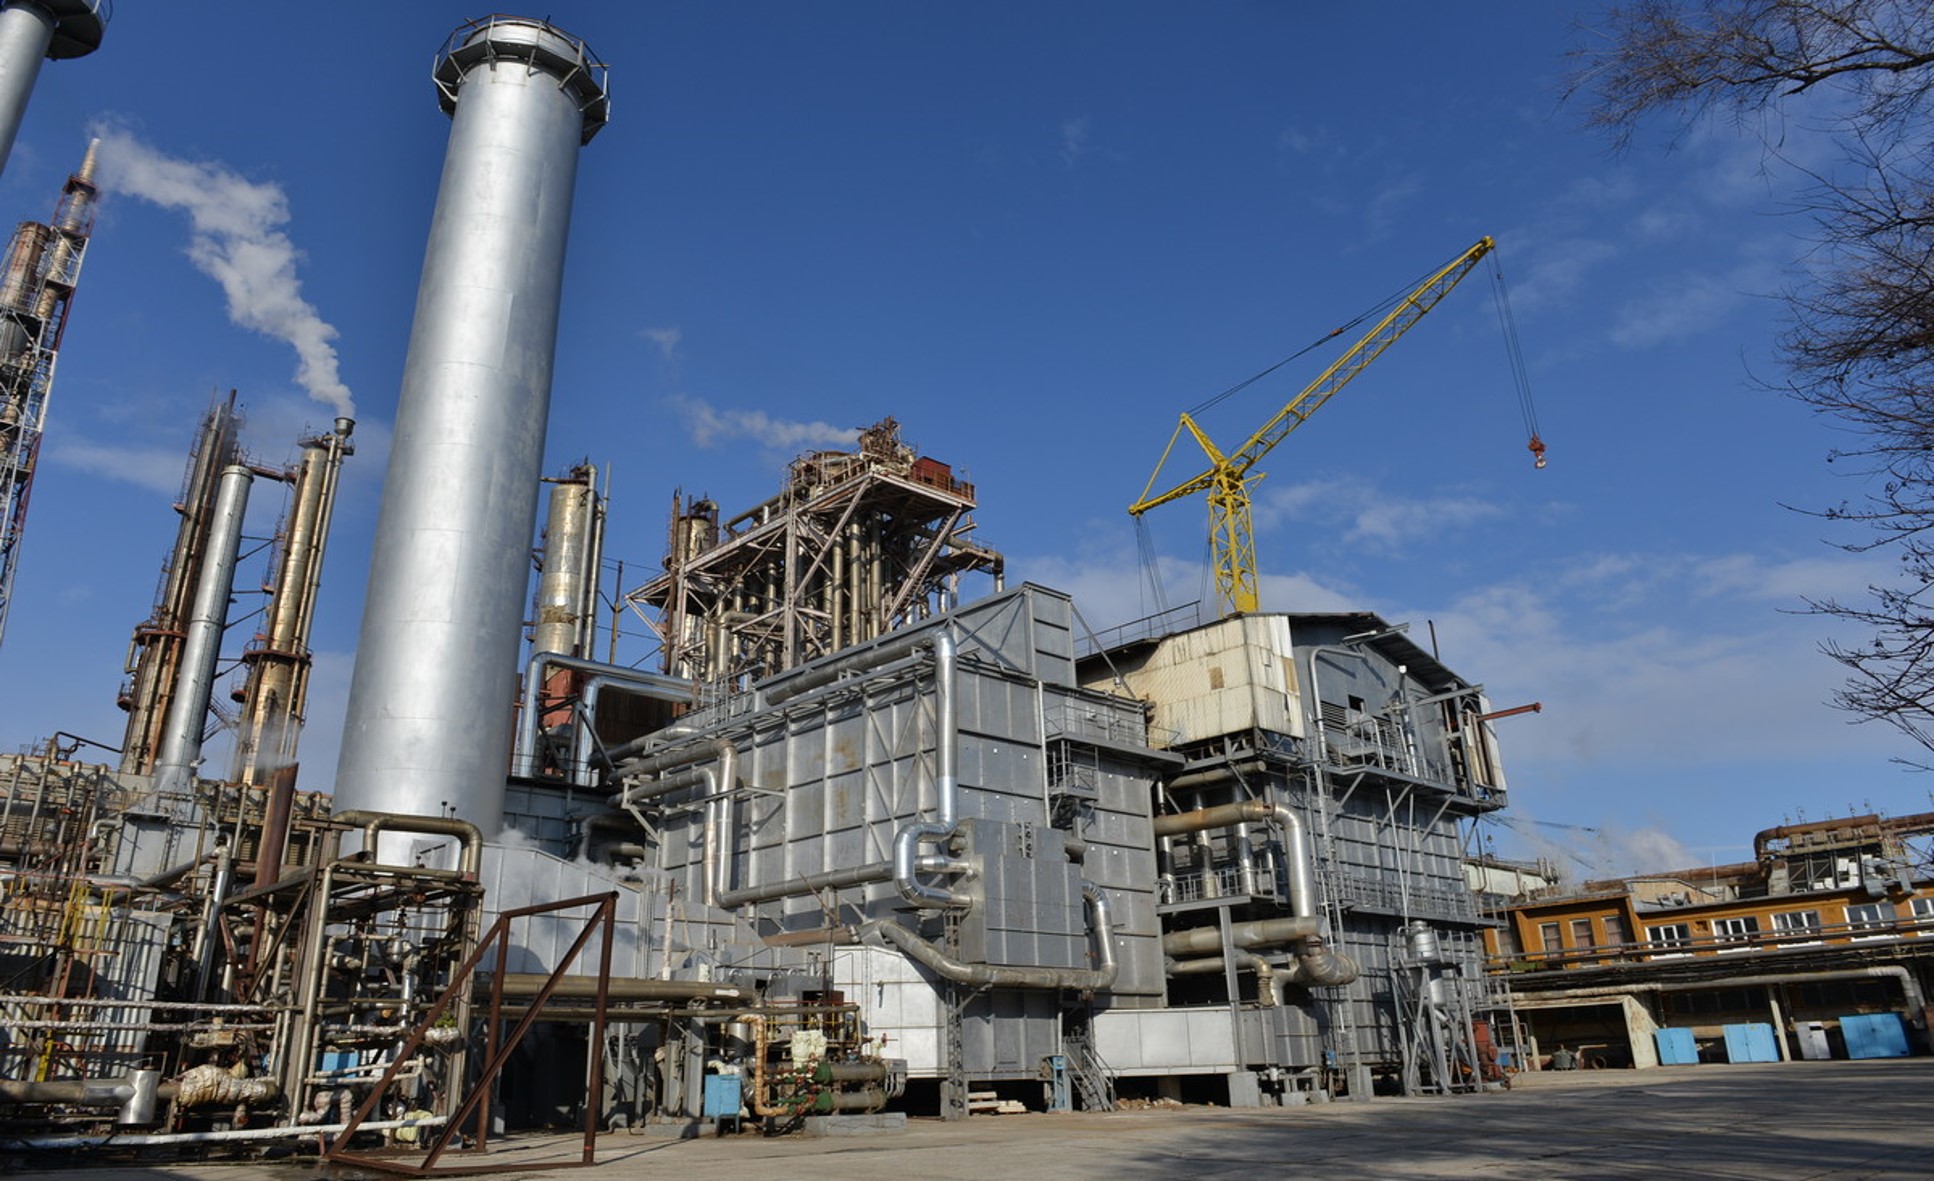
Przykładem głębokiej modernizacji sprężarki gazu syntezowego w wielkotonażowej produkcji amoniaku z zapewnieniem wysokiej niezawodności i efektywności jest wdrożenie pakietu rozwiązań technicznych firmy TRIZ Sp. z o.o. w AO „Maxam-Chirchiq” (m. Czyrczyk, Uzbekistan) w 2025 r.
Na wydziale „Amoniak-1” kombinatu chemicznego eksploatowany był klasyczny wielkotonażowy agregat do produkcji amoniaku, zbudowany według technologii TEC oraz radzieckiej linii typu AM-76. Podstawą procesu technologicznego jest agregat turbosprężarkowy gazu syntezowego składający się ze sprężarek typu Dresser-Clark (poz. 401) oraz parowej turbiny kondensacyjnej (poz. 103-JT) produkcji Mitsubishi Heavy Industries.
-
W trakcie długotrwałej eksploatacji agregat turbosprężarkowy gazu syntezowego regularnie zmagał się ze standardowymi problemami eksploatacyjnymi:
- • wibracjami niskoczęstotliwościowymi (LFV) korpusu niskiego ciśnienia (LPC);
- • trudnym, rezonansowym przechodzeniem przez prędkości krytyczne;
- • nieplanowanymi postojami wywołanymi przekroczeniem progów wibracji LPC;
- • osiowym przesunięciem wirnika turbiny z powodu niewystarczającej nośności fabrycznego łożyska wzdłużnego itp.
Konieczność zwiększenia wydajności w celu podniesienia efektywności produkcji amoniaku poprzez zmianę charakterystyk turbosprężarki, jak również wyeliminowanie wyżej wymienionych wad, doprowadziły do nawiązania współpracy między TRIZ Sp. z o.o. a AO „Maxam-Chirchiq” w zakresie kompleksowej modernizacji agregatu sprężarkowego (rekonstrukcji części przepływowych sprężarek poz. 401 oraz turbiny parowej 103JT).
-
Cele przeprowadzenia modernizacji:
- • rozszerzenie zakresu wydajności produkcji amoniaku od 1360 do 2000 ton na dobę;
- • podniesienie sprawności politropowej sprężarki do 74% przy optymalnej wydajności 1750 ton na dobę;
- • rekonstrukcja turbiny parowej pod kątem nowych parametrów sprężarki wraz z jednoczesnym podniesieniem jej sprawności;
- • obniżenie jednostkowego zużycia gazu ziemnego na produkcję amoniaku;
- • wydłużenie okresu międzyremontowego z 1 roku do 2–6 lat.
Agregat turbosprężarkowy gazu syntezowego poz. 401.
W ramach programu wielkoskalowego zwiększenia wydajności wydziału „Amoniak-1” w przedsiębiorstwie AO „Maxam-Chirchiq” firma TRIZ Sp. z o.o. (generalny wykonawca) wspólnie z firmą General Electric (GE) (podwykonawca) zrealizowała kompleksowy projekt modernizacji turbosprężarki.
- Podczas modernizacji dokonano wymiany fabrycznych podzespołów na węzły o podwyższonej niezawodności opracowane przez TRIZ Sp. z o.o.:
- • bloki aerodynamiczne LPC, MPC, HPC z przeciwcyrkulacyjnymi uszczelnieniami labiryntowo-kieszeniowymi;
- • część przepływową turbiny parowej;
- • tłumiące łożyska ślizgowe poprzeczne i poprzeczno-wzdłużne;
- • olejowe uszczelnienia końcowe z pierścieniami pływającymi;
- • elastyczne sprzęgła podatne typu MSK.
Firma GE przeprowadziła modernizację części przepływowej turbiny wraz z wymianą fabrycznych łożysk poprzecznych i poprzeczno-wzdłużnych na łożyska produkcji TRIZ Sp. z o.o.
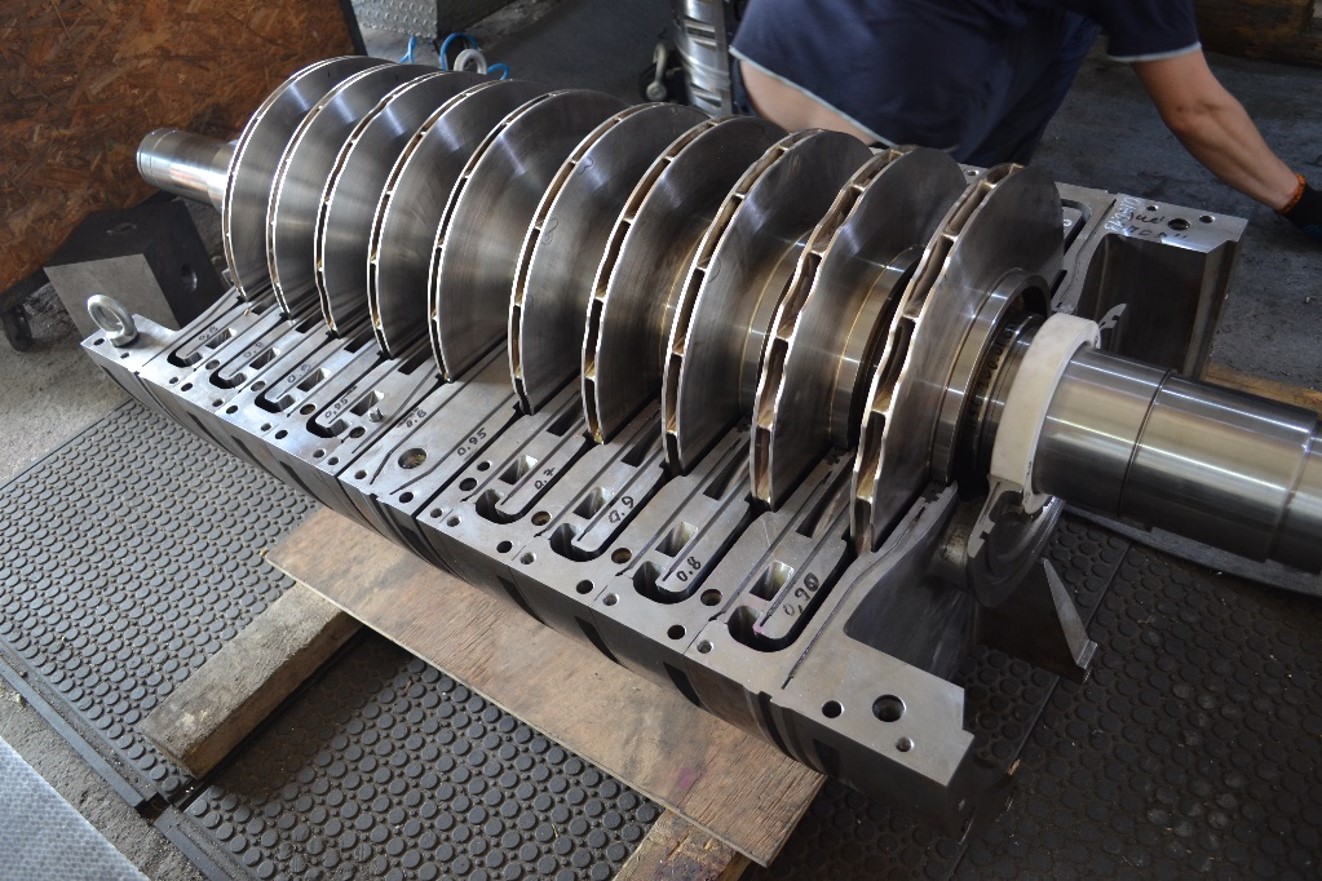
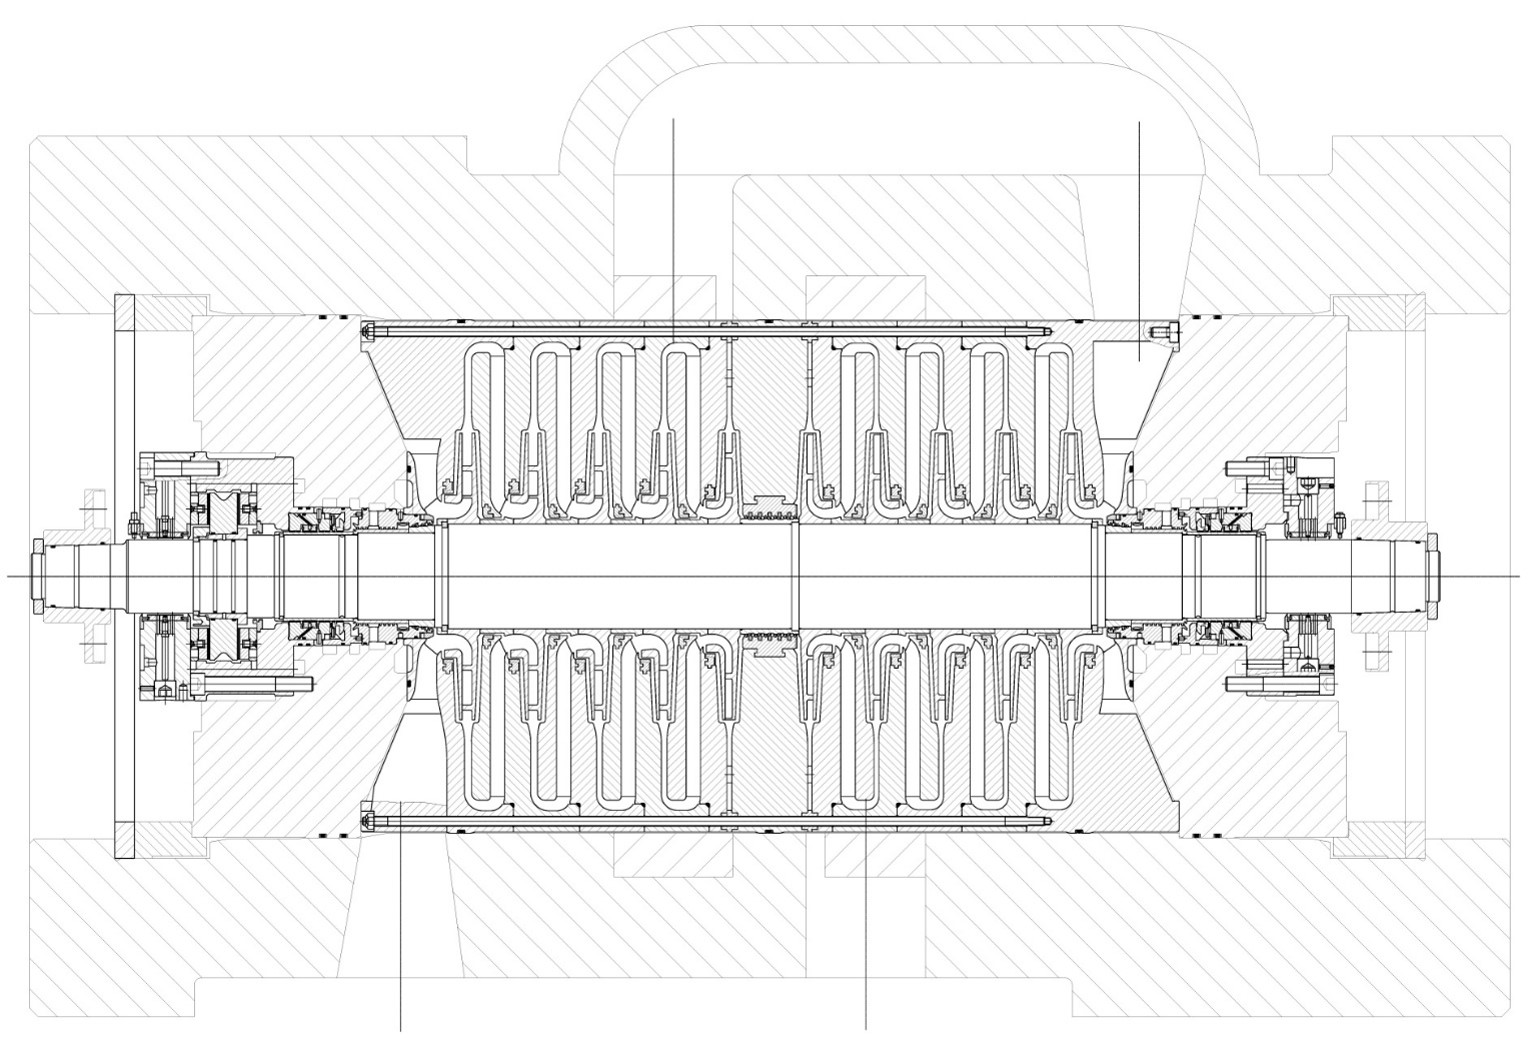
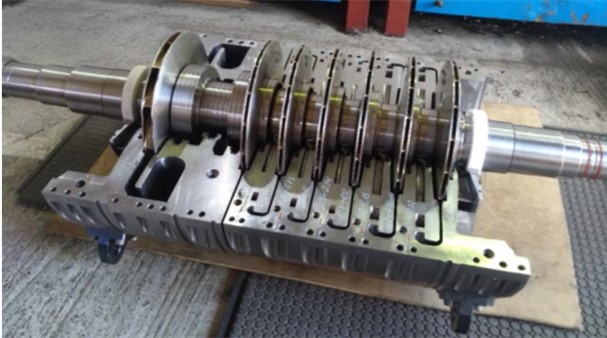
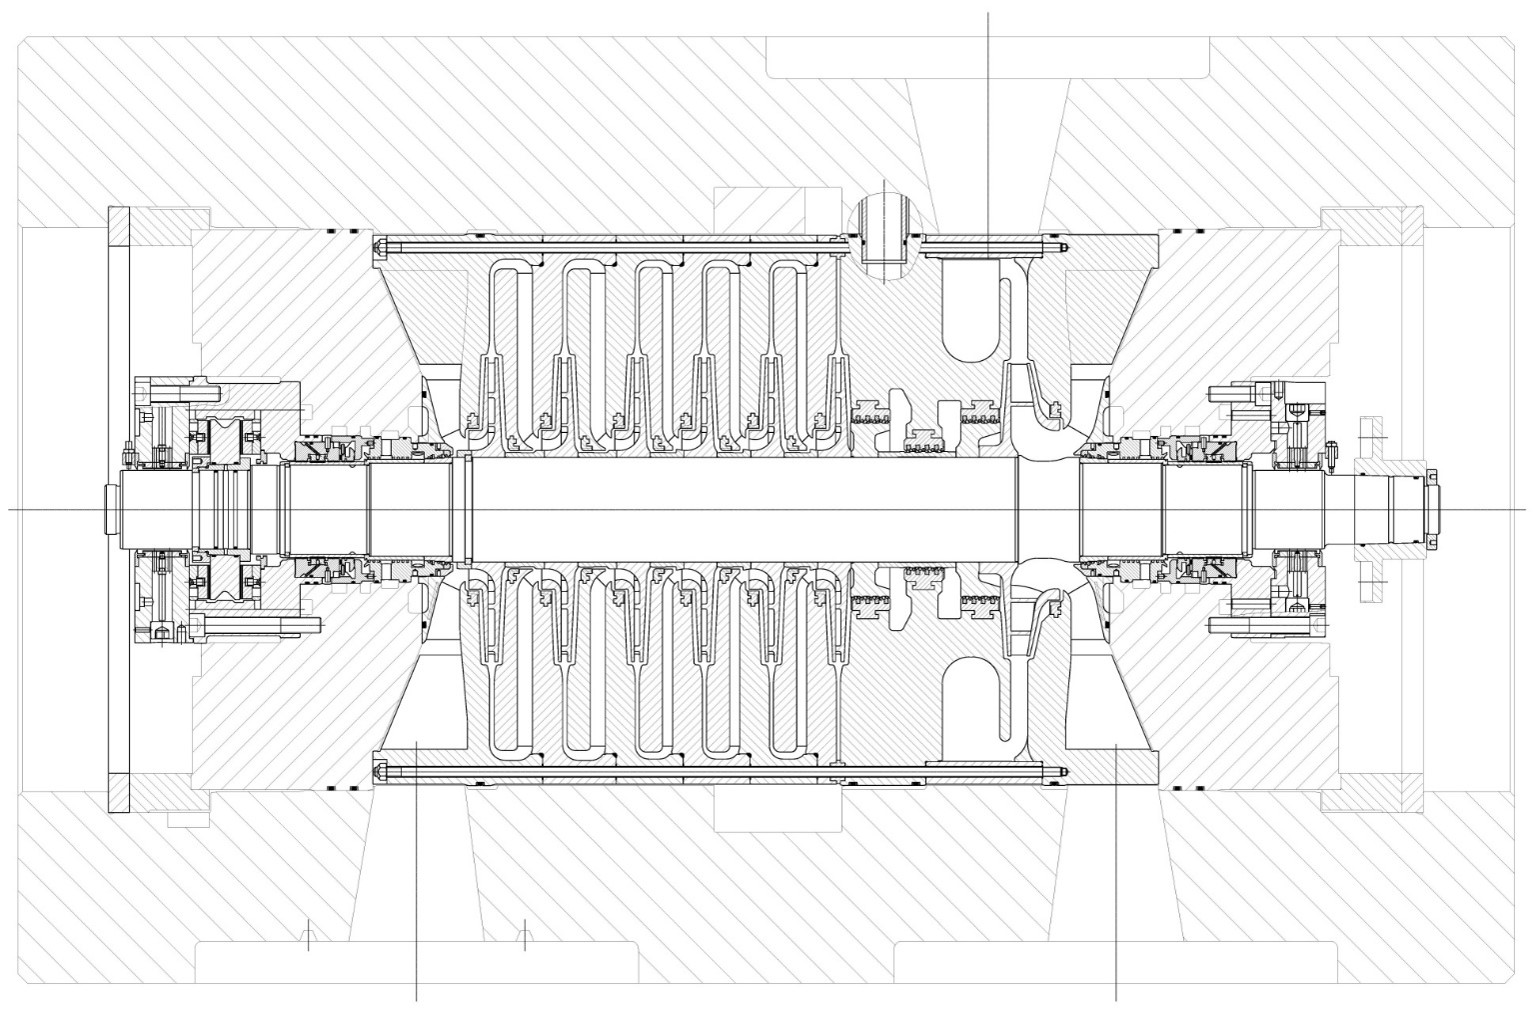
Bloki aerodynamiczne: W celu podniesienia sprawności i stabilności dynamicznej przeprowadzono całkowitą wymianę fabrycznych bloków aerodynamicznych LPC, MPC i HPC na zmodernizowane pakiety opracowane przez TRIZ Sp. z o.o. Geometria korpusów wewnętrznych oraz kół wirnikowych była obliczana pod nowe parametry przepływu gazu z punktem optymalnym dla produkcji amoniaku wynoszącej 1750 t/dobę.
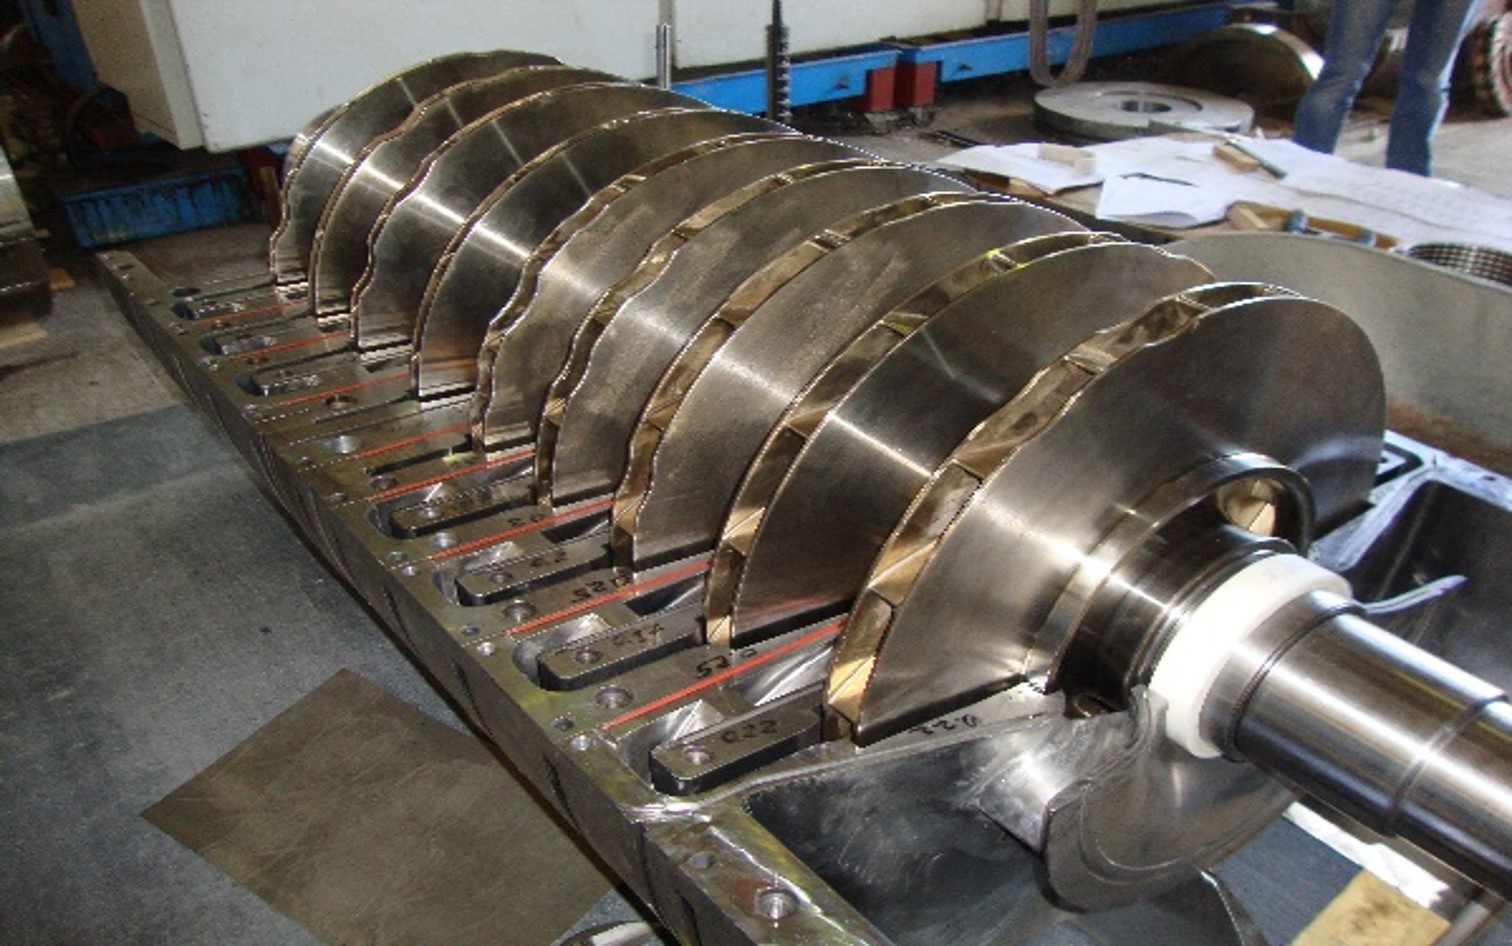
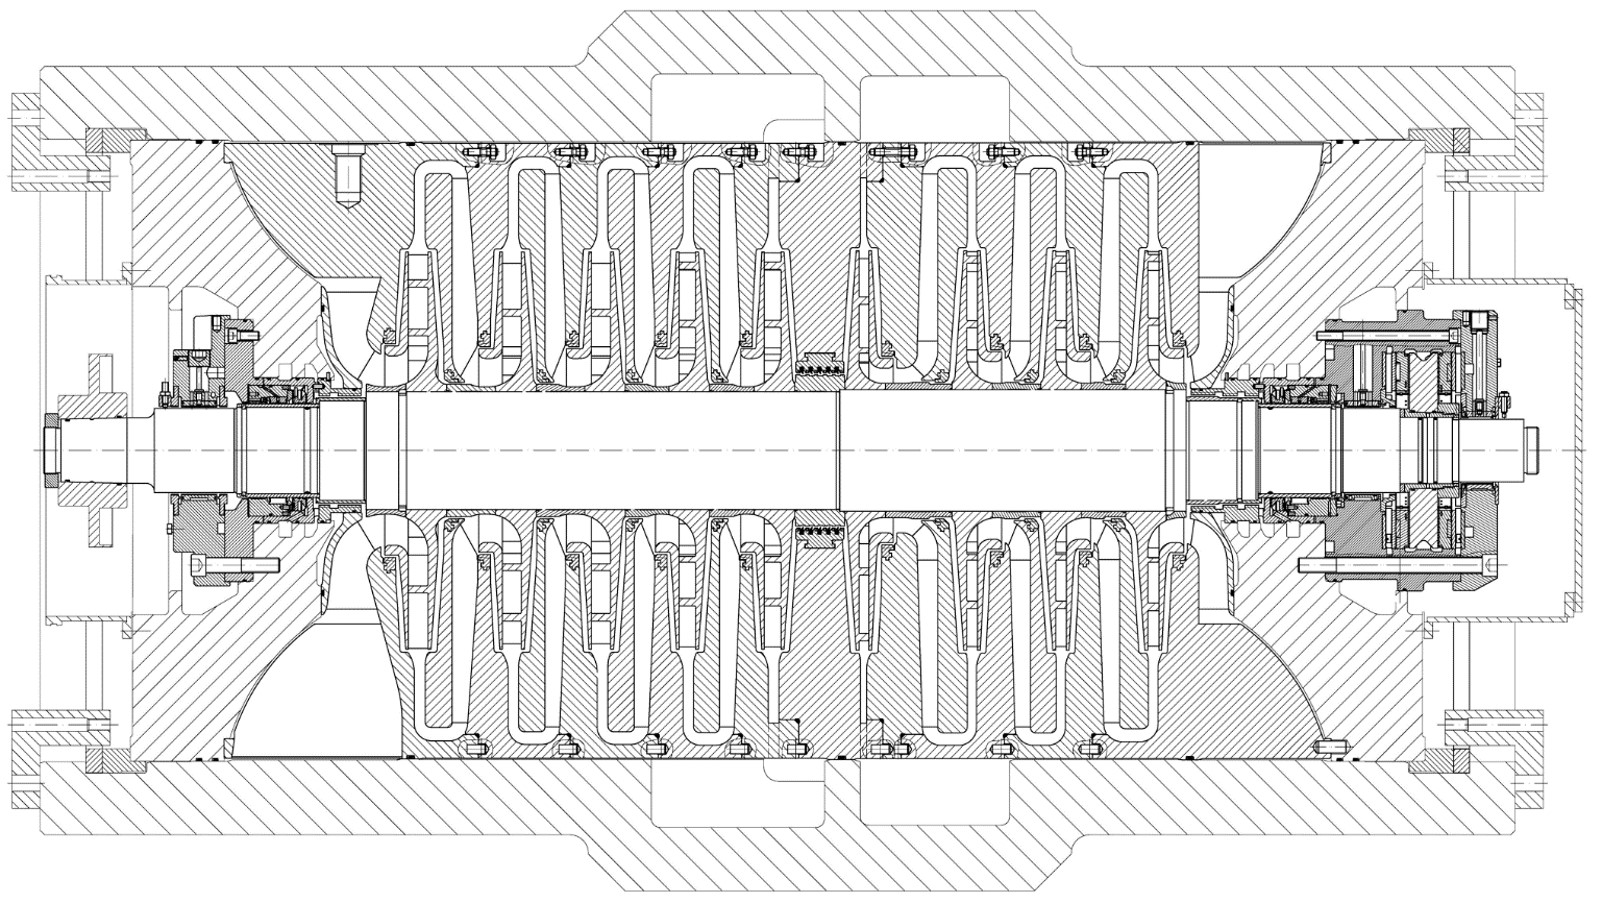
Zmodernizowana część przepływowa sprężarki niskiego ciśnienia
Zmodernizowana część przepływowa sprężarki średniego ciśnienia
Zmodernizowana część przepływowa sprężarki wysokiego ciśnienia
Część przepływowa turbiny parowej: Firma GE (General Electric) zrekonstruowała turbinę parową wraz z montażem łożysk poprzecznych i poprzeczno-wzdłużnych o podwyższonej niezawodności w celu pełnego zharmonizowania jej charakterystyk dynamicznych ze zmodernizowanymi sprężarkami.
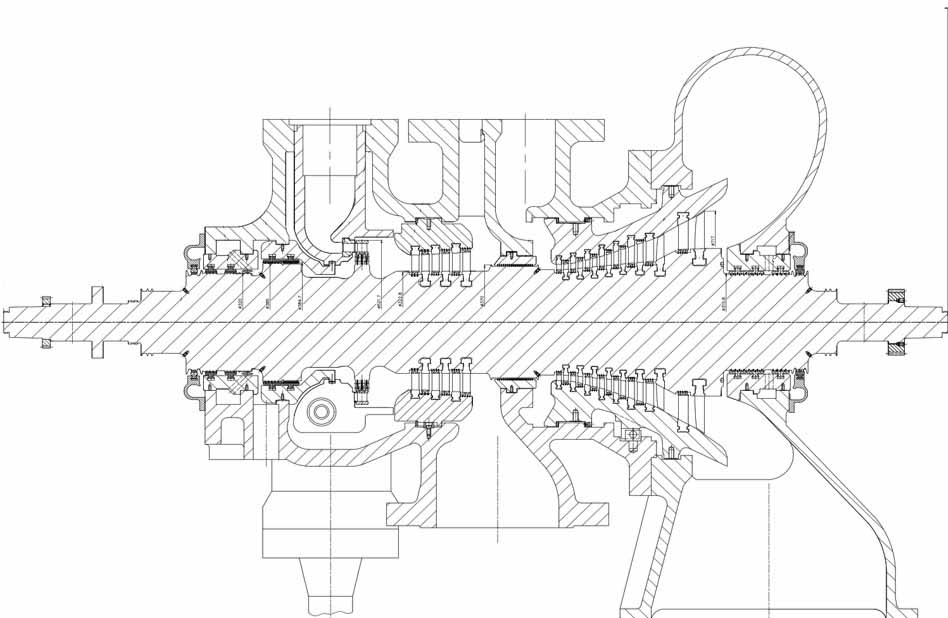
Zmodernizowana część przepływowa turbiny parowej
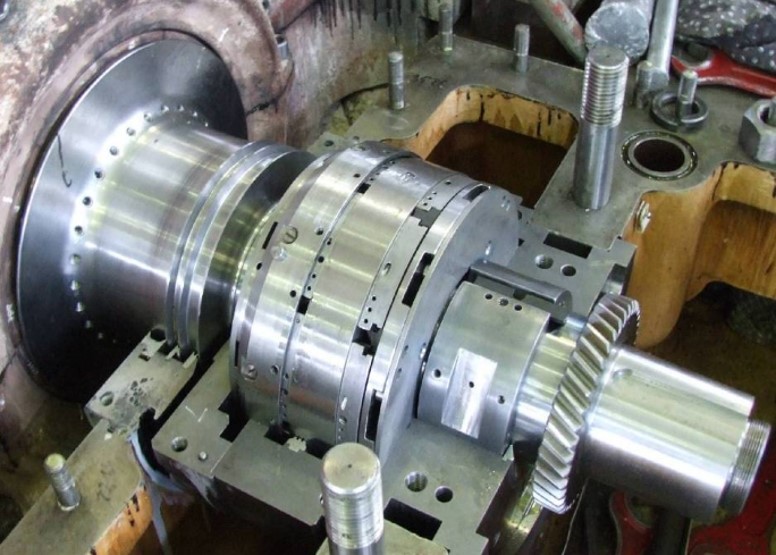
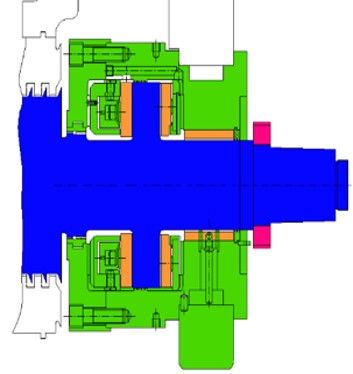
Łożyska turbiny produkcji TRIZ Sp. z o.o.
Łożyska poprzeczne: Fabryczne 5-klockowe łożyska poprzeczne sprężarek zostały zastąpione opracowanymi przez TRIZ Sp. z o.o. 3-segmentowymi tłumiącymi łożyskami hydrodynamicznymi z podparciem na samogenerowanym hydrostatycznym filmie olejowym.
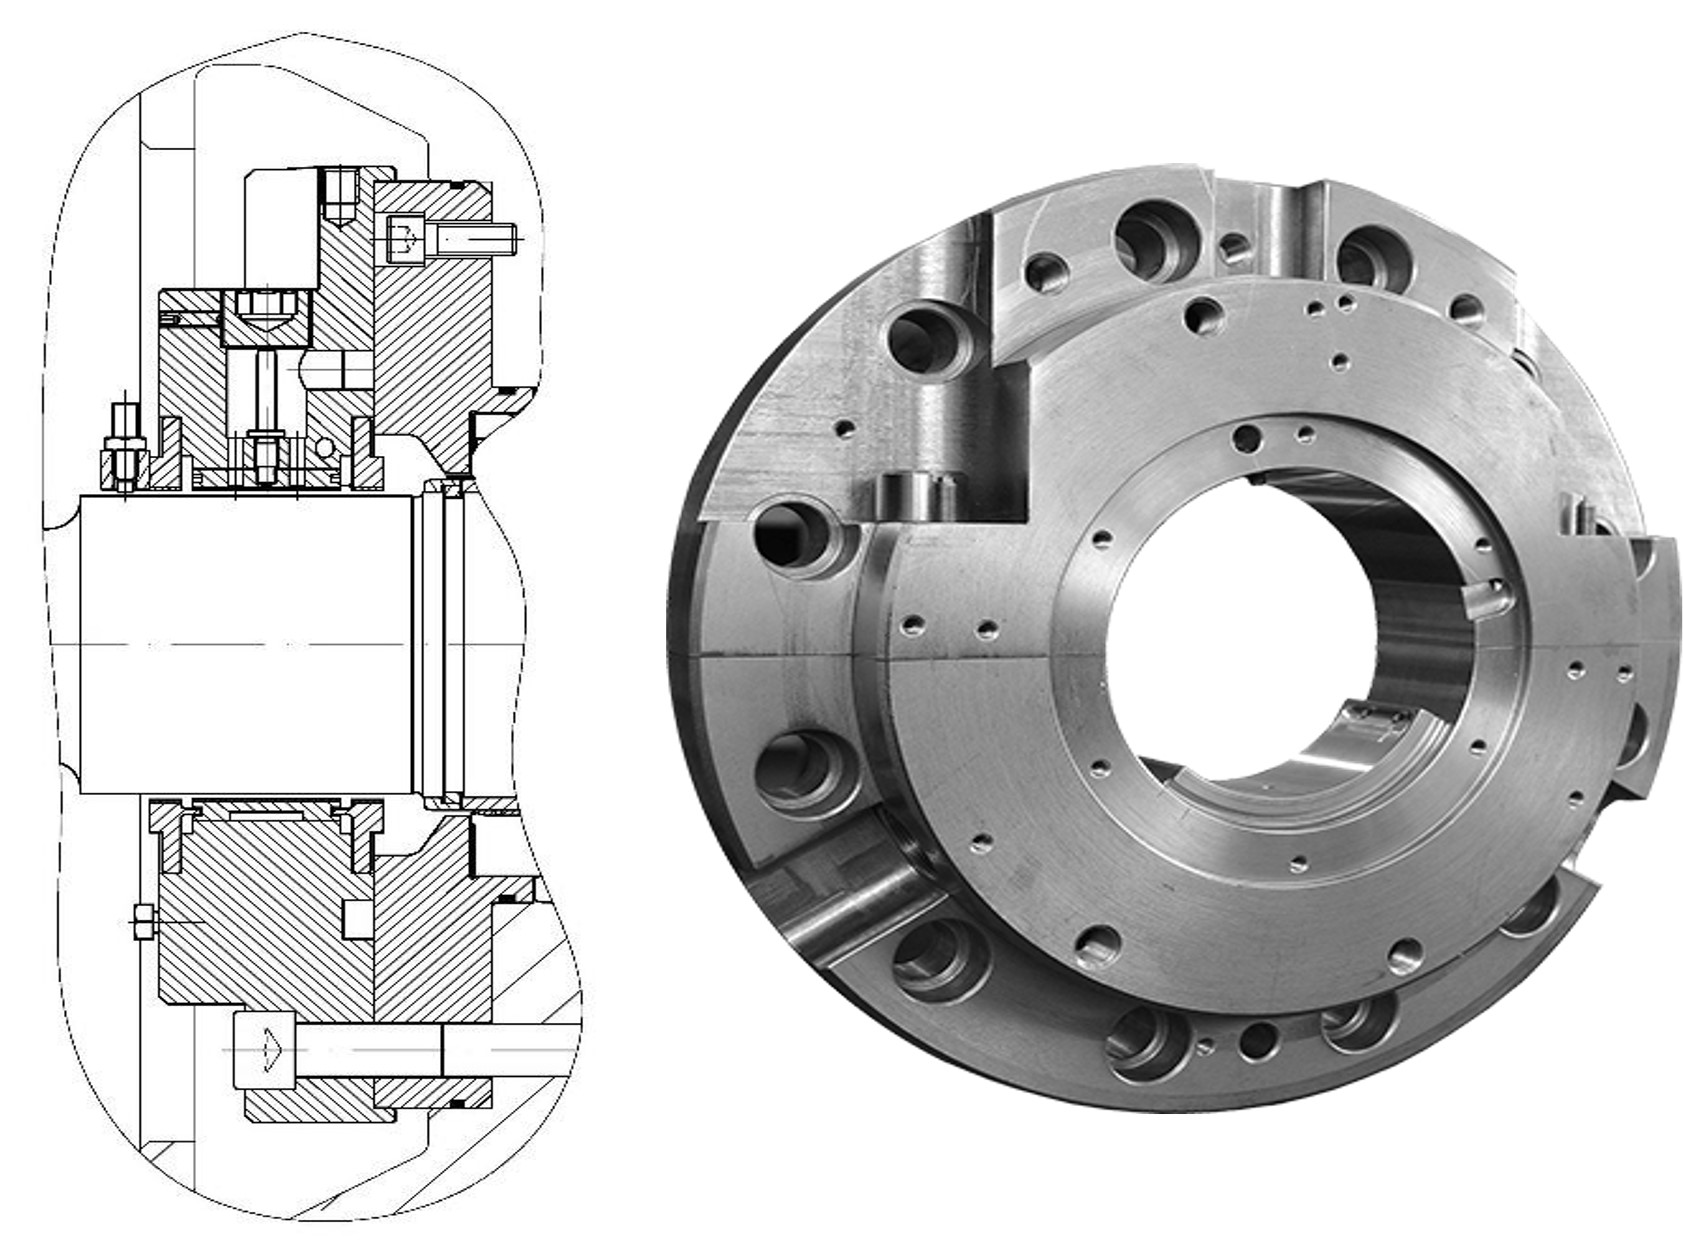
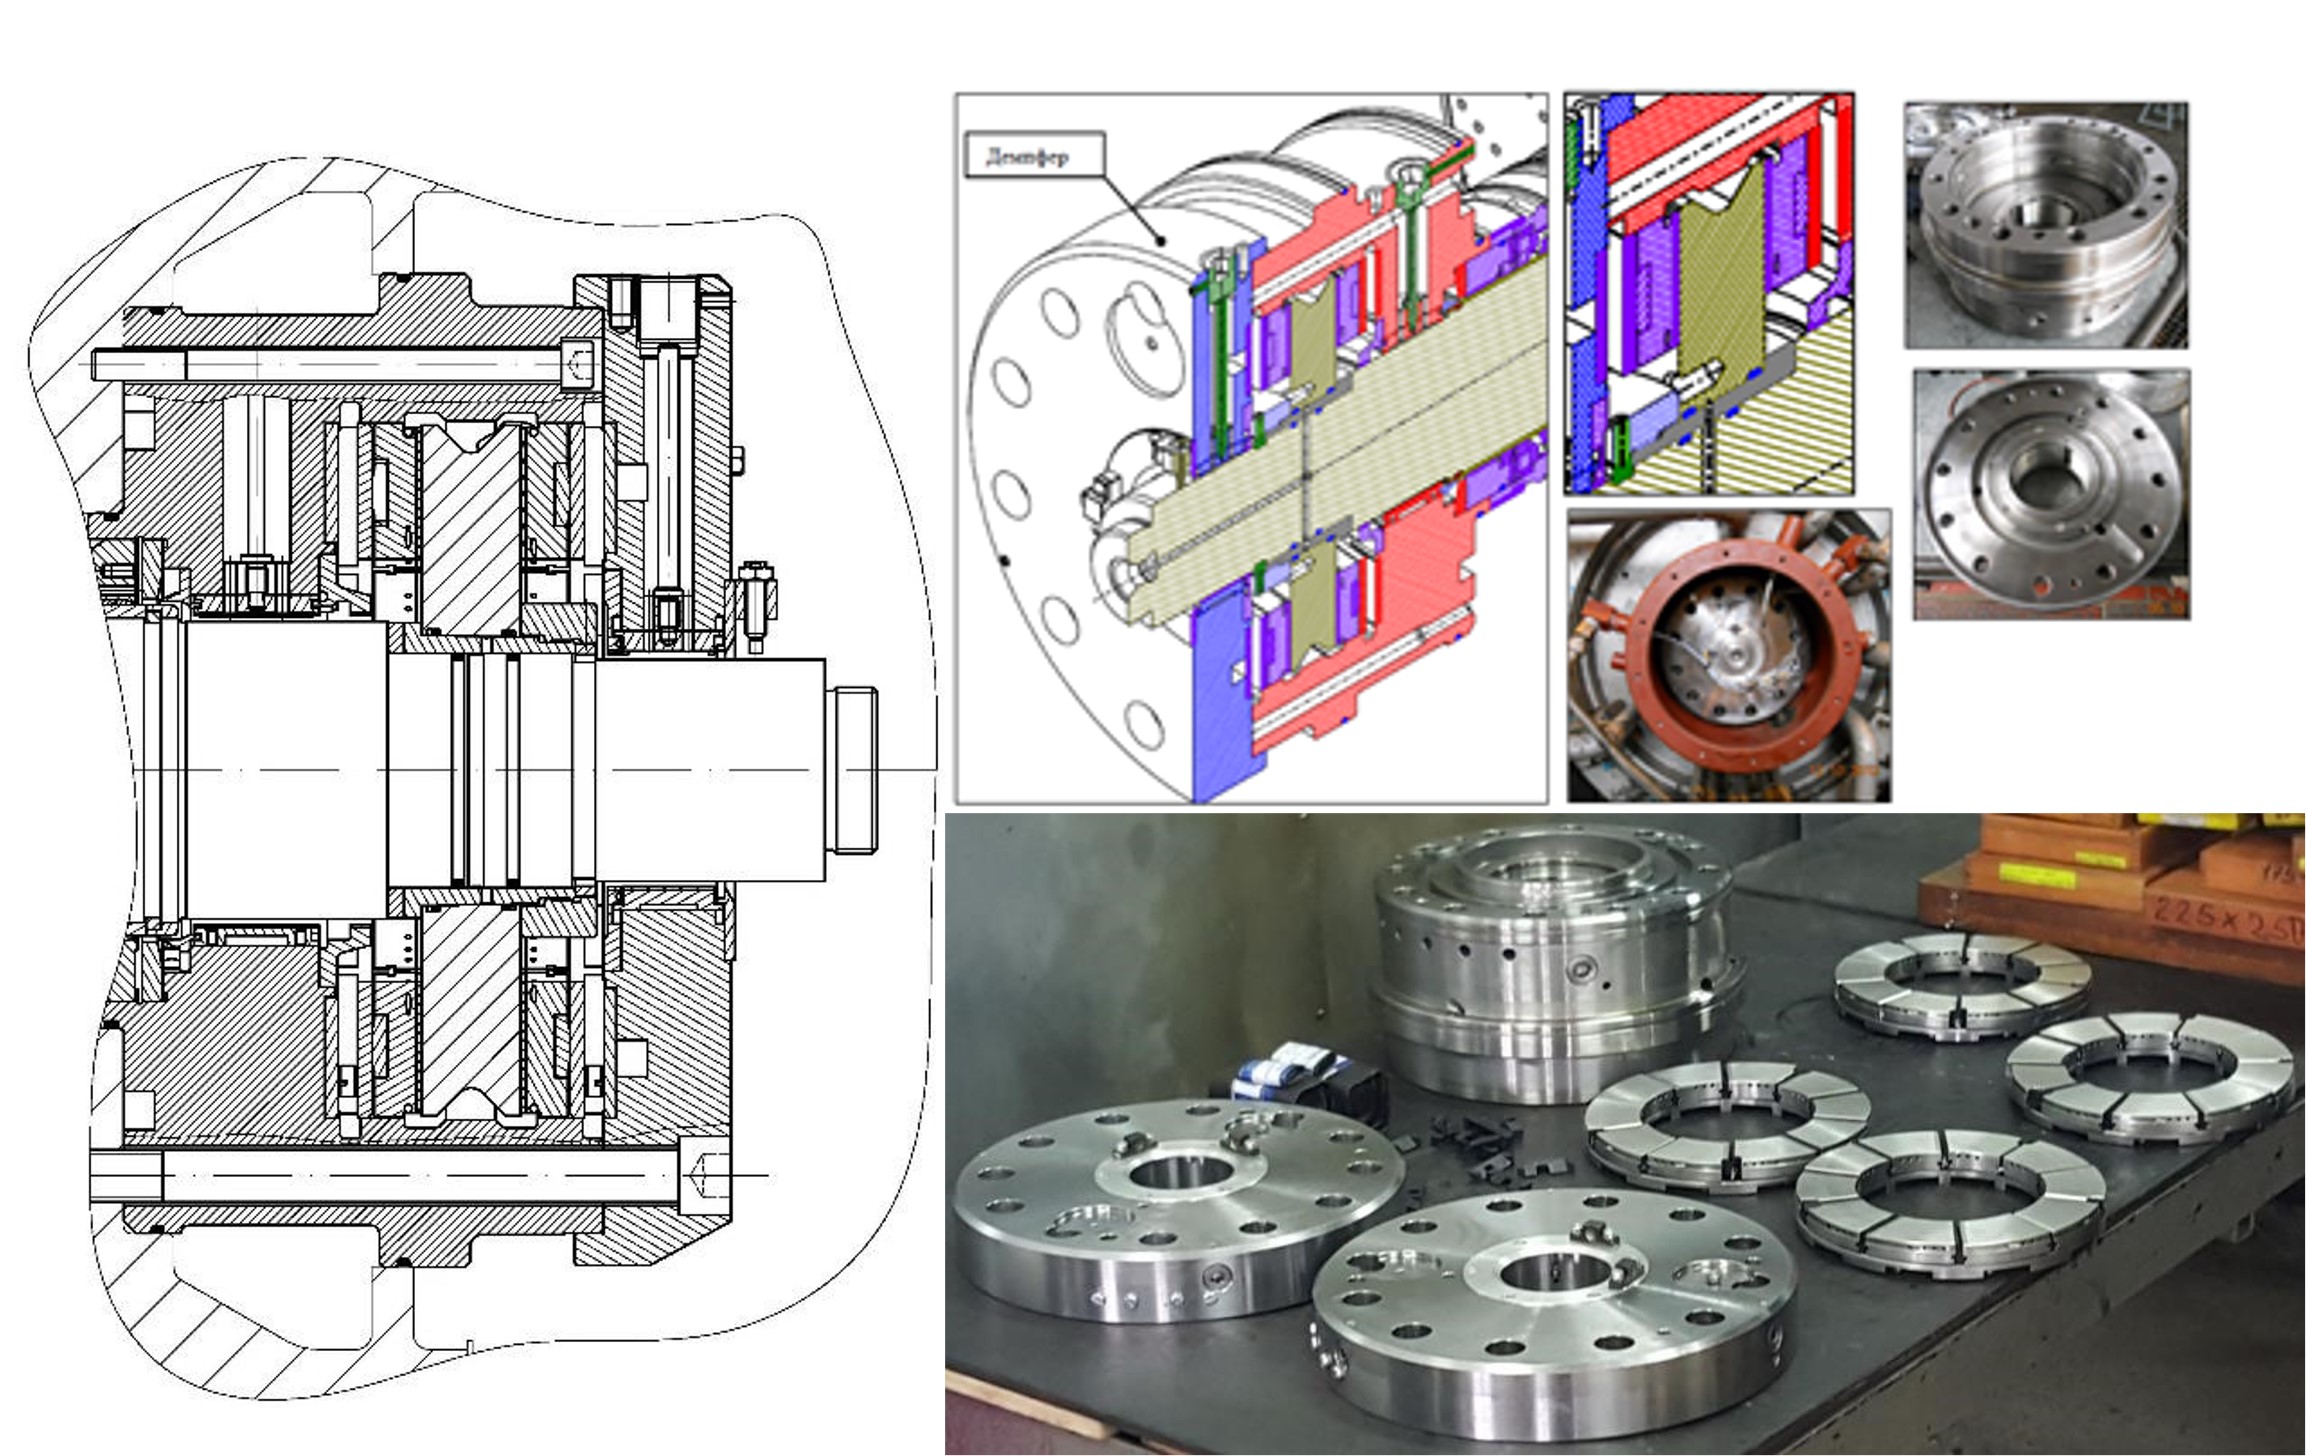
Łożyska poprzeczno-wzdłużne: Fabryczne łożyska poprzeczno-wzdłużne sprężarek zastąpiono łożyskami poprzeczno-wzdłużnymi z tłumikiem, zapewniającymi podwójny zapas nośności osiowej zgodnie z normami API oraz efektywne tłumienie drgań promieniowych.
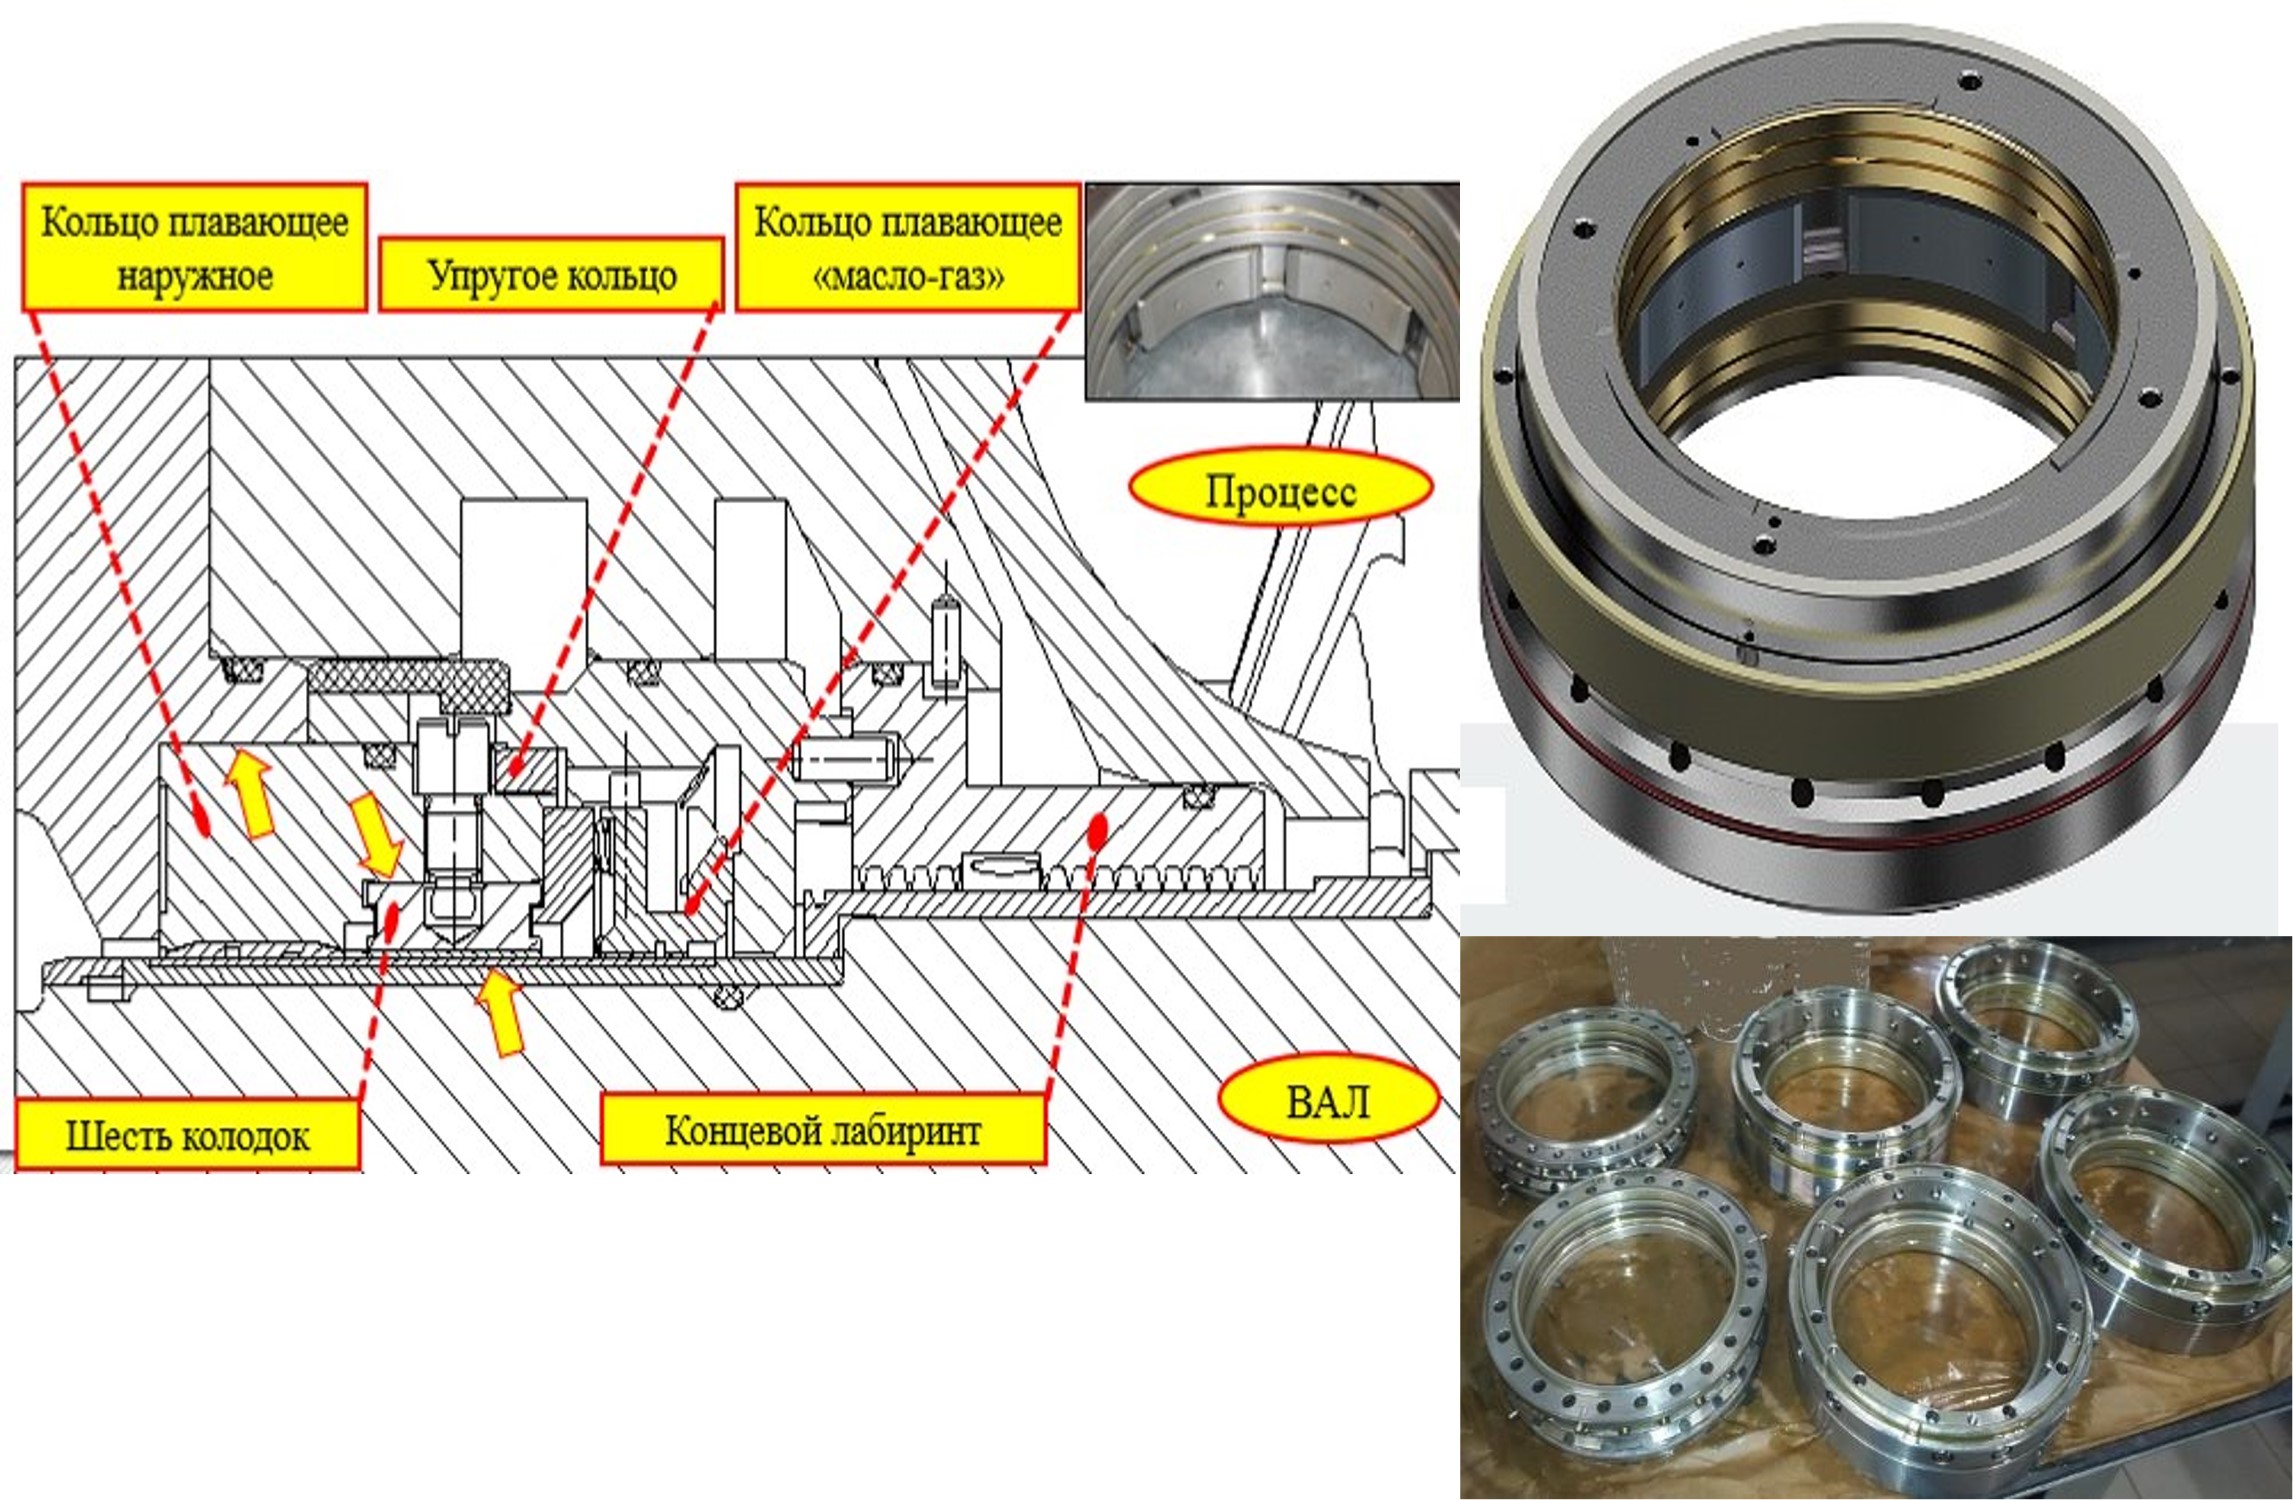
Końcowe uszczelnienia pływające: Fabryczne uszczelnienia z pierścieniami pływającymi zastąpiono uszczelnieniami o wysokiej nośności, doskonałych właściwościach tłumiących oraz podwyższonej szczelności.
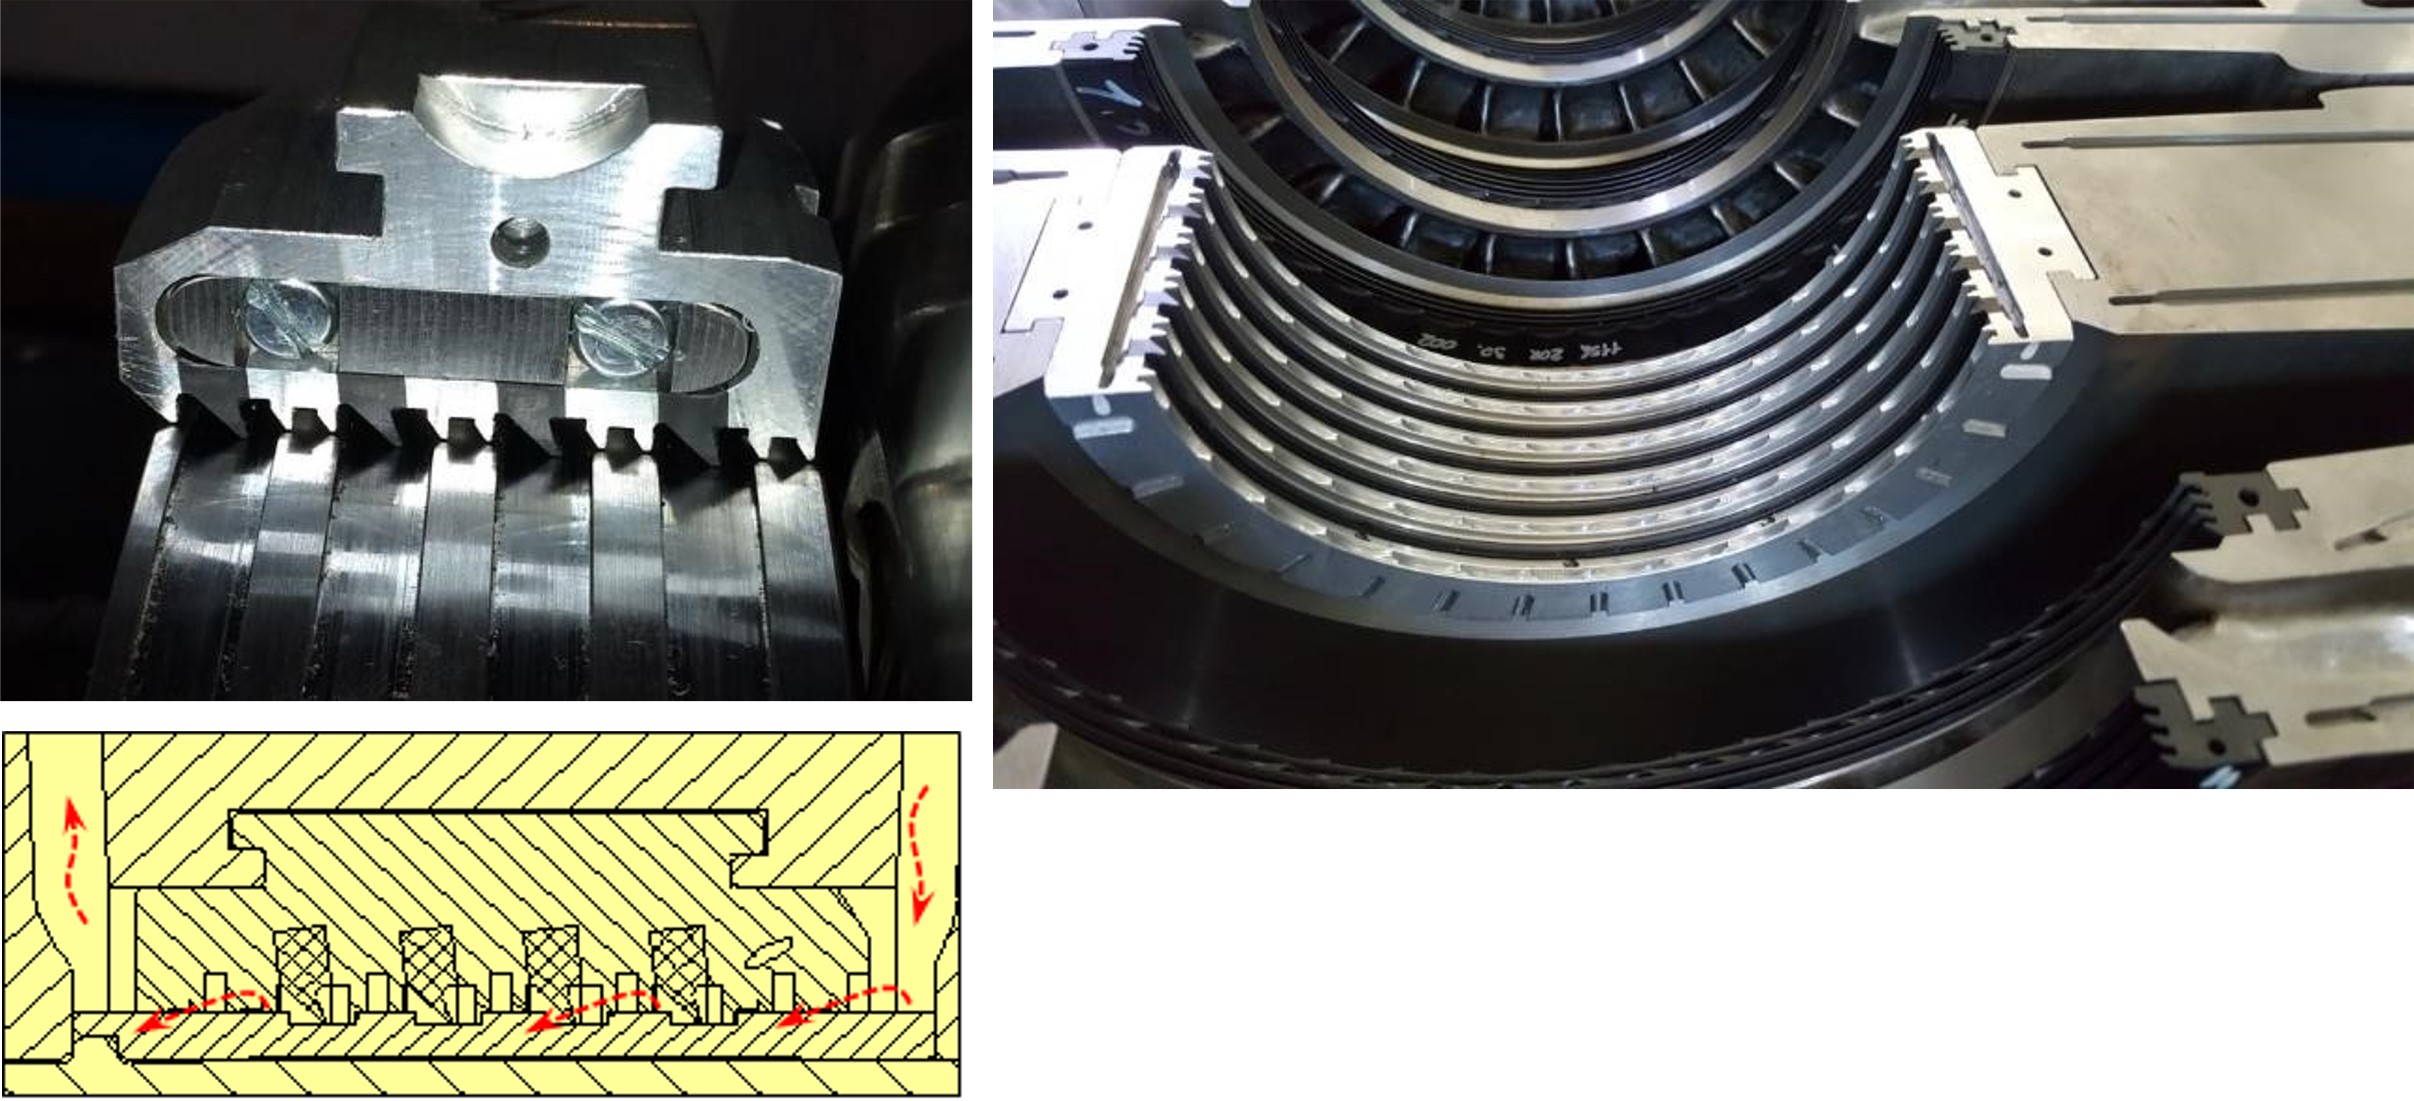
Uszczelnienia labiryntowe części przepływowej: Fabryczne uszczelnienia labiryntowe zastąpiono przeciwcyrkulacyjnymi uszczelnieniami labiryntowo-kieszeniowymi, które skutecznie tłumią siły cyrkulacyjne wywołujące drgania samowzbudne wirników korpusów sprężarki.
Sprzęgła: Fabryczne sprzęgła zębate LPC-turbina, turbina-MPC, MPC-HPC zastąpiono sprężystymi sprzęgłami podatnymi typu MSK, opracowanymi przez TRIZ Sp. z o.o.
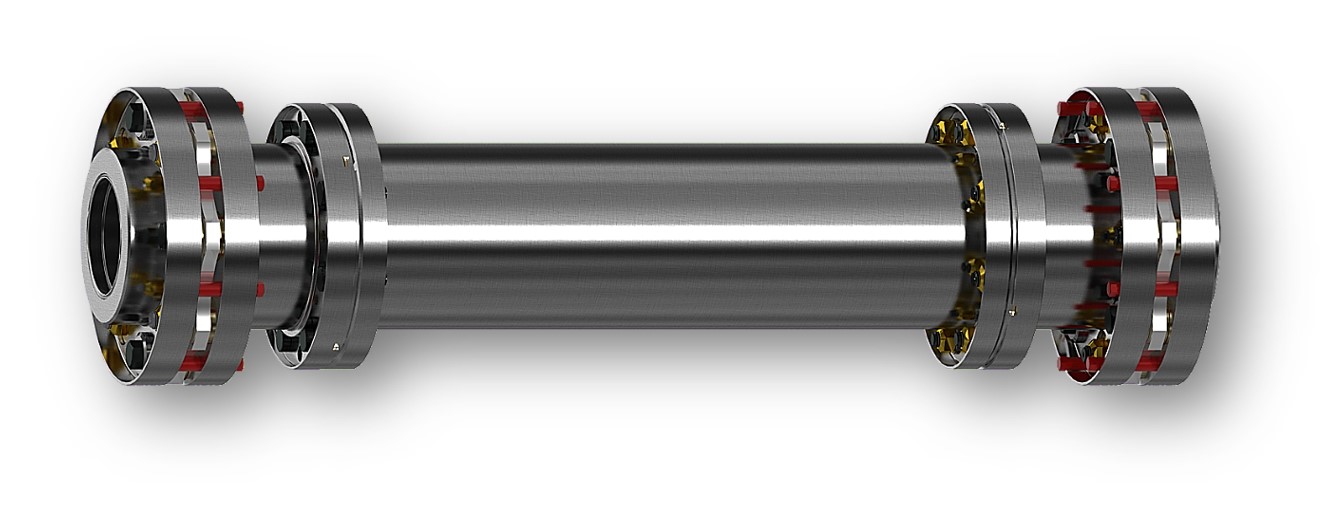
Sprzęgło MSK-1600 Turbina-MPC
- • Optymalizacja pod reżim docelowy (1750 t/dobę): Fabryczne bloki gazodynamiczne (korpusy wewnętrzne) LPC, MPC i HPC zostały całkowicie zastąpione nowymi, zmodernizowanymi pakietami TRIZ®. Ich geometria części przepływowej, kąty wlotowe/wylotowe łopatek oraz geometria dyfuzorów były od początku projektowane i optymalizowane pod kątem osiągnięcia maksymalnej sprawności przy bazowej wydajności 1750 ton amoniaku na dobę.
- • Ekstremalnie szeroki zakres stabilnej pracy: Zmodernizowana geometria części przepływowej TRIZ® zapewniła sprężarce wyjątkową elastyczność operacyjną. Agregat bez ryzyka wejścia w stan pompażu pokrywa zakres wydajności od 1360 do 2000 ton amoniaku na dobę, umożliwiając szybką i bezproblemową regulację obciążenia instalacji w zależności od bieżących potrzeb technologicznych.
- • Redukcja strat wewnętrznych: Znaczący wzrost sprawności korpusów LPC, MPC i HPC (zaoszczędzone 3,4 MW mocy) stał się możliwy również dzięki równoczesnemu wyeliminowaniu objętościowych przedmuchów gazu oraz likwidacji sił cyrkulacyjnych. Wdrożenie stopniowanych uszczelnień labiryntowo-kieszeniowych pozwoliło wyhamować wirujący strumień i stworzyć niezawodną barierę gazodynamiczną, co umożliwiło całkowitą rezygnację z nieefektywnych zewnętrznych układów wtrysku gazu buforowego. Sprężarka zyskała duży zapas stabilności wydajnościowej, maksymalną sprawność w podstawowym punkcie pracy oraz pełną ochronę przed wzbudzeniem aerodynamicznym.
- • Wdrożenie precyzyjnej technologii obróbki wibrościernej (bębnowania) kół wirnikowych w skali nanometrycznej stanowi finalny akcent technologiczny, który umożliwił osiągnięcie docelowej sprawności. Włączenie tej operacji do cyklu produkcyjnego korpusów wewnętrznych LPC, MPC i HPC diametralnie poprawia właściwości aerodynamiczne części przepływowej.
- • Zmniejszenie oporów hydraulicznych (chropowatości): W procesie obróbki wibrościernej koła wirnikowe są zanurzane w środowisku wibrodynamicznym ze specjalnymi kształtkami ściernymi. Metoda ta pozwala wygładzić mikronierówności w trudno dostępnych strefach — wewnątrz kanałów przepływowych koła wirnikowego, między tarczą nośną a pokrywającą. Chropowatość powierzchni łopatek zostaje zredukowana do lustrzanej gładkości (Ra 0,32 … 0,16 µm).
- • Redukcja grubości warstwy przyściennej: Maksymalnie gładka powierzchnia łopatek minimalizuje grubość warstwy przyściennej przepływającego gazu. Zmniejsza to straty tarcia i powstawanie zawirowań wewnątrz koła, co ma istotny udział w całkowitej oszczędności traconej mocy.
- • Zwiększenie wytrzymałości zmęczeniowej kół: Polerowanie wibrościerne nie tylko wygładza metal, lecz także zaokrągla ostre krawędzie, eliminując koncentratory naprężeń. Jednocześnie następuje powierzchniowe umocnienie metalu (efekt mikrokulkowania), co podnosi odporność kół na zmęczenie materiału pod wpływem pulsacji ciśnienia gazu.
- • Ochrona przed osadzaniem się zanieczyszczeń: Gładka powierzchnia polerowanych łopatek wykazuje niską adhezję. Drobny pył katalizatora unoszony przez gaz nie przywiera do lustrzanej powierzchni i jest swobodnie unoszony przez strumień. Gwarantuje to zachowanie geometrii kanałów przepływowych i stabilność sprawności projektowej przez cały 2–6-letni cykl międzyremontowy.
Radykalne podniesienie sprawności części przepływowej turbosprężarki gazu syntezowego wydziału „Amoniak” w przedsiębiorstwie AO „Maxam-Chirchiq”
Rzeczywiste efekty eksploatacyjne po modernizacji agregatu sprężarkowego
gazu syntezowego na wydziale „Amoniak-1” w zakładach AO „Maxam-Chirchiq”
Realizacja kompleksowego programu modernizacji agregatu turbosprężarkowego rozwiązała szereg złożonych zadań inżynieryjnych, gazodynamicznych i technologicznych:
1. Zwiększenie wydajności produkcji amoniaku:
- Zmodernizowany agregat turbosprężarkowy poz. 401 zapewnił stabilne sprężanie zwiększonych objętości gazu syntezowego, co pozwala na pracę w szerokim zakresie dobowej wydajności instalacji od 1360 do 2000 ton amoniaku na dobę.
2. Radykalne podniesienie sprawności części przepływowej sprężarek:
- Sprawność politropowa sprężarki przy zwiększonej wydajności osiągnęła docelową wartość 74%. Stało się to możliwe dzięki wyeliminowaniu pasożytniczych przedmuchów międzystopniowych i stycznych sił cyrkulacyjnych poprzez zastosowanie stopniowanych uszczelnień labiryntowo-kieszeniowych.
Możliwość znacznego zmniejszenia luzów promieniowych w uszczelnieniach labiryntowych zablokowała drogi wewnętrznych przedmuchów i wycieków sprężanego gazu między sekcjami i stopniami LPC, MPC i HPC. To właśnie zapewnienie minimalnych luzów — dzięki stłumieniu sił cyrkulacyjnych i wysokowydajnemu tłumieniu hydraulicznemu łożysk — stworzyło fundament pod redukcję poboru mocy o 3,4 MW i utrwalenie sprawności politropowej na poziomie 74%.
3. Oszczędność nośników energii:
- Dzięki podniesieniu sprawności zapotrzebowanie na moc korpusów LPC, MPC i HPC sprężarki (w porównaniu ze stanem pierwotnym) w reżimie produkcyjnym 1700…1750 t/dobę amoniaku spadło o 3,4 MW, a optymalizacja części przepływowej turbiny parowej zapewniła dodatkowo spadek zużycia pary o 16–20 t/h (średnio 18 t/h).
Doprowadziło to do:
• znacznego spadku zużycia pary przez turbinę napędową poz. 103JT;
• zmniejszenia zużycia gazu ziemnego na wytwarzanie pary technologicznej.
4. Tłumienie wymuszających sił cyrkulacyjnych i ochrona przed pyłem katalizatora:
- Przeciwcyrkulacyjne uszczelnienia labiryntowo-kieszeniowe (międzysekcyjne, końcowe, wałowe, wieńcowe) potwierdziły wysoką skuteczność tłumienia sił cyrkulacyjnych wraz z efektem samooczyszczania z osadów, ponieważ ciągły przepływ wirowy w kieszeniach zapobiega ich gromadzeniu, utrzymując właściwości tłumiące, zachowując luzy projektowe i eliminując zużycie czopów wału.
5. Wydłużenie okresu międzyremontowego:
- Przeprowadzony pakiet modernizacji agregatu turbosprężarkowego gazu syntezowego poz. 401 zapewnił stabilną pracę w szerokim zakresie wydajności, co pozwala wydłużyć okres międzyremontowy od 2 do 6 lat pracy ciągłej bez konieczności rewizji korpusów, pod warunkiem eksploatacji zgodnej z reżimem technologicznym.
- W efekcie specjaliści TRIZ Sp. z o.o. oraz GE (General Electric) wykonali nie tylko wymianę części zużywalnych, lecz także przeprowadzili reprofilację części przepływowej, co pozwoliło radykalnie rozszerzyć zakres stabilnej pracy i uzyskać maszynę wysoce energooszczędną, elastyczną i niezawodną.
Podsumowanie pakietu działań modernizacyjnych agregatu sprężarkowego gazu syntezowego na wydziale „Amoniak-1” w zakładach AO „Maxam-Chirchiq” przez firmy TRIZ Sp. z o.o. i GE (General Electric)
Parametry dynamiczne zarejestrowane przez system monitoringu drgań na turbosprężarce gazu syntezowego poz. 401 po modernizacji jednoznacznie potwierdzają przejście urządzenia do wyższej klasy niezawodności wibracyjnej.
Uzyskane parametry zmian amplitudy podczas przejścia przez prędkości krytyczne (w mikrometrach, µm) kształtują się następująco:
- 1. Przejście przez prędkości krytyczne (Rozruch / Zatrzymanie)
• Przed modernizacją: Fabryczne 5-klockowe łożyska poprzeczne podczas przejścia przez pierwszą prędkość krytyczną (w zakresie 4800…5300 obr./min) dopuszczały niebezpieczne skoki promieniowe wirników. Amplituda drgań wału w strefie rezonansowej gwałtownie rosła do 75–90 µm, a w momentach pogorszenia warunków tłumienia przekraczała progi ostrzegawcze i awaryjne 100–110 µm, wywołując awaryjne zatrzymanie agregatu, ocieranie uszczelnień i powiększanie luzów.
• Po modernizacji: Dzięki tłumiącym 3-klockowym łożyskom ślizgowym i natychmiastowemu ściskaniu hydraulicznemu w samogenerowanym filmie olejowym na grzbietach klocków, pik rezonansowy został całkowicie wygaszony. Amplituda szczytowa przy przechodzeniu przez prędkości krytyczne nie przekracza 22–28 µm, co zapewnia płynne przejście przez strefę krytyczną. - 2. Obraz wibracyjny w reżimie nominalnym
Po osiągnięciu nominalnej wydajności 1750 t/dobę amoniaku wibracje ustabilizowały się na rekordowo niskich poziomach:
• Przed modernizacją: Ze względu na zjawisko wirowania filmu olejowego (oil whirl) oraz aerodynamiczne siły cyrkulacyjne w gładkich labiryntach stale występowały wibracje niskoczęstotliwościowe (LFV). Całkowita amplituda drgań wału wahała się w granicach 45–60 µm.
• Po modernizacji: Stopniowane uszczelnienia labiryntowo-kieszeniowe całkowicie wyeliminowały zawirowania gazu i siły destabilizujące wirnik. Stabilna robocza amplituda drgań wału ustaliła się w zakresie zaledwie 12–18 µm. - 3. Wydłużenie okresu międzyremontowego:
Brak gwałtownych przemieszczeń wirnika oraz brak osiadania elementów nośnych łożysk pozwalają zachować minimalne luzy w uszczelnieniach labiryntowych, co umożliwia wydłużenie cyklu międzyremontowego do 3–5 lat przy zachowaniu reżimu technologicznego.
Rzeczywiste efekty ekonomiczne po przeprowadzeniu modernizacji agregatu sprężarkowego
gazu syntezowego na wydziale „Amoniak-1” w zakładach AO „Maxam-Chirchiq”
Przed modernizacją masowe zużycie pary nasyconej 100 atm przez turbinę parową 103JT wynosiło 378 t/h, a zrzut do skraplacza – 54 t/h przy wydajności 1378 t/dobę amoniaku. Po modernizacji zużycie pary 100 atm spadło do 323 t/h, a zrzut do skraplacza do 52 t/h przy zwiększonej wydajności 1478 t/dobę amoniaku. Biorąc pod uwagę, że modernizacja samej turbiny przyniosła spadek zużycia pary o 16–20 t/h, pozostała część oszczędności bezpośrednio odzwierciedla zysk z modernizacji korpusów sprężarki LPC, MPC i HPC.
Rzeczywiste efekty cieplne i finansowe wielokrotnie przewyższyły wskaźniki sprzed modernizacji, wykazując wyraźny spadek jednostkowego zużycia mediów przy równoczesnym wzroście wydajności agregatu.
Analiza bilansu pary i wydajności
- 1. Przed modernizacją: Przy wydajności 1378 t/dobę agregat sprężarkowy generował znaczne straty z powodu przedmuchów i wirów aerodynamicznych, pobierając aż 378 t/h pary nasyconej 100 atm, przy zrzucie do skraplacza na poziomie 54 t/h.
- 2. Po modernizacji: Wydajność wzrosła do 1478 t/dobę, podczas gdy łączne zużycie pary 100 atm spadło do 323 t/h, a zrzut do skraplacza zmniejszył się do 52 t/h.
Kalkulacja oszczędności pary
-
• Całkowita bezwzględna redukcja zużycia pary nasyconej 100 atm:
378 t/h – 323 t/h = 55 t/h. -
• Wkład modernizacji turbiny napędowej:
Zgodnie z testami modernizacja części przepływowej turbiny parowej zapewniła spadek zużycia pary o 16–20 t/h. -
• Wkład modernizacji bloków aerodynamicznych (LPC, MPC, HPC) TRIZ Sp. z o.o.:
Po odliczeniu udziału turbiny czysta oszczędność pary 100 atm uzyskana dzięki modernizacji korpusów sprężarki wynosi:
55 t/h – (16…20) t/h = 35…39 t/h.
Wymiar finansowy oszczędności dla AO „Maxam-Chirchiq”
Oszczędność pary rzędu 37 t/h na agregacie turbosprężarkowym poz. 401 stanowi znaczący przełom w rentowności produkcji amoniaku.
Szacunkowe wyliczenie oszczędności w ujęciu finansowym:
- 1. Roczna oszczędność pary sprężarki (przy 8000 h pracy rocznie):
37 t/h × 8000 h/rok = 296 000 ton pary rocznie. - 2. Ekwiwalent oszczędności gazu ziemnego na wytwarzanie pary nasyconej 100 atm:
Wytworzenie 1 tony pary 100 (100 ata, 480°C) wymaga średnio 80 m³ gazu ziemnego:
296 000 t × 80 m³ = 23 680 000 m³ gazu ziemnego rocznie. - 3. Oszczędność kosztów operacyjnych zakładu:
Przy cenie gazu ziemnego dla przemysłu chemicznego na poziomie ~450,00 USD za 1000 m³:
23 680 tys. m³ × 450,00 USD = 10 656 000 USD rocznie. - 4. Łączny efekt ekonomiczny:
Sumaryczny efekt ekonomiczny z modernizacji bloków aerodynamicznych sprężarki przez TRIZ Sp. z o.o. (10 656 000 USD/rok) oraz części przepływowej turbiny przez GE (5 184 000 USD/rok) na samych nośnikach energii przekracza 15,7 mln USD rocznie.
Przy nakładach inwestycyjnych na poziomie 5,0–7,5 mln USD prosty okres zwrotu modernizacji korpusów wynosi zaledwie 7–9 miesięcy. - 5. Dodatkowe korzyści operacyjne:
• Przejście na wydłużony cykl międzyremontowy: Możliwość bezpiecznego przejścia z cyklu 1-rocznego na 3-letni dla całego agregatu sprężarkowego.
• Eliminacja nieplanowanych postojów: Stabilizacja amplitudy drgań wirnika w przedziale 12–28 µm oraz wdrożenie samooczyszczających się kieszeni uszczelnień całkowicie likwidują ryzyko awarii związanych z niestabilnością wirową lub zatykaniem szczelin, zapobiegając stratom przychodów rzędu 700–900 tys. USD za każdy dzień przestoju linii AM-76.
• Usunięcie ograniczeń bilansu parowego w okresie letnim: Spadek zapotrzebowania na moc na wale turbiny napędowej eliminuje letni deficyt pary. W okresie upałów, gdy rośnie temperatura wody chłodzącej i spada sprawność skraplaczy próżniowych, zmodernizowany układ pozwala utrzymać pełną wydajność instalacji (do 1750–2000 t/dobę amoniaku).
Modernizacja turbosprężarki gazu syntezowego poz. 401 na wydziale „Amoniak-1” w zakładach AO „Maxam-Chirchiq” z wykorzystaniem technologii TRIZ Sp. z o.o. — w tym udoskonalonych węzłów łożyskowych, uszczelnień labiryntowo-kieszeniowych, optymalizacji gazodynamicznej korpusów LPC, MPC, HPC i turbiny oraz wibropolerowania kół wirnikowych — znacząco podnosi niezawodność i sprawność agregatu, obniża zużycie energii, wydłuża okres międzyremontowy i radykalnie zwiększa efektywność wielkotonażowej syntezy amoniaku.
Pomiary i testy eksploatacyjne przeprowadzone przez personel technologiczny AO „Maxam-Chirchiq” (patrz Tabela) w pełni potwierdzają analizę techniczno-ekonomiczną oraz wysoką jakość rozwiązań inżynieryjnych TRIZ Sp. z o.o. oraz GE.
Parametry pracy turbosprężarki gazu syntezowego poz. K-401 instalacji produkcji amoniaku AO „Maxam-Chirchiq” przed i po przeprowadzeniu remontu kapitalnego z wymianą fabrycznych podzespołów i bloków gazodynamicznych LP, MP, HP oraz turbiny na zmodernizowane pod kątem warunków eksploatacji.
| Lp. | Parametr | Ozn. | Norma wg instrukcji | Przed mod. | Po modernizacji | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| 0 | Data pomiaru | 05.03 2022 r. |
20.03 2025 r. |
30.04 2025 r. |
22.05 2025 r. |
31.07 2025 r. |
12.09 2025 r. |
21.10 2025 r. |
||
| 1 | Przepływ ciekłego amoniaku ze zbiornika 610, t/h; | Q-603 | 57,4 | 61,5 | 64,7 | 63,8 | 62,6 | 64,9 | 63,1 | |
| 2 | Równoważne dobowe obciążenie instalacji, t/dobę; | 1378 | 1478 | 1553 | 1530 | 1502 | 1558 | 1515 | ||
| 3 | Prędkość obrotowa wirnika turbiny, obr./min; | S-401/2 | max 11286 | 10660 | 10660 | 10860 | 10900 | 10895 | 10900 | 10906 |
| 4 | Ciśnienie mieszanki gazowej na ssaniu 1. sekcji sprężarki, kG/cm2; | PIRCA-417 | 22-25 | 22,5 | 22,3 | 21,8 | 22 | 22 | 22 | 22 |
| 5 | Temperatura mieszanki gazowej na ssaniu 1. sekcji sprężarki, °C | T-405-1 | 41-45 | 44 | 41,5 | 41,3 | 44 | 42 | 42 | 40 |
| 6 | Ciśnienie mieszanki gazowej na tłoczeniu 4. sekcji sprężarki, kG/cm2 | PN-4 | max 320 | 218 | 234,46 | 234 | 235 | 240 | 239 | 241 |
| 7 | Temperatura mieszanki gazowej na tłoczeniu 4. sekcji sprężarki, °C | T-409 | max 140 | 117 | 117 | 114 | 119,5 | 115 | 118 | 116 |
| 8 | Ciśnienie mieszanki gazowej na ssaniu stopnia cyrkulacyjnego, kG/cm2 | PC-V | max 290 | 200 | 225 | 220 | 229 | 232 | 230 | 226 |
| 9 | Temperatura mieszanki gazowej na ssaniu stopnia cyrkulacyjnego, °C | T-405-5 | 21-45 | 32 | 33 | 28 | 30 | 30 | 29 | 27 |
| 10 | Ciśnienie mieszanki gazowej na tłoczeniu stopnia cyrkulacyjnego, kG/cm2 | PC-N | max 320 | 221 | 231 | 233 | 235 | 239 | 238 | 240 |
| 11 | Temperatura mieszanki gazowej na tłoczeniu stopnia cyrkulacyjnego, °C | T-410 | max 50 | 37 | 40 | 35 | 37 | 37 | 37 | 35 |
| 12 | Różnica ciśnień na stopniu cyrkulacyjnym | dP-410 | max 22 | 16,4 | 16,4 | 16,7 | 16,4 | 16,0 | 16,6 | 16,2 |
| 13 | Przepływ mieszanki gazowej 1. sekcji sprężarki, Nm3/h* | F-401 | min 180000 | 184000 | 187000 | 193000 | 194195 | 197300 | 199000 | 197400 |
| 14 | Przepływ mieszanki gazowej 4. sekcji sprężarki, Nm3/h* | F-403 | min 180000 | 204000 | 205700 | 195300 | 193000 | 197000 | 197000 | 197000 |
| 15 | Przepływ gazu stopnia cyrkulacyjnego, Nm3/h* | F-404 | max 1100000 | 942000 | 937000 | 929000 | 932000 | 946000 | 934000 | 945000 |
| 16 | Stopień otwarcia zaworów antydudnieniowych (przeciwko pompażowi), % | FCV-7, 63, 67 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | |
| 17 | Przemieszczenie drganiowe wirnika na łożysku poprzeczno-wzdłużnym LPC, mils | G-401/1/2 | max 3,5 | max 3,5 | 0,66/0,65 | 0,4/0,5 | 0,46/0,5 | 0,42/0,52 | 0,45/0,6 | 0,4/0,6 |
| 18 | Przemieszczenie drganiowe wirnika na łożysku poprzecznym LPC, mils | G-402/1/2 | max 3,5 | max 3,5 | 0,62/0,71 | 0,51/0,6 | 0,53/0,6 | 0,47/0,61 | 0,53/0,7 | 0,6/0,53 |
| 19 | Przemieszczenie drganiowe wirnika na łożysku poprzecznym MPC, mils | G-403/1/2 | max 3,5 | max 3,5 | 0,45/0,48 | 0,45/0,62 | 0,64/0,6 | 0,43/062 | 0,53/0,3 | 0,4/0,6 |
| 20 | Przemieszczenie drganiowe wirnika na łożysku poprzeczno-wzdłużnym MPC, mils | G-404/1/2 | max 3,5 | max 3,5 | 0,46/0,46 | 0,87/0,42 | 0,83/0,4 | 0,84/0,38 | 0,76/0,5 | 0,4/0,78 |
| 21 | Przemieszczenie drganiowe wirnika na łożysku poprzecznym HPC, mils | G-405/1/2 | max 3,5 | max 3,5 | 0,75/0,84 | 0,65/0,4 | 0,64/0,3 | 0,62/0,38 | 0,64/0,3 | 0,4/0,74 |
| 22 | Przemieszczenie drganiowe wirnika na łożysku poprzeczno-wzdłużnym HPC, mils | G-406/1/2 | max 3,5 | max 3,5 | 0,85/0,8 | 0,61/0,3 | 0,47/0,3 | 0,56 | 0,53 | 0,3 |
| 23 | Przemieszczenie drganiowe wirnika na łożysku poprzecznym turbiny, mils | G-407/1/2 | max 3,5 | max 3,5 | 0,44/0,97 | |||||
| 24 | Przemieszczenie drganiowe wirnika na łożysku poprzeczno-wzdłużnym turbiny, mils | G-408/1/2 | max 3,5 | max 3,5 | 0,95/0,91 | |||||
| 25 | Ciśnienie pary na wlocie do części wysokoprężnej turbiny, kG/cm2 | P-450 | 95-105 | 100 | 102 | 104 | 105 | 105 | 103 | 106 |
| 26 | Temperatura pary na wlocie do części wysokoprężnej turbiny, °C | T-440 | 470-490 | 474 | 490 | 500 | 495 | 500 | 501 | 498 |
| 27 | Ciśnienie pary w upuście turbiny, kG/cm2 | P-456 | 37-40 | 39,5 | 38,94 | 39,4 | 38,5 | 39,4 | 39,6 | 39,5 |
| 28 | Temperatura pary w upuście turbiny, °C | T-442 | 360-380 | 338 | 356 | 367 | 364 | 365 | 380 | 376 |
| 29 | Ciśnienie pary na wylocie z części niskoprężnej turbiny, mm Hg | P-458 | -412-500 | – | -324 | -327 | -313 | -312 | -310 | -302 |
| 30 | Temperatura pary na wylocie z części niskoprężnej turbiny, °C | T-1 | 65-85 | 99 | 82 | 88 | 84 | 82 | 81 | 75 |
| 31 | Masowe natężenie przepływu pary na wlocie do części wysokoprężnej turbiny, t/h | F-410 | max 355 | 378 | 323 | 321 | 316 | 314 | 320 | 315 |
| 33 | Przepływ kondensatu ze skraplacza, t/h | F-412 | max 75 | 54 | 52 | 58 | 61 | 57 | 59 | 67 |