


Подшипники
Насосы
Ротора
Колеса
Уплотнения
Муфты упругие
МОДЕРНИЗАЦИЯ ТУРБОКОМПРЕССОРА СИНТЕЗ-ГАЗА ЦЕХА ПРОИЗВОДСТВА «АММИАК» на предприятии АО «MAXAM-CHIRCHIQ» г. Чирчик, Узбекистан
В 70-е годы прошлого века построены 42 предприятия химической промышленности по производству аммиака и других минеральных удобрений. В период бурного развития технологии синтеза аммиака во всем мире (1970 – 1990 г.), основным поставщиком динамического оборудования являлась японская компания Toyo Engineering Corporation (TEC).
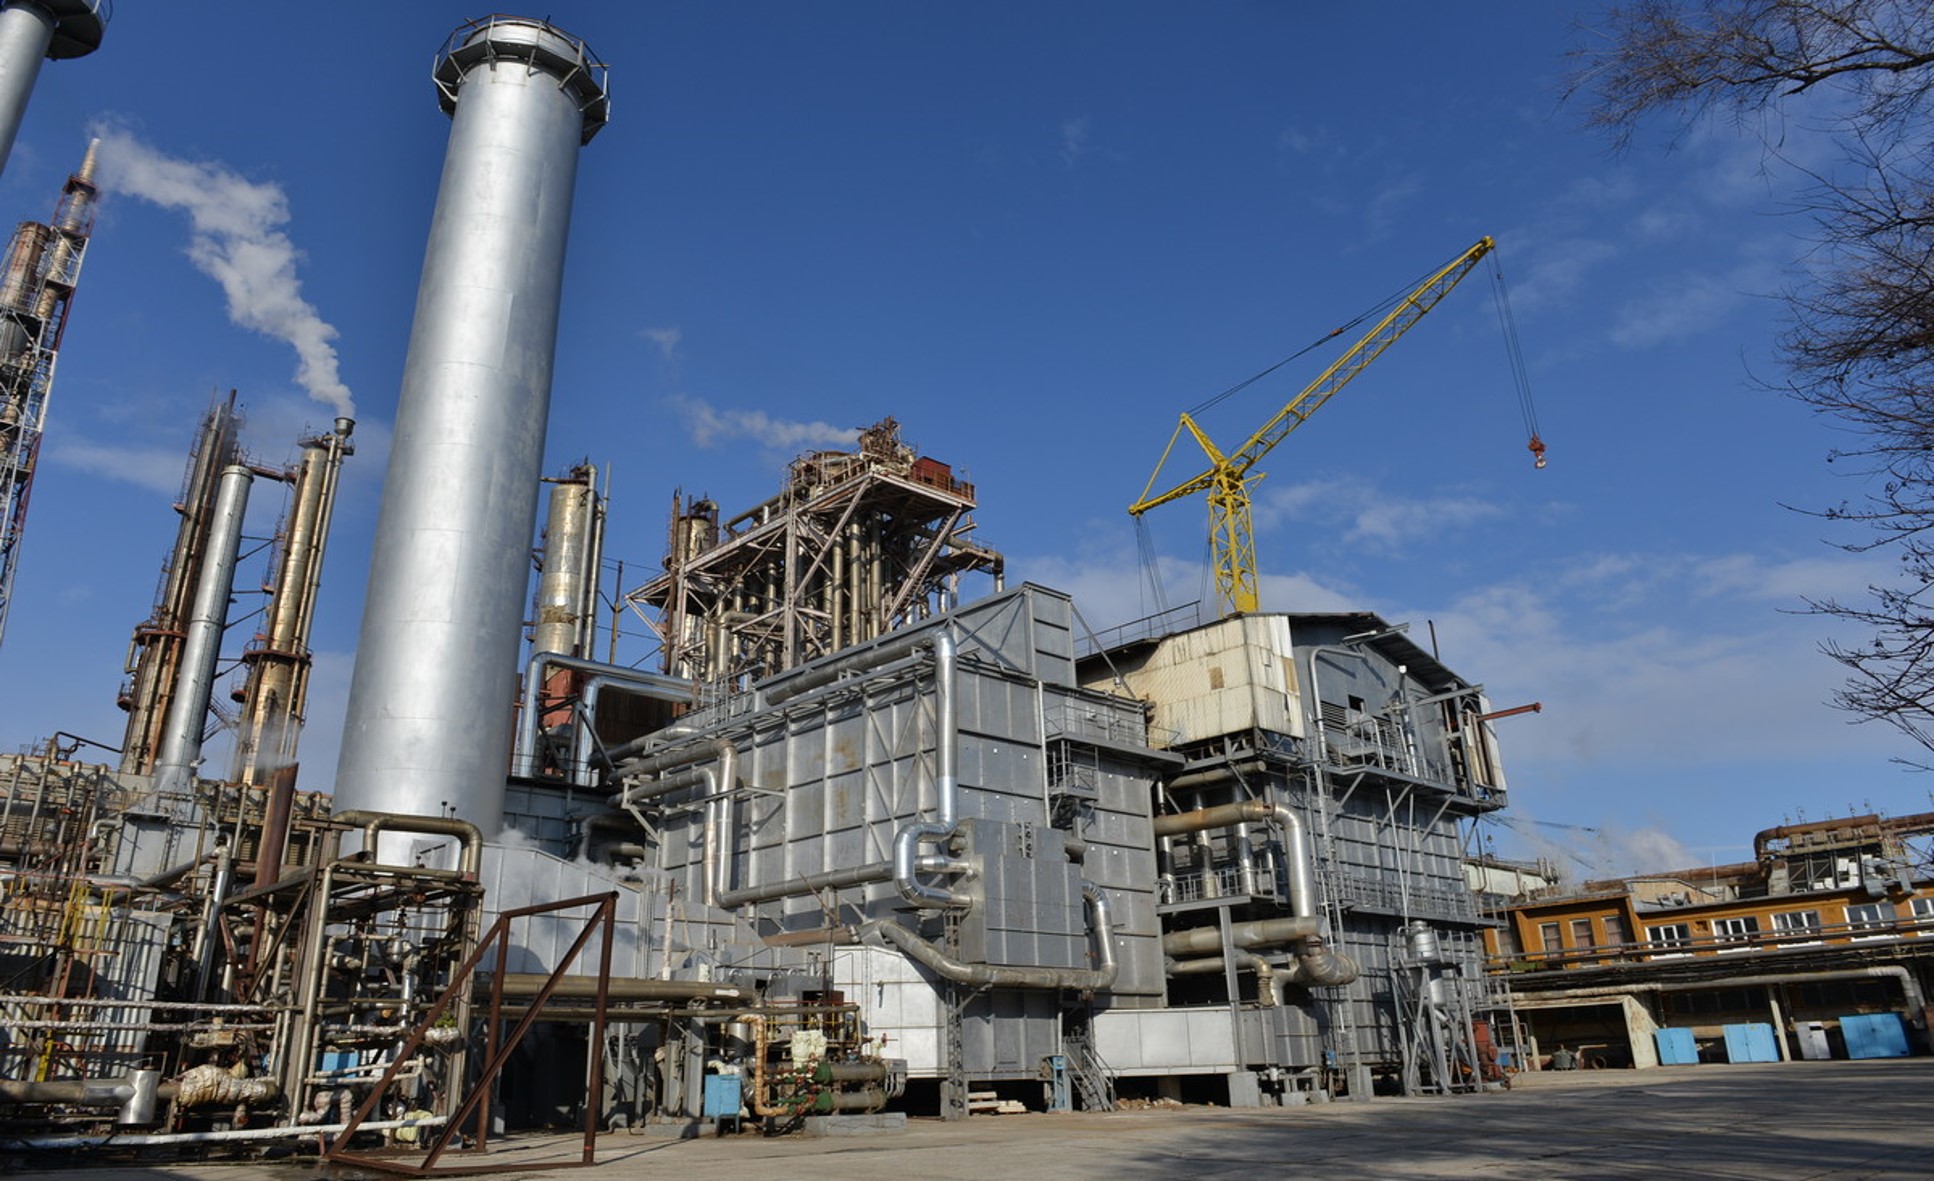
В составе технологического оборудования для крупнотоннажного производства аммиака (1360 т. в сутки) наиболее конструктивно сложным является турбокомпрессор синтез-газа, включающий в себя центробежный компрессор, состоящий из корпусов низкого (КНД), среднего (КСД) и высокого (КВД) давления и приводную паровую конденсационную турбину (ПТ).
В качестве центробежных компрессоров ТЕС использовала изделия фирмы Dresser-Clark (США), позднее Mitsubishi Heavy Industries Compressor Corporation (Япония) по лицензии фирмы Dresser-Clark, а ПТ – изделия фирмы Mitsubishi Heavy Industries (Mechanical Drive). В период 1972 – 1975 г., по лицензии фирмы Dresser-Clark производство компрессоров КНД, КСД, КВД было освоено казанскими предприятиями ЗАО НИИтурбокомпрессор и ОАО Казанькомпрессормаш.
Длительный срок эксплуатации оборудования обусловил падение эффективности процессов сжатия в турбокомпрессорах и получения энергии в турбинах. Спустя более чем 50 лет после разработки проектов и внедрения турбокомпрессоров синтез-газа созданы новые конструктивные и технологические решения, позволяющие значительно повысить эффективность оборудования.
В 2000-х годах по мере выработки проектного ресурса эксплуатации турбокомпрессоров синтез-газа актуальной стала задача продления ресурса установленных агрегатов, увеличения межремонтных сроков путем их модернизации для предотвращения аварийных ситуаций и повышения эффективности производств аммиака.
Повышение эффективности производства аммиака путем увеличения производительности установок привело к изменению режимов работы компрессоров и существенному росту газодинамической нагрузки на роторы. Применение технических решений без учета всех факторов процесса и взаимосвязи технологических параметров вызвало снижение надежности работы турбокомпрессоров синтез-газа.
-
Задача повышения надёжности и экономичности компрессорных агрегатов синтеза-газа стала актуальной по следующим причинам:
- • превышение установленного ресурса эксплуатации;
- • несоответствие экономичности компрессора и приводной турбины современному уровню развития техники;
- • существенное изменение технологических режимов работы турбокомпрессоров синтез-газа;
- • отсутствие резерва компрессорного оборудования;
- • увеличение частоты отказов ответственных узлов (соединительных муфт, подшипников, уплотнений …), что влечёт за собой внеплановые остановки и как следствие значительные убытки;
- • штатные узлы (подшипники, концевые плавающие уплотнения, лабиринтные уплотнения, зубчатые муфты) и частичная модернизация не обеспечивают 2-х годичный межремонтный пробег турбокомпрессора.
Модернизации компрессора синтез – газа, проведенные фирмой Dresser-Clark, были выполнены на ряде предприятий химической отрасли с целью увеличения производительности с 1360 до 1800 т/сутки. В ходе модернизации выполнялась замена ротора и внутреннего корпуса среднего и высокого давления. Корпус низкого давления модернизации не подвергался. Эксплуатация модернизированных компрессорных агрегатов на различных предприятиях показала, что корпус низкого давления работает за пределами устойчивой зоны (запаса демпфирующих сил недостаточно для подавления возбуждающих сил) и характеризуется высокими уровнями вибрации. Величина абсолютной вибрации достигает 12 мм/с. Виброобследование корпуса показывает наличие в спектре вибрации низкочастотной спектральной составляющей. Причиной высокой вибрации является потеря устойчивости вращения ротора. Потеря устойчивости происходит в машинах, рабочая скорость вращения ротора которых равна или превышает удвоенную первую критическую скорость и является следствием действия на ротор аэродинамических сил, возросших в связи с увеличением производительности и циркуляционных сил в лабиринтных уплотнениях. Она сопровождается автоколебаниями ротора на частоте близкой к первой критической, т. е. на рабочем технологическом режиме ротор работает в неустойчивой зоне эксплуатации. Работа корпуса низкого давления в таком режиме приводит к разрушению штатных подшипников, плавающих уплотнений, износу лабиринтных уплотнений проточной части, что приводит к увеличению перетоков газа по ступеням и снижению эффективности сжатия корпуса.
Примером глубокой модернизации компрессора синтез-газа крупнотоннажного производства аммиака с обеспечением высокой надежности и эффективности является внедрения комплекса технических решений ООО «ТРИЗ» ЛТД на АО «Maxam-Chirchiq» (г. Чирчик, Узбекистан) в 2025г.
В цехе «Аммиак-1» химкомбината эксплуатировался классический крупнотоннажный агрегат производства аммиака, построенный по технологии TEC и советской линии типа АМ-76. Основой техпроцесса является турбокомпрессорный агрегат синтез-газа, в составе компрессоров типа Dresser-Clark (поз.401) и приводная паровая конденсационная турбина (поз. 103-JT) производства Mitsubishi Heavy Industries.
-
Длительный период эксплуатации турбокомпрессорный агрегат синтез-газа регулярно сталкивался со стандартными эксплуатационными недостатками:
- • низкочастотной вибрацией (НЧВ) корпуса низкого давления (КНД);
- • жестким прохождением критических скоростей;
- • внеплановыми остановками по вибрации КНД;
- • осевому сдвигу турбины из-за недостаточной несущей способности штатного упорного подшипника и т.д.
Необходимость нарастить производительность с целью повышения эффективности производства аммиака, путем изменения характеристик турбокомпрессора, а также устранения вышеуказанных недостатков привело к сотрудничеству ООО «ТРИЗ» ЛТД и АО «Maxam-Chirchiq» в масштабной модернизация компрессорного агрегата (реконструкции проточных частей компрессоров поз.401 и паровой турбины 103JT).
-
Цели проведения модернизации:
- • расширение диапазона производства аммиака от 1360 до 2000 тонн в сутки;
- • повышение до 74% КПД компрессора при оптимальной производительности 1750 тонн в сутки;
- • реконструкция паровой турбины для новых параметров компрессора с одновременным повышением ее КПД;
- • снижение удельного расхода природного газа на производство аммиака;
- • увеличение межремонтного пробега с одного года до 2-х…6-ти лет.
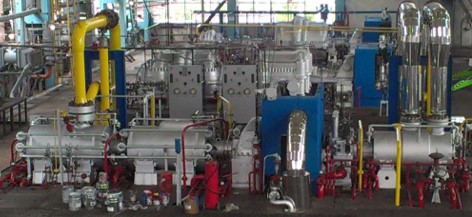
Турбокомпрессорный агрегат синтез-газа поз.401.
В рамках программы масштабного увеличения производительности цеха «Аммиак-1» на предприятии АО «Maxam-Chirchiq» фирма ООО «ТРИЗ» ЛТД (генподрядчик) совместно с фирмой General Electric (GE) (субподрядчик) реализовала комплексный проект модернизации турбокомпрессора.
- При модернизации была произведена замена штатных узлов на запатентированные и многократно апробированные узлы надежности, разработанные ООО «ТРИЗ» ЛТД:
- • аэродинамические блоки корпуса низкого давления (КНД), корпуса среднего давления (КСД), корпуса высокого давления (КВД) с антициркуляционными лабиринтно-лунковыми уплотнениями;
- • проточная часть паровой турбины;
- • демпферные опорные и опорно-упорные подшипники скольжения;
- • масляные концевые уплотнения с плавающими кольцами;
- • упругие соединительные муфты типа МСК.
Фирмой GE произведена модернизация проточной части турбины с заменой штатных опорного и опорно-упорного подшипников на подшипники ООО «ТРИЗ» ЛТД.
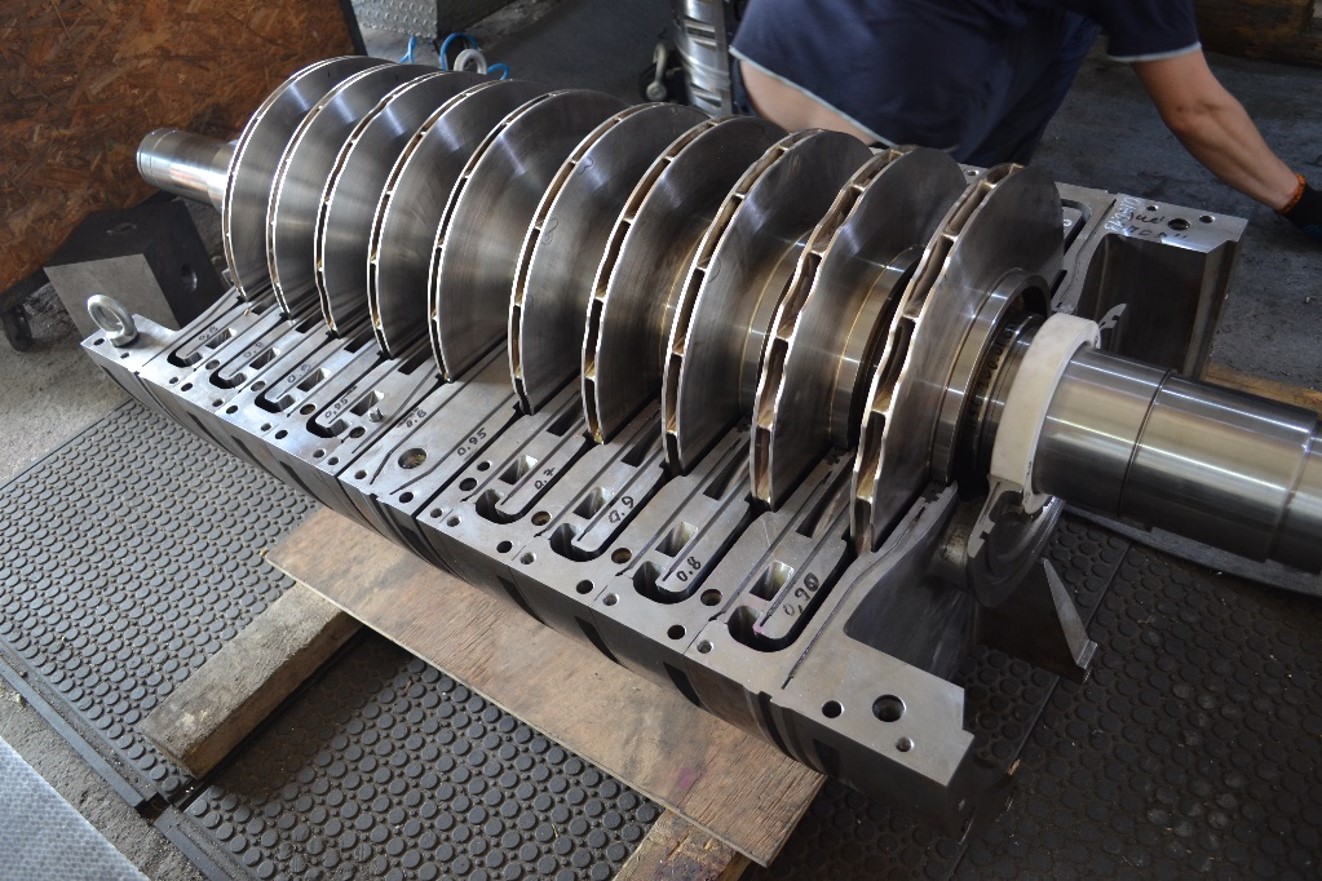
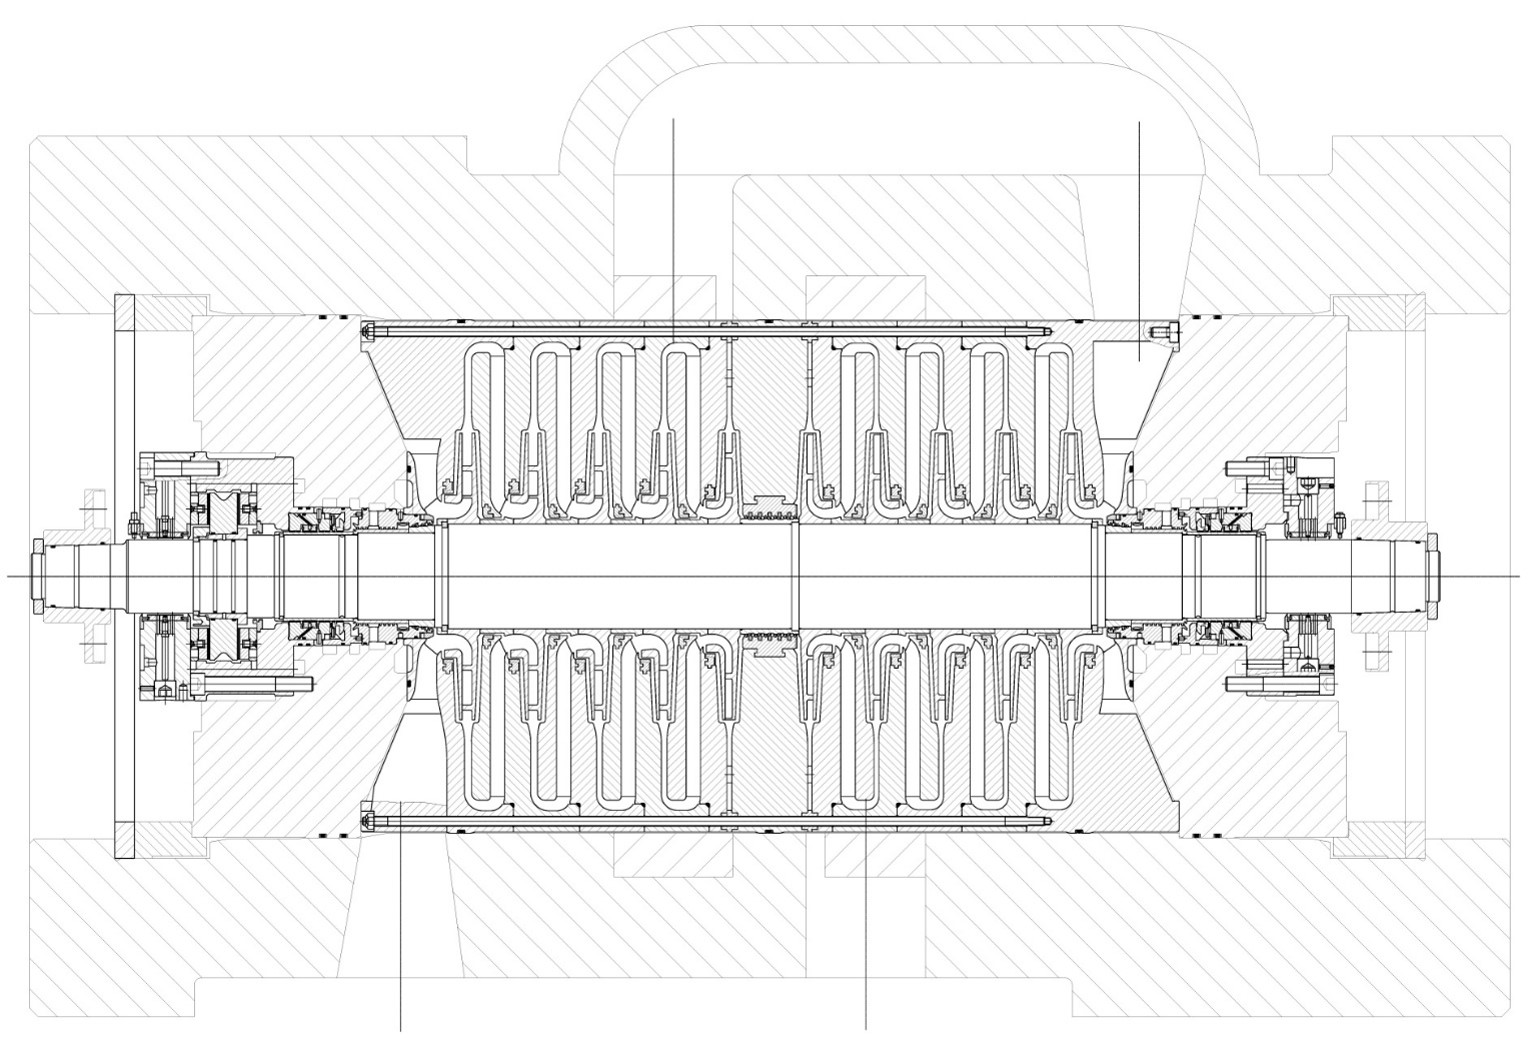
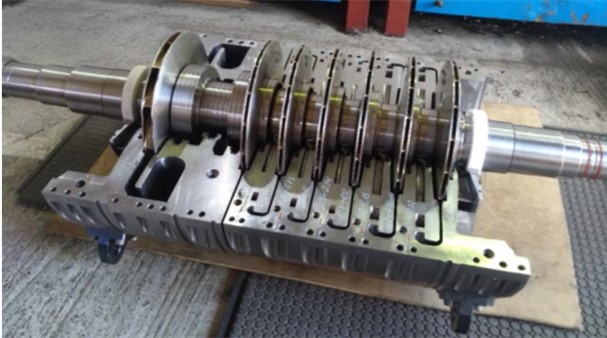
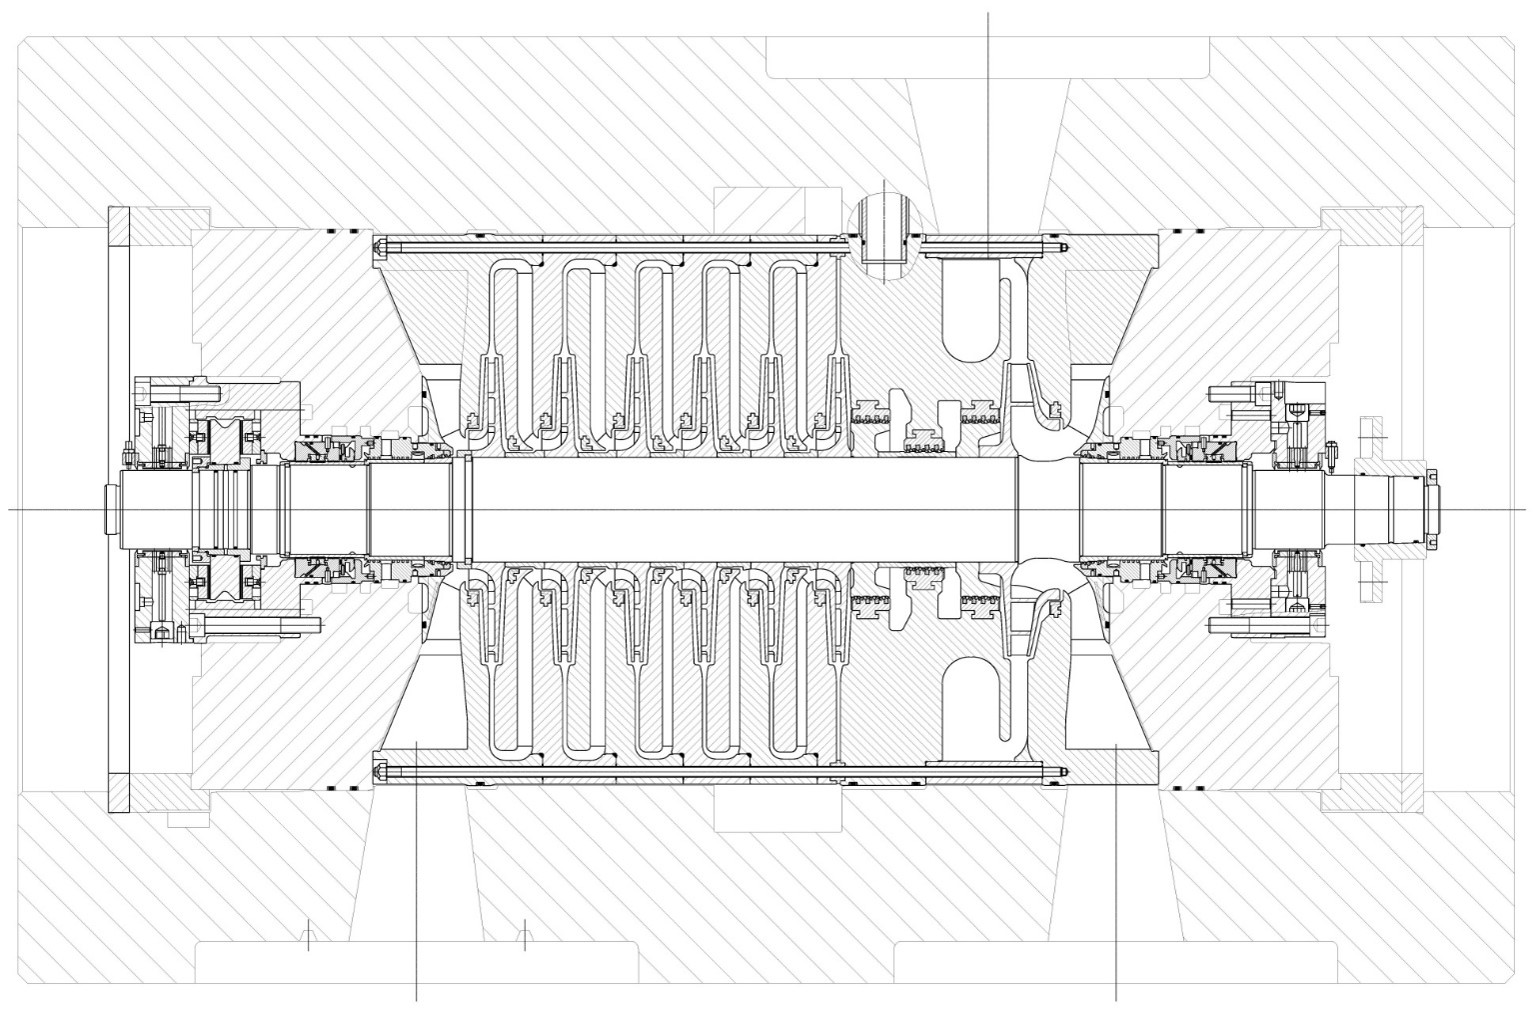
Аэродинамические блоки: для повышения эффективности и динамической устойчивости выполнена полная замена штатных аэродинамических блоков КНД, КСД, КВД на модернизированные разработки «ТРИЗ» ЛТД. Геометрия внутренних корпусов и рабочих колес роторов рассчитывалась под новые параметры газового потока с оптимумом по производительности аммиака 1750 т/сутки.
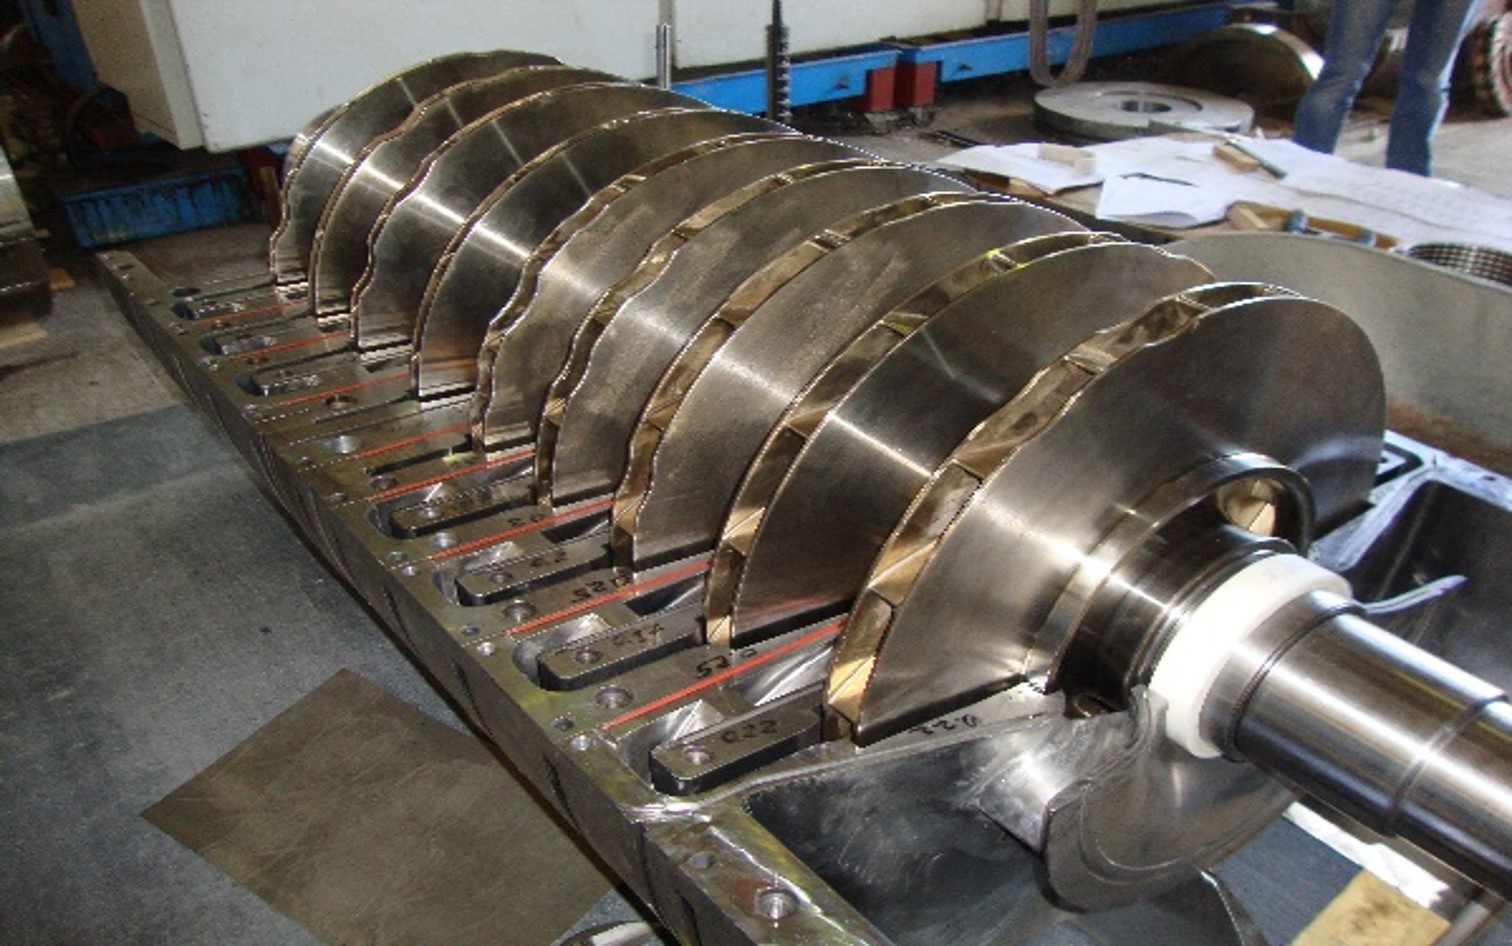
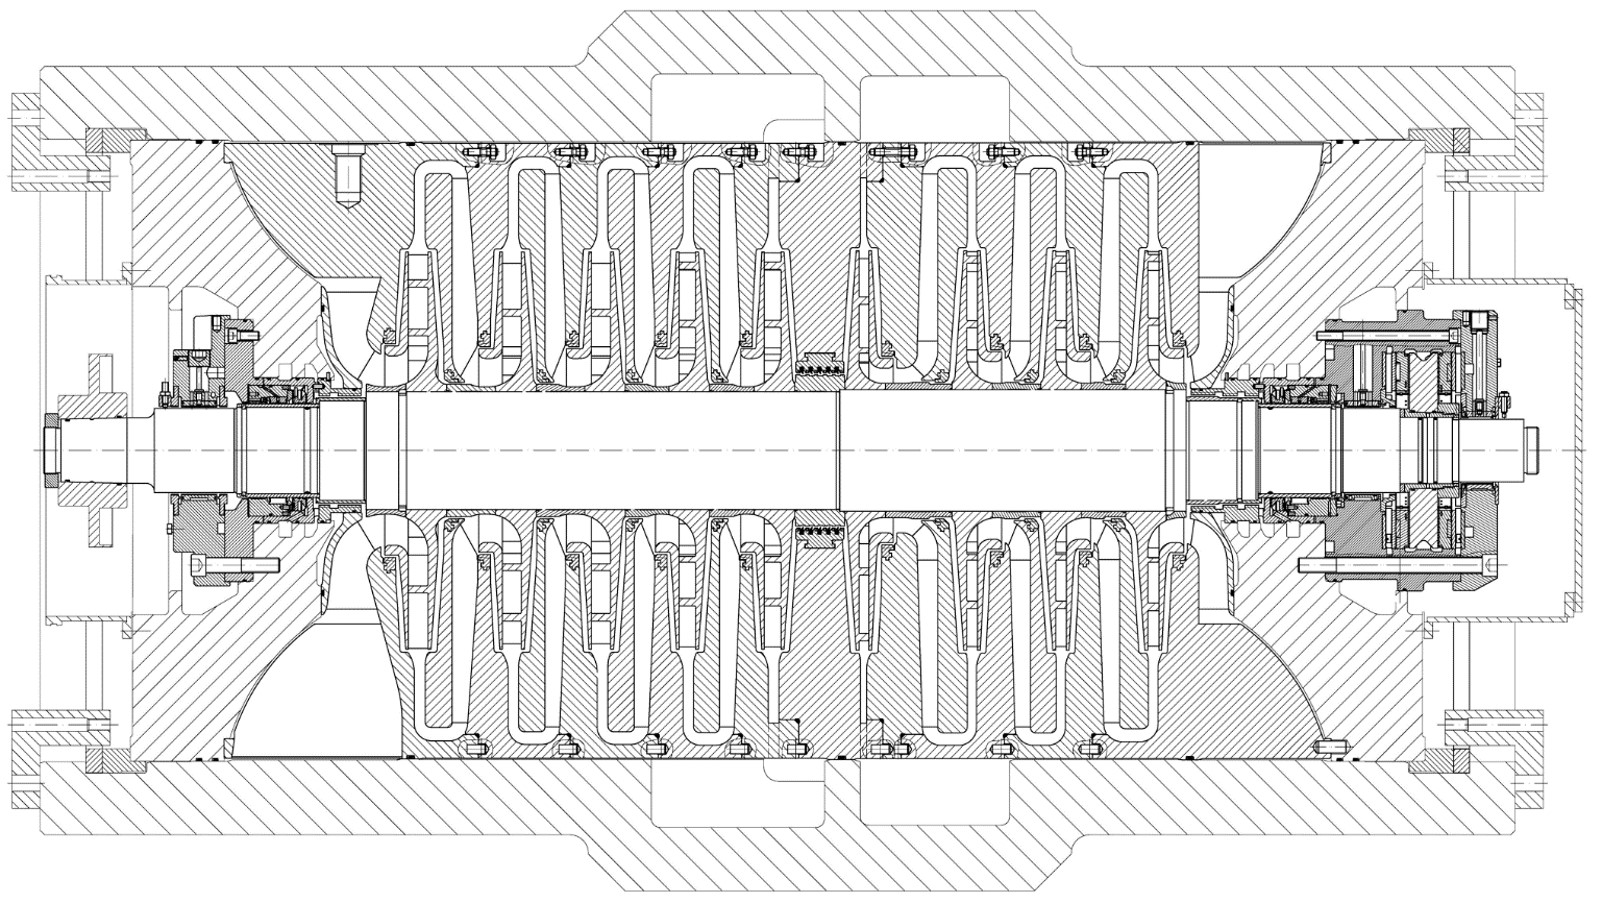
Модернизированная проточная часть КНД
Модернизированная проточная КСД
Модернизированная проточная часть КВД
Проточная часть паровой турбины: фирмой GE (General Electric) реконструирована паровая турбина с установкой узлов надежности опорного, опорно-упорного подшипников для полного согласования её динамических характеристик с модернизированными компрессорами.
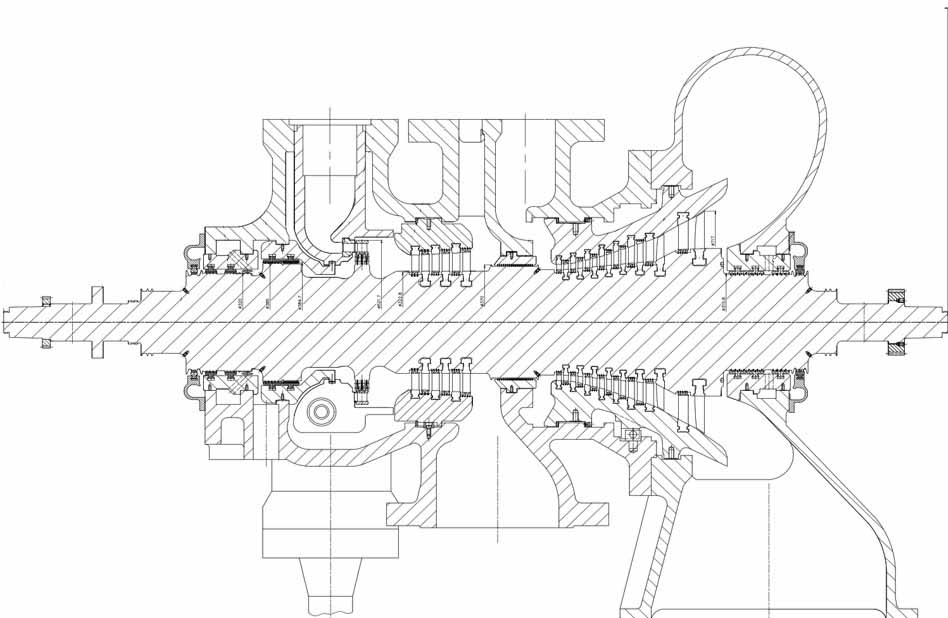
Модернизированная проточная часть паровой турбины
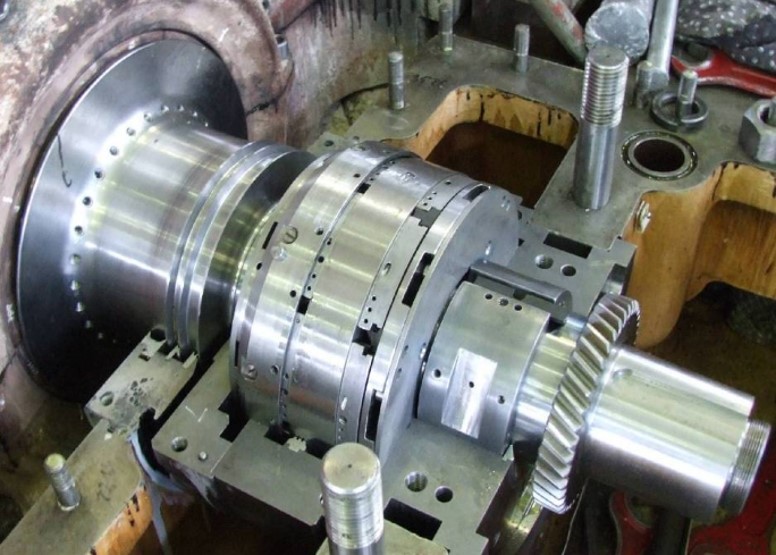
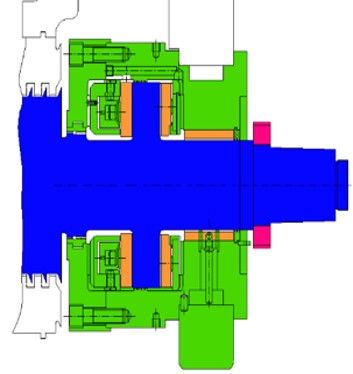
Подшипники турбины производства ООО «ТРИЗ» ЛТД
Опорные подшипники: Штатные опорные подшипники компрессоров с пятью колодками были заменены на разработанные ООО «ТРИЗ» ЛТД демпферные трехсегментные гидродинамические подшипники с опорой на самогенерируемой гидростатической масляной пленке.
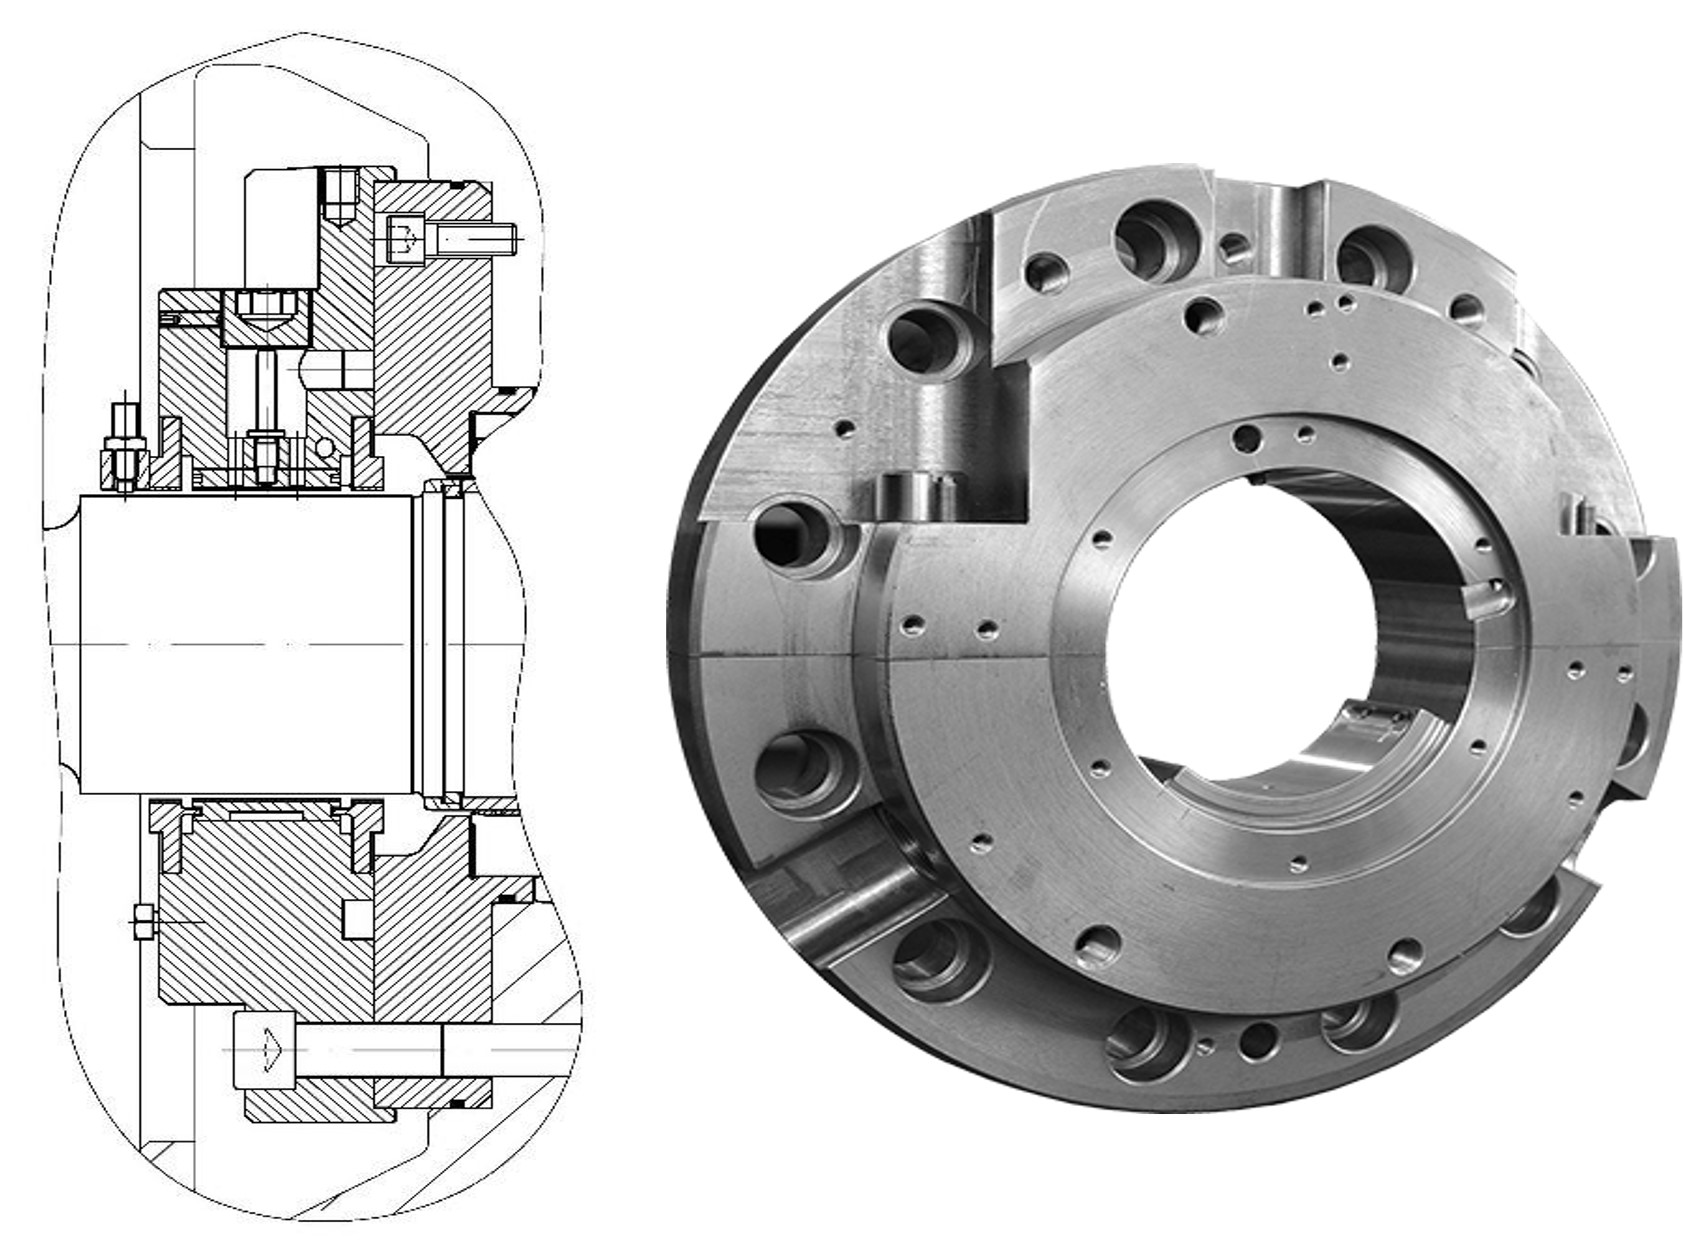
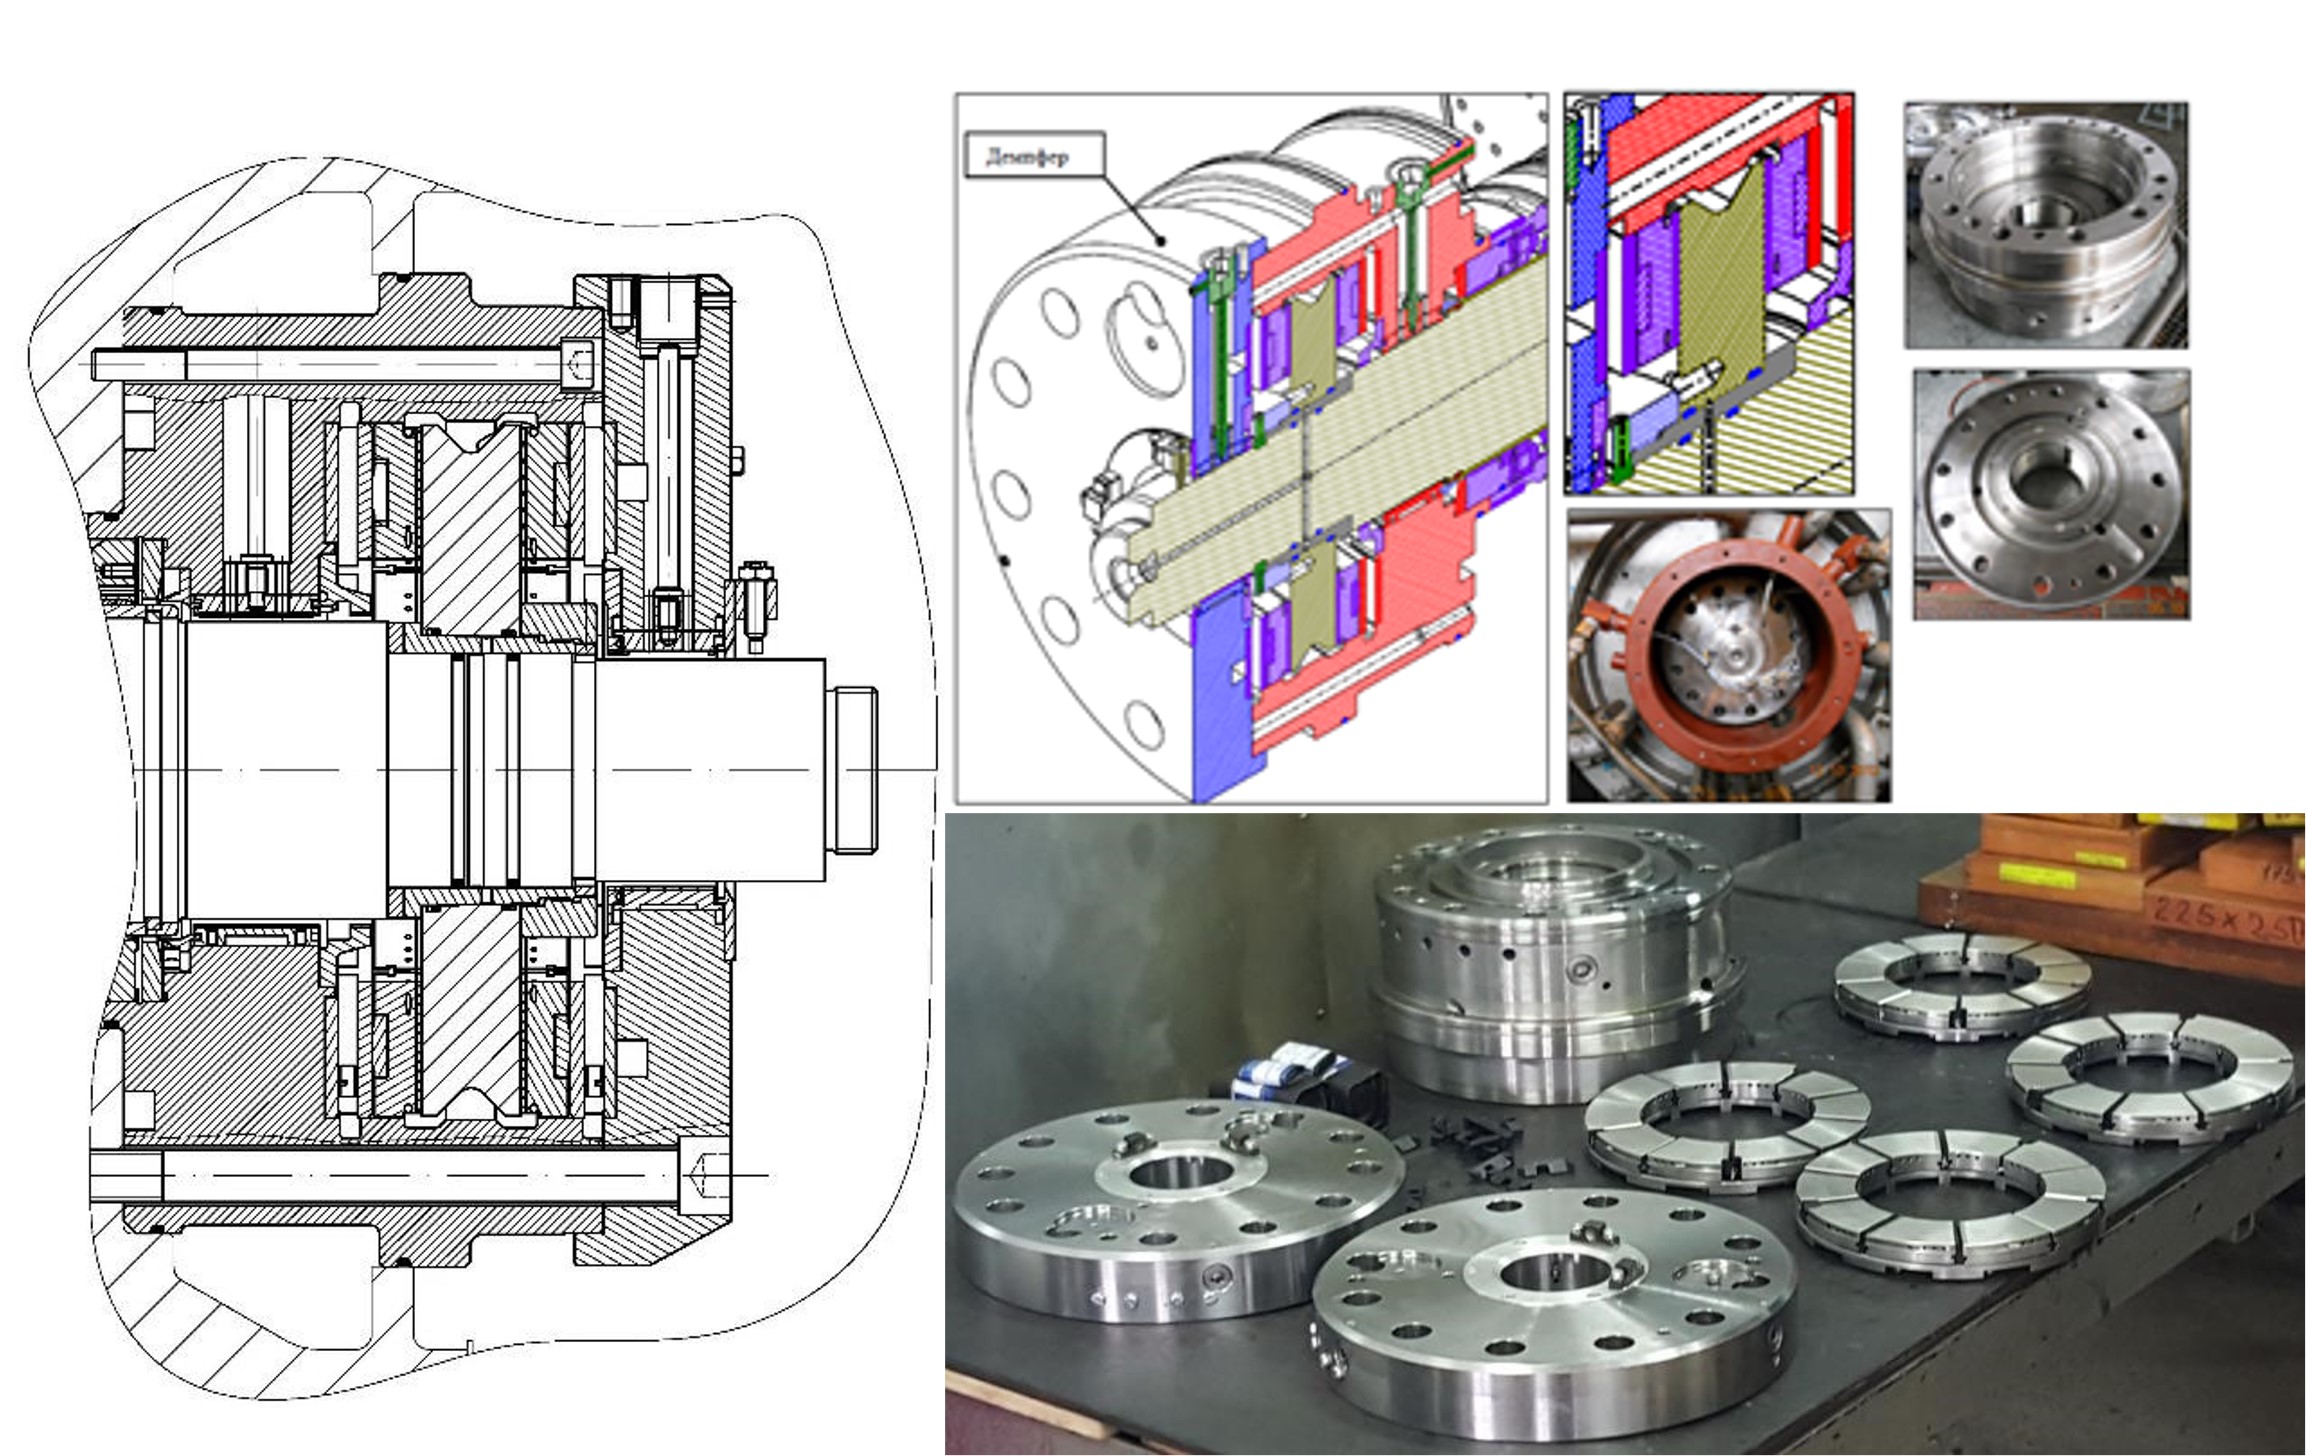
Опорно-упорные подшипники: Штатные опорно-упорные подшипники компрессоров заменены на опорно-упорный подшипник с демпфером обеспечивающий двойной запас осевой несущей способности в соответствии с API и способствующий эффективному гашению радиальных колебаний.
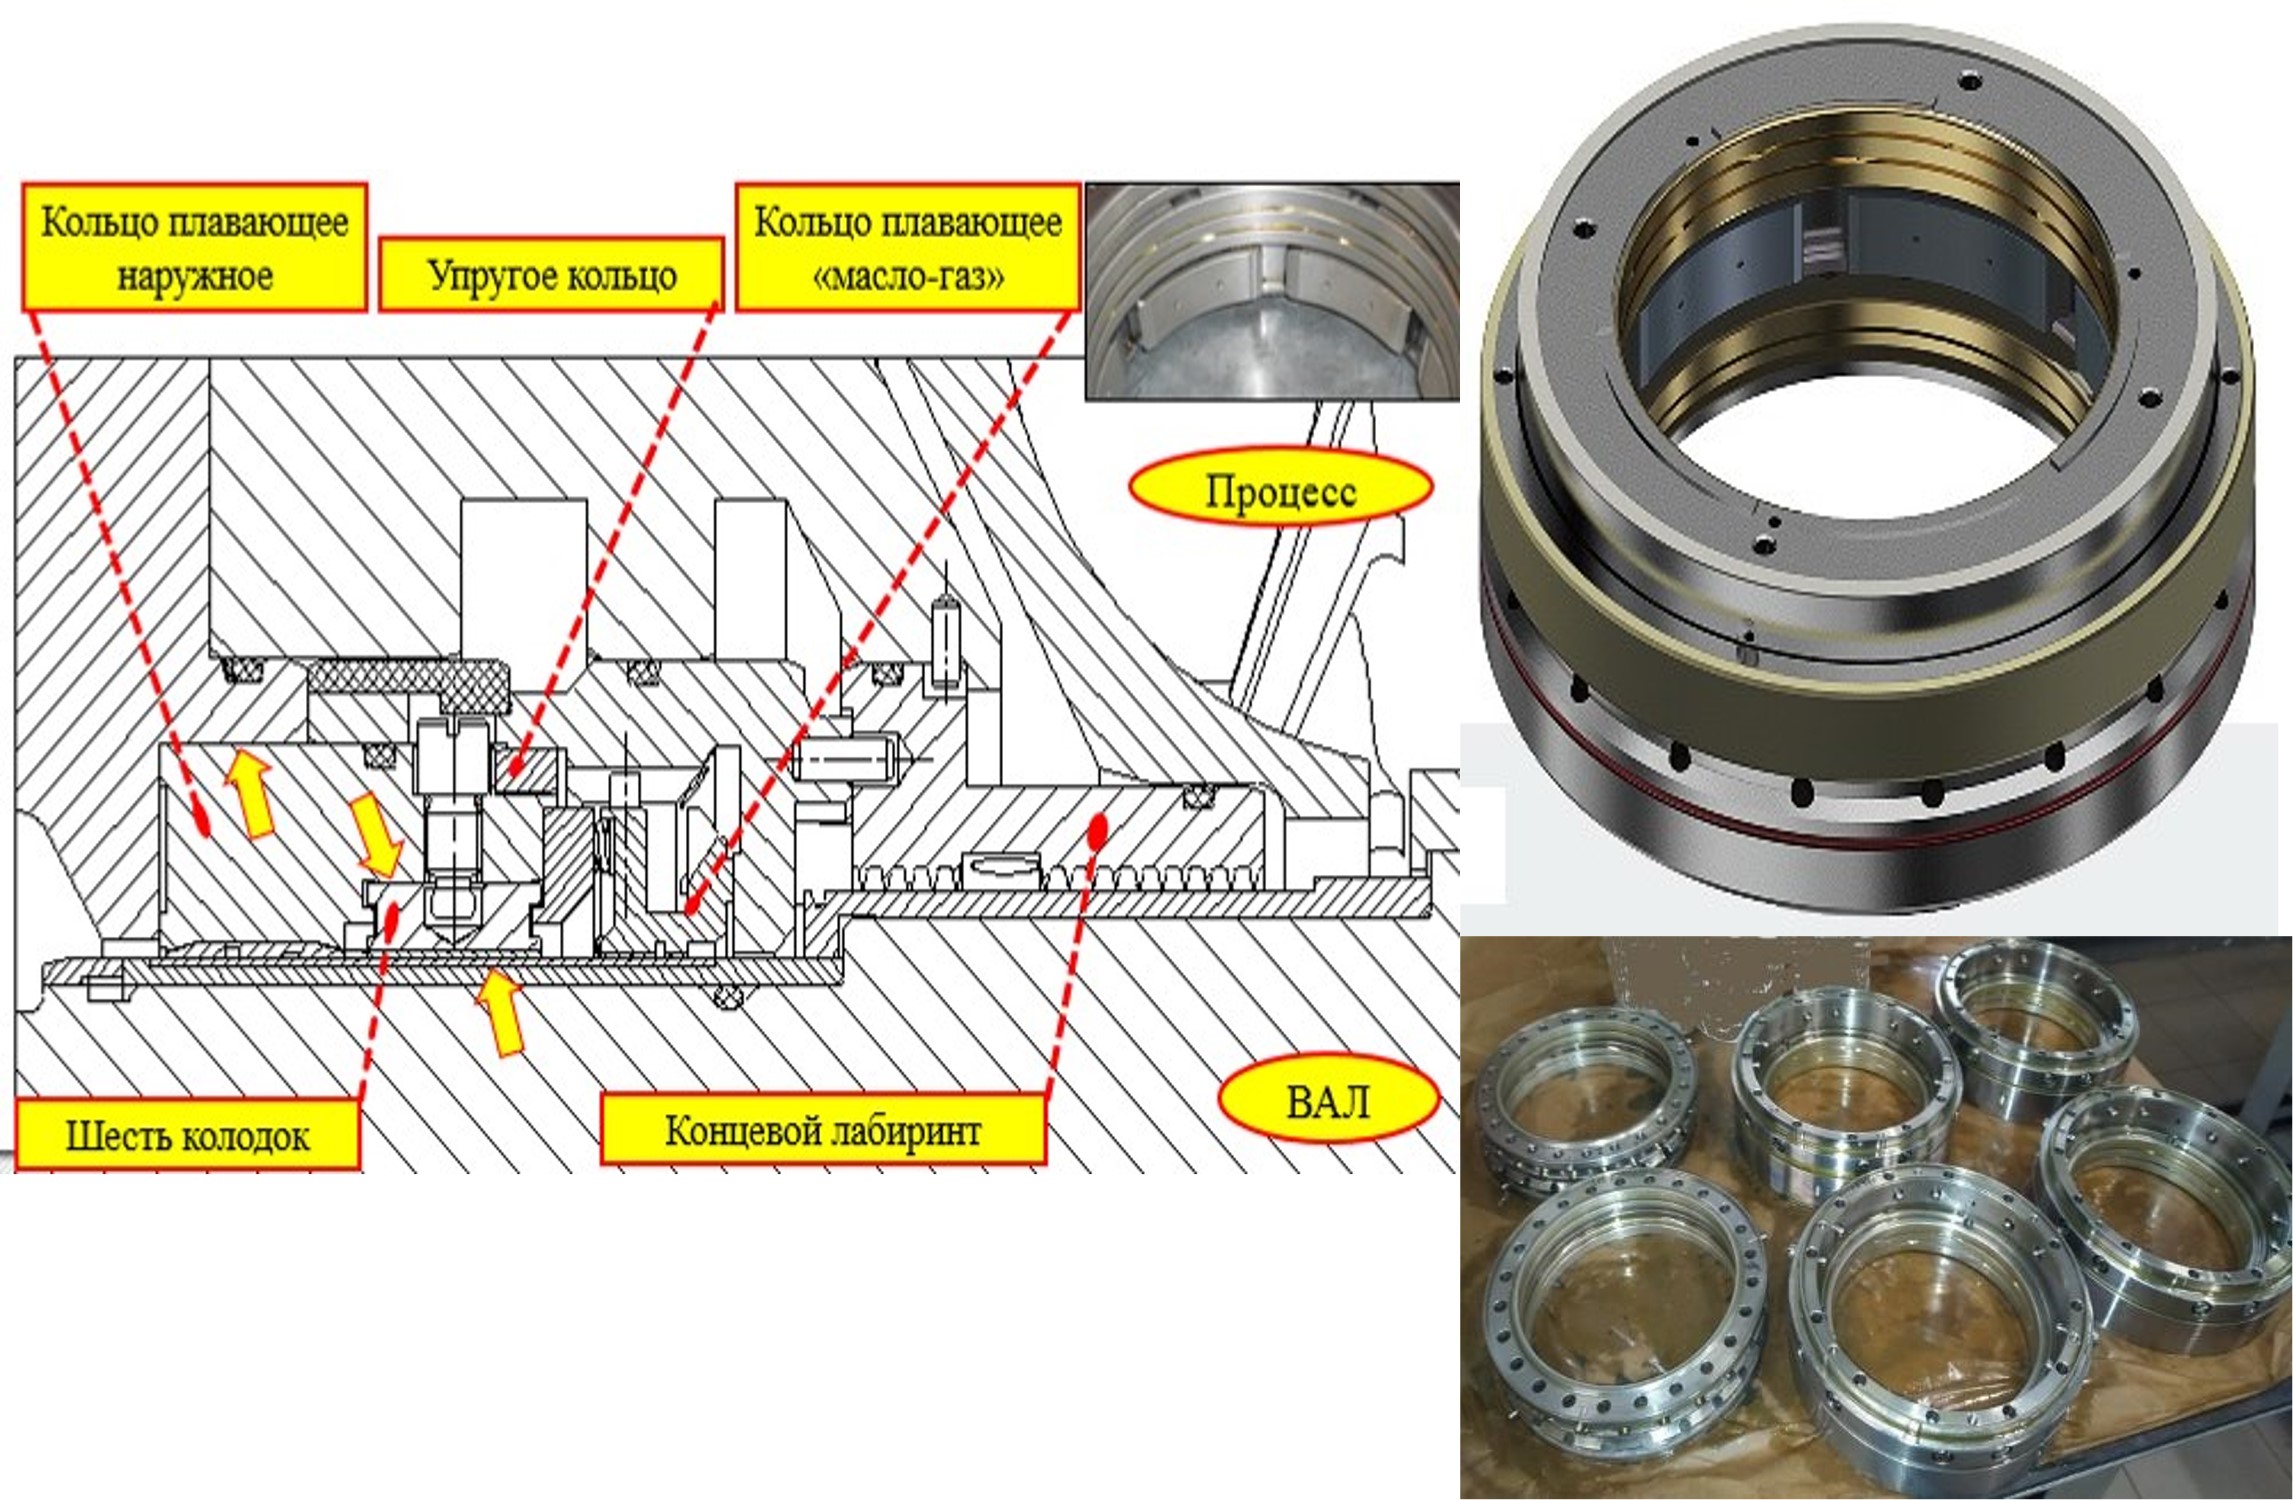
Концевые плавающие уплотнения: Штатные плавающие уплотнения заменены на уплотнения с высокой несущей, демпфирующей и уплотнительной способностью.
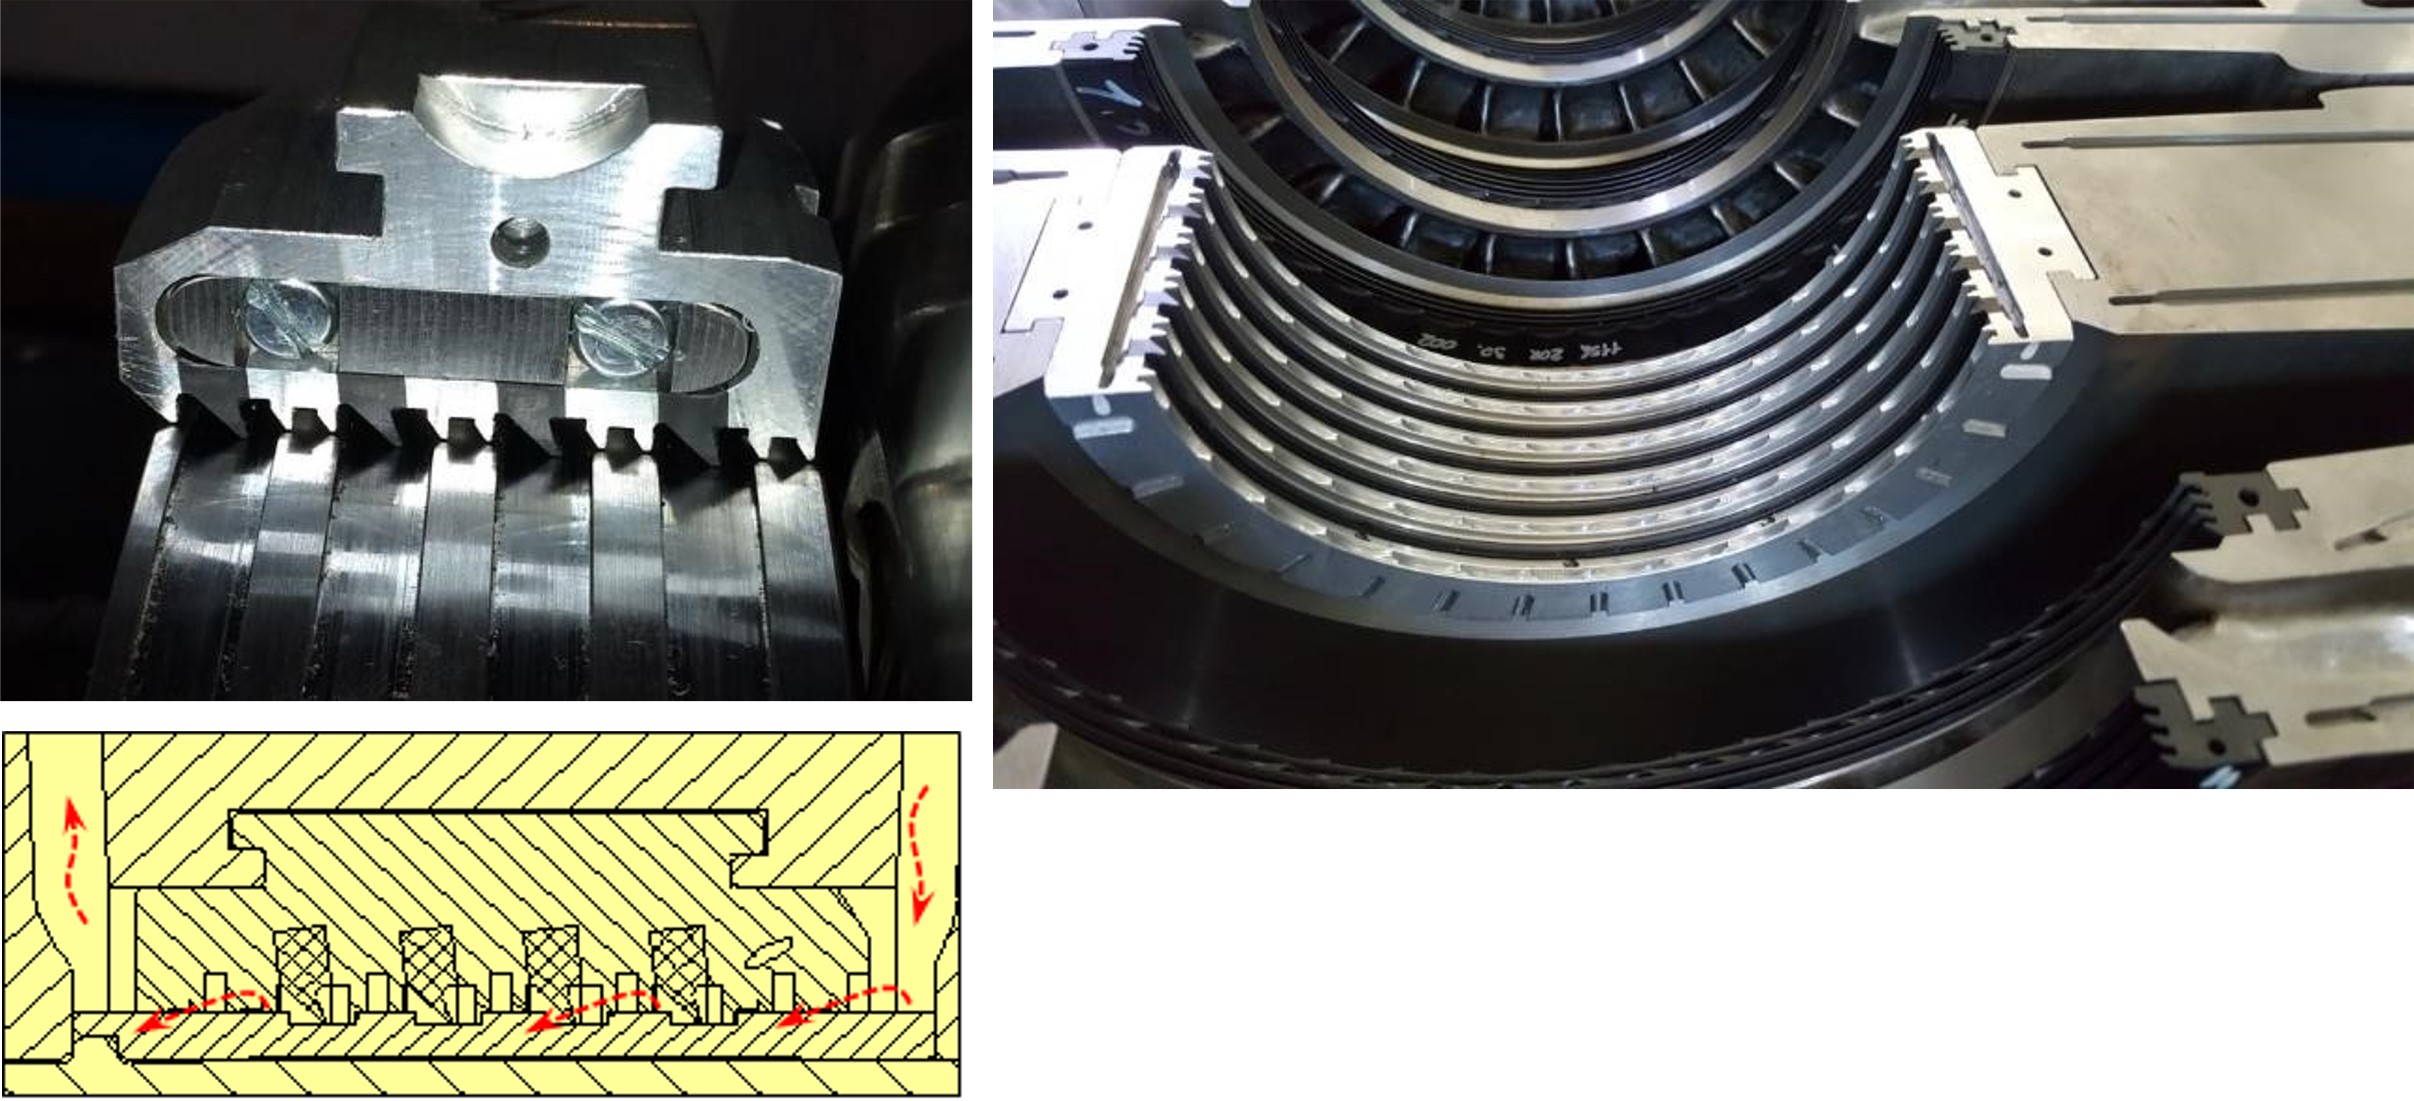
Лабиринтные уплотнения проточной части: Штатные лабиринтные уплотнения заменены на антициркуляционные лабиринтно-лунковые уплотнения подавляющие циркуляционные силы, возбуждающие вибрацию роторов корпусов компрессора.
Соединительные муфты: Штатные зубчатые муфты КНД-турбина, турбина-КСД, КСД-КВД заменены на упругие соединительные муфты типа МСК разработанные ООО ТРИЗ ЛТД.
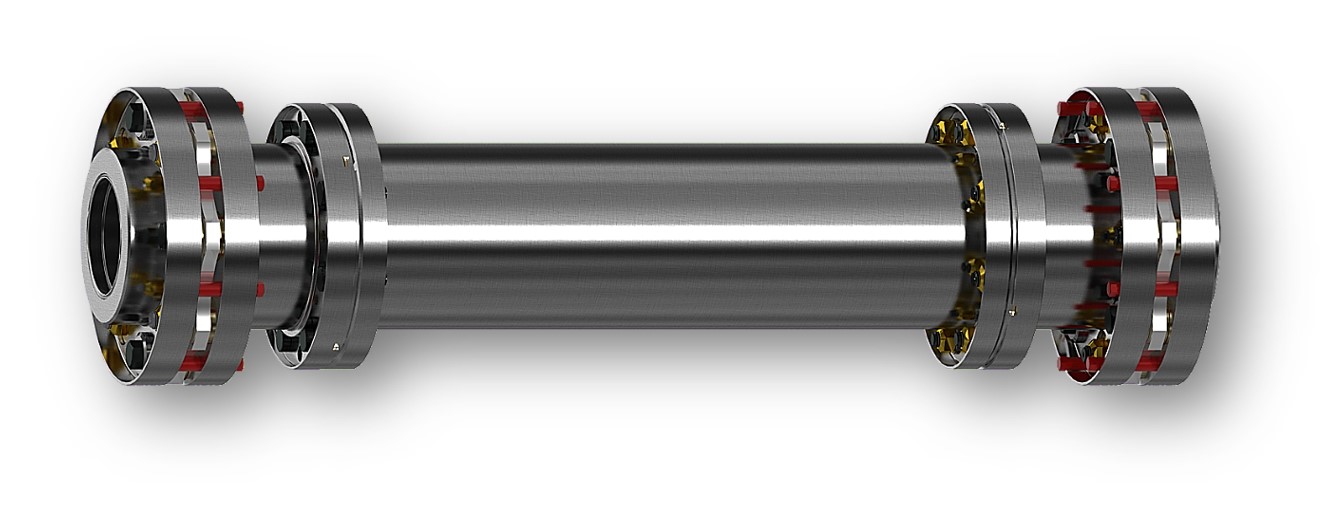
Муфта МСК-1600 Турбина-КСД
- • Оптимизация под целевой режим (1750 т/сутки): Штатные газодинамические блоки (внутренние корпуса) КНД, КСД и КВД были полностью заменены на новые модернизированные блоки ТРИЗ®. Их проточная часть, углы входа/выхода лопаток и геометрия диффузоров изначально рассчитывались и оптимизировались на достижение максимального КПД при базовой производительности 1750 тонн аммиака в сутки.
- • Экстремально широкий диапазон устойчивой работы: Модернизированная геометрия проточной части ТРИЗ® обеспечила компрессору уникальную гибкость. Агрегат без угрозы срыва в помпаж перекрывает диапазон производительности от 1360 до 2000 тонн аммиака в сутки, позволяя цеху оперативно и беспрепятственно изменять нагрузку цеха в зависимости от текущих технологических потребностей.
- • Снижение внутренних потерь: Значительное повышение эффективности корпусов КНД, КСД, КВД (сэкономленные 3,4 МВт мощности) стало возможно также благодаря одновременному исключению объемных перетечек газа и ликвидации циркуляционных сил. Внедрение ступенчатых лабиринтно-лунковых уплотнений позволило приостановить вращающийся поток и создать надежный газодинамический затвор, полностью отказавшись от неэффективных внешних подводов газа для подавления циркуляционной силы в межсекционных лабиринтах. Компрессор получил огромный запас устойчивости по производительности, максимальный КПД на основном режиме работы и полную защиту от аэродинамического самовозбуждения.
- • Внедрение прецизионной технологии галтовки рабочих колес на наномасштабном уровне является финальным технологическим штрихом, который способствовал достижению целевой отметки КПД. Включение этой операции в производственный цикл изготовления внутренних корпусов КНД, КСД и КВД принципиально меняет аэродинамические свойства проточной части.
- • Снижение гидравлического сопротивления (шероховатости): В процессе галтовки рабочие колеса погружаются в вибродинамическую среду со специальными абразивными телами (гранулами). Метод позволяет сгладить микронеровности в самых труднодоступных зонах — внутри каналов рабочего колеса, между основным и покрывным дисками. Шероховатость поверхностей лопаток снижается до зеркального уровня (Ra 0,32 … 0,16 мкм).
- • Уменьшение пограничного слоя трения: максимально гладкая поверхность лопаток минимизирует толщину пограничного слоя газа при движении потока. Это резко снижает гидравлические потери на трение и завихрения внутри колеса, что вносит весомый вклад в общую сумму экономии на потерянной мощности.
- • Увеличение усталостной прочности колес: Галтовка не только полирует металл, но и бережно скругляет острые кромки, удаляя концентраторы напряжений. Одновременно происходит легкий поверхностный наклеп металла, что повышает сопротивление рабочих колес усталостному разрушению под действием пульсаций давления сжатого газа.
- • Защита от налипания примесей: Гладкая поверхность лопаток, прошедших галтовку, обладает низкой адгезией. Мелкодисперсная катализаторная пыль, уносимая газом, не может зацепиться за зеркальный металл лопаток и уносится потоком. Это гарантирует сохранение идеальной геометрии каналов рабочих колес и стабильность проектного КПД в течение всего 2-6-летнего межремонтного пробега агрегата.
Радикальное повышение КПД проточной части турбокомпрессора синтез-газ цеха «Аммиак» на предприятии АО «Maxam-Chirchiq»
Реальный эксплуатационный эффект после проведения модернизации компрессорного агрегата
синтез-газ в цехе «Аммиак-1» на предприятии АО «Maxam-Chirchiq»
Реализация комплексной программы модернизации турбокомпрессорного агрегата решила спектр поставленных сложнейших инженерных, газодинамических и технологических задач:
1. Интенсификация производства по аммиаку:
- Модернизированный турбокомпрессорный агрегат поз. 401 обеспечил стабильное компримирование увеличенных объемов синтез-газа, что позволяет работать в широком диапазоне суточной производительности цеха по выработке аммиака от 1360 до 2000 тонн в сутки.
2.Радикальное повышение КПД проточной части компрессоров:
- Политропный КПД компрессора при форсированной производительности достиг целевой отметки в 74%. Это стало возможным благодаря исключению паразитных межступенчатых перетечек и тангенциальных циркуляционных сил за счет применения ступенчатых лабиринтно-лунковых уплотнений.
Возможность существенно уменьшить зазоры в ступенчатых лабиринтах перекрыла пути для внутренних перетоков и утечек сжатого газа между секциями и ступенями КНД, КСД и КВД. Именно возможность — обеспечить малые зазоры благодаря подавлению циркуляционных возбуждающих сил и высокоэффективному гидравлическому демпфированию опор — стала финальным фундаментом для снижения потребляемой мощности на 3,4 МВт и фиксации политропного КПД на рекордной отметке 74%.
3. Экономия энергоресурсов:
- За счет повышения КПД, потребляемая мощность корпусов КНД, КСД, КВД компрессора (по сравнению со штатными) на режиме по выработке аммиака 1700…1750 т/сутки снизилась на 3,4 МВт, дополнительно при этом оптимизация проточной паровой турбины обеспечила снижение потребления пара на 16 – 20 т/час (18 т/час в среднем).
Что привело к:
• Значительному снижению потребления пара приводной турбиной поз.103JT;
• Снижение потребления природного газа на выработку пара.
4.Подавление возбуждающих циркуляционных сил, защита от катализаторной пыли:
- Антициркуляционные лабиринтно-лунковые уплотнения (межсекционные, концевые, валовые, колесные) подтвердили высокую эффективность подавления возбуждающих циркуляционных сил с одновременным эффектом самоочищения от загрязнений, за счет того, что непрерывное вихревое течение в лунках предотвращает их оседание, сохраняя свойства подавления циркуляционных сил, проектный зазор и исключает износ шеек вала.
5. Увеличение межремонтного пробега:
- Проведенный комплекс мероприятий по модернизации турбокомпрессорного агрегата синтез-газ поз.401 обеспечил перевод агрегата на стабильный режим работы в широком диапазоне производительности, позволяющий увеличить межремонтный интервал турбокомпрессора от 2 до 6 лет непрерывного бега без необходимости промежуточных вскрытий корпусов при условии эксплуатации оборудования согласно технологического регламента.
- В результате в рамках модернизации турбокомпрессорного агрегата синтез-газ цеха «Аммиак» на предприятии АО «Maxam-Chirchiq» специалисты ООО «ТРИЗ» ЛТД и GE (General Electric) выполнили не просто механическую замену узлов и деталей, а провели перепрофилирование проточной части, что позволило кардинально расширить диапазон устойчивой работы компрессорного агрегата и получить не просто отремонтированный компрессорный агрегат, а форсированную, энергоэффективную и надежную в эксплуатации машину.
Динамические параметры, зафиксированные системой вибромониторинга на турбокомпрессоре синтез-газ поз. 401 после полной модернизации ООО «ТРИЗ» ЛТД, наглядно демонстрируют переход оборудования в качественно иной класс вибрационной надежности.
Достигнутые параметры изменения амплитуды прохождения критических скоростей в микронах (мкм) выглядят следующим образом:
- 1. Траектория прохождения критических скоростей (Пуск / Останов)
• До модернизации: штатные пятиколодочные опорные подшипники при переходе через первую критическую скорость (в диапазоне 4800 … 5300 об/мин) допускали опасные радиальные броски роторов. Амплитуда колебаний вала в зоне резонанса совершала всплеск до 75 – 90 мкм, а в моменты ухудшения условий демпфирования — превышала уставку предупредительной и аварийной защиты в 100 – 110 мкм, вызывая экстренный останов агрегата и приводя к необратимому задеванию лабиринтов и как следствие к увеличению зазоров.
• После модернизации: благодаря совмещенным демпферным трехколодочным опорным подшипникам и мгновенному гидравлическому сжатию в самогенерируемой тыльной масляной пленке колодок, резонансный всплеск полностью погасился. Пиковая амплитуда при прохождении критических частот теперь не превышает 22 – 28 мкм, что способствовало плавному переходу ротора через опасную (критическую) зону. - 2. Вибрационная картина на номинальном режиме
При выходе компрессора на номинальную производительность по аммиаку 1750 т/сутки, вибрация стабилизировалась на рекордно низких значениях.
• До модернизации: из-за масляного вихря и аэродинамических циркуляционных сил возбуждения потока газа в гладких лабиринтах постоянно присутствовала низкочастотная вибрация (НЧВ). Общая амплитуда колебаний вала непрерывно наблюдалась в пределах 45 – 60 мкм.
• После модернизации: ступенчатые лабиринтно-лунковые уплотнения полностью исключили закрутку газа и ликвидировали циркуляционные силы раскачки (возбуждения) ротора. Стабильная рабочая амплитуда колебаний вала зафиксирована в диапазоне всего 12 – 18 мкм. - 3. Увеличение межремонтного пробега:
Поскольку ротор не совершает грубых бросков и отсутствуют просадки несущих элементов опорных подшипников, сохраняются минимальные зазоры в лабиринтных уплотнениях, это дает возможность увеличить межремонтный пробег до 3-5 лет, при условии эксплуатации турбокомпрессора согласно установленному технологическому регламенту.
Реальный экономический эффект после проведения модернизации компрессорного агрегата
синтез-газ в цехе «Аммиак-1» на предприятии АО «Maxam-Chirchiq»
До модернизации массовый расход насыщенного пара 100 атм паровой турбиной 103JT составлял 378 т/час, расход с конденсатора 54 т/час при производительности 1378 т/сутки по аммиаку. После модернизации массовый расход насыщенного пара 100 атм составил 323 т/час, расход с конденсатора 52 т/час при производительности 1478 т/сутки по аммиаку. Поскольку при этом была произведена и модернизация турбины, которая также дала снижение потребления пара на 16-20 т/час поэтому оставшаяся часть экономии пара и определяет экономическую эффективность модернизации корпусов КНД, КСД, КВД.
Фактический тепловой и финансовый эффекты от проведенной модернизации показали значения в разы выше параметров агрегата по сравнению с состоянием до модернизации. Полученные величины наглядно демонстрируют технологический эффект модернизации — потребление ресурсов падает с ростом производительности агрегата.
Анализ баланса пара и производительности
- 1. До модернизации: при штатной производительности 1378 т/сутки компрессорный агрегат буквально «задыхался» из-за внутренних перетоков и аэродинамических вихрей, требуя колоссальные 378 т/час насыщенного пара 100 атм. Расход на конденсатор при этом составлял 54 т/час.
- 2. После модернизации: Производительность цеха выросла до 1478 т/сутки, а суммарное потребление насыщенного пара 100 атм снизилось до 323 т/час при этом расход на конденсатор снизился до 52 т/час.
Расчет экономии пара
-
• Общее абсолютное снижение потребления насыщенного пара 100 атм:
378 т/час — 323 т/час=55 т/час. -
• Вклад модернизации приводной турбины:
Согласно проведенным испытаниям — модернизация проточной части паровой турбины обеспечила снижение расхода пара на 16 – 20 т/час. -
• Вклад модернизации аэродинамических блоков (КНД, КСД, КВД) ООО «ТРИЗ» ЛТД:
Исключая долю потребления турбины из общего баланса, получаем, что чистая экономия потребляемого пара 100 атм за счет модернизации компрессорных корпусов составила:
55 т/час – 16…20 т/час = 35…39 т/час.
Реальный финансовый масштаб экономии для АО «Maxam-Chirchiq»
Экономия пара 37 т/час на турбокомпрессорном агрегате поз. 401 — это колоссальный прорыв в рентабельности производства аммиака.
Приблизительный расчет экономии в денежном эквиваленте:
- 1.Годовая экономия пара компрессора (при 8000 часах наработки):
37 т/ч х 8000 ч/год=296 000 тонн пара в год. - 2.Эквивалент экономии природного газа на выработку насыщенного пара 100 атм:
Для генерации пара 100 (100 ата, 480°C) требуется в среднем 80м3 природного газа на каждую тонну.
296 000 т х 80 м3 = 23 680 000 м3 природного газа в год. - 3.Экономия бюджетных средств завода:
Базовая цена природного газа для химической промышленности ~450,00 USD за 1000 м³:
23 680 тыс.м3 х 450,00 USD=10 656 000 USD в год - 4.Итоговый экономический эффект:
Суммарный экономический эффект от модернизации аэродинамических блоков КНД, КСД, КВД ООО «ТРИЗ» ЛТД (10 656 000 USD в год) и проточной части паровой конденсационной турбины фирмой GE (General Electric) (5 184 000 USD в год) только на энергоносителях превышает 15,7 млн. USD в год.
При объеме инвестиций на замену аэродинамических блоков турбокомпрессора компрессора на уровне 5,0 – 7,5 млн USD чистая окупаемость модернизации корпусов составляет рекордные 7–9 месяцев. - 5.Дополнительные факторы эффективности:
•Переход на длительный межремонтный цикл:
возможность безопасного перехода с 1-годичного на 3-годичный межремонтный цикл работы всего компрессорного агрегата.
•Исключение внеплановых остановок: Прецизионная стабилизация радиальной амплитуды вибрации ротора в пределах 12–28 мкм и внедрение самоочищающихся от катализаторной пыли серповидных лунок полностью ликвидируют риски аварийных остановов из-за масляного вихря (НЧВ) или забивания сот, исключая колоссальные потери товарной выручки (до 700–900 тыс. USD за один день простоя агрегата АМ-76).
•Снятие ограничений по «паровому балансу» в летний период: Стабилизация параметров синтеза за счет кардинального снижения требуемой мощности на валу приводной турбины полностью устраняет дефицит пара на заводе в летние месяцы. В жаркий период года, когда температура охлаждающей воды растет и эффективность вакуумных конденсаторов турбины неизбежно падает, модернизированный комплекс позволяет удерживать максимальную производительность агрегата (до 1750–2000 т/сутки по аммиаку), ликвидируя сезонные ограничения по доступной мощности привода.
Модернизация турбокомпрессора синтез-газа поз. 401 в цехе «Аммиак-1» на предприятии АО «Maxam-Chirchiq» с использованием технологий ООО «ТРИЗ» ЛТД, включая усовершенствованные опорные и опорно-упорные узлы, антициркуляционные лабиринтно-лунковые уплотнения, оптимизацию газодинамических параметров корпусов КНД, КСД, КВД и турбины, галтовку рабочих колес, значительно повышает надежность и эффективность агрегата, позволяет снизить вибрацию, уменьшить энергопотребление, продлить межремонтный цикл оборудования и способна кардинально повысить надежность и эффективность крупнотоннажного производства аммиака.
Комплекс фактических эксплуатационных испытаний, проведенных технологическим персоналом АО «Maxam-Chirchiq» (см. Талицу), полностью подтверждает технико-экономический анализ и высокое качество инженерных решений ООО «ТРИЗ» ЛТД и GE.
Параметры работы турбокомпрессора синтез-газа поз. К-401 производства аммиака АО «Максам-Чирчик» до и после проведения капитального ремонта с заменой штатных узлов и газодинамических блоков НД, СД, ВД и турбины на модернизированные под условия эксплуатации.
| № п.п |
Параметр | Обознач. | Норма по регламенту | До модерн. | После модернизации | |||||
|---|---|---|---|---|---|---|---|---|---|---|
| 0 | Дата измерений | 05.03 2022г. | 20.03 2025г. | 30.04 2025г. | 22.05 2025г. | 31.07 2025г. | 12.09 2025г. | 21.10 2025г. | ||
| 1 | Расход жидкого аммиака из сборника 610, т/ч; | Q-603 | 57,4 | 61,5 | 64,7 | 63,8 | 62,6 | 64,9 | 63,1 | |
| 2 | Эквивалентная суточная нагрузка агрегата, т/сут; | 1378 | 1478 | 1553 | 1530 | 1502 | 1558 | 1515 | ||
| 3 | Частота вращения ротора турбины, об/мин; | S-401/2 | н/б 11286 | 10660 | 10660 | 10860 | 10900 | 10895 | 10900 | 10906 |
| 4 | Давление АВС на всасе 1-й секции компрессора, кгс/см2; | PIRCA-417 | 22-25 | 22,5 | 22,3 | 21,8 | 22 | 22 | 22 | 22 |
| 5 | Температура АВС на всасе 1-й секции компрессора, °С | T-405-1 | 41-45 | 44 | 41,5 | 41,3 | 44 | 42 | 42 | 40 |
| 6 | Давление АВС на нагнетании 4-й секции компрессора, кгс/см2 | PN-4 | н/б 320 | 218 | 234,46 | 234 | 235 | 240 | 239 | 241 |
| 7 | Температура АВС на нагнетании 4-й секции компрессора, °С | T-409 | н/б 140 | 117 | 117 | 114 | 119,5 | 115 | 118 | 116 |
| 8 | Давление АВС на всасе циркуляционной ступени, кгс/см2 | PC-V | н/б 290 | 200 | 225 | 220 | 229 | 232 | 230 | 226 |
| 9 | Температура АВС на всасе циркуляционной ступени, °С | T-405-5 | 21-45 | 32 | 33 | 28 | 30 | 30 | 29 | 27 |
| 10 | Давление АВС на нагнетании циркуляционной ступени, кгс/см2 | PC-N | н/б 320 | 221 | 231 | 233 | 235 | 239 | 238 | 240 |
| 11 | Температура АВС на нагнетании циркуляционной ступени, °С | T-410 | н/б 50 | 37 | 40 | 35 | 37 | 37 | 37 | 35 |
| 12 | Перепад давления на ЦС | dP-410 | н/б 22 | 16,4 | 16,4 | 16,7 | 16,4 | 16,0 | 16,6 | 16,2 |
| 13 | Расход АВС 1-й секции компрессора, нм3/час* | F-401 | н/м 180000 | 184000 | 187000 | 193000 | 194195 | 197300 | 199000 | 197400 |
| 14 | Расход АВС 4-й секции компрессора, нм3/час* | F-403 | н/м 180000 | 204000 | 205700 | 195300 | 193000 | 197000 | 197000 | 197000 |
| 15 | Расход газа циркуляционной ступени, нм3/час* | F-404 | н/б 1100000 | 942000 | 937000 | 929000 | 932000 | 946000 | 934000 | 945000 |
| 16 | Степень открытия антипомпажных клапанов (АПК), % | FCV-7, 63, 67 | 0 | 0 | 0 | 0 | 0 | 0 | 0 | |
| 17 | Виброперемещение ротора на ОУП КНД, mills | G-401/1/2 | н/б 3,5 | н/б 3,5 | 0,66/0,65 | 0,4/0,5 | 0,46/0,5 | 0,42/0,52 | 0,45/0,6 | 0,4/0,6 |
| 18 | Виброперемещение ротора на ОП КНД, mills | G-402/1/2 | н/б 3,5 | н/б 3,5 | 0,62/0,71 | 0,51/0,6 | 0,53/0,6 | 0,47/0,61 | 0,53/0,7 | 0,6/0,53 |
| 19 | Виброперемещение ротора на ОП КСД, mills | G-403/1/2 | н/б 3,5 | н/б 3,5 | 0,45/0,48 | 0,45/0,62 | 0,64/0,6 | 0,43/062 | 0,53/0,3 | 0,4/0,6 |
| 20 | Виброперемещение ротора на ОУП КСД, mills | G-404/1/2 | н/б 3,5 | н/б 3,5 | 0,46/0,46 | 0,87/0,42 | 0,83/0,4 | 0,84/0,38 | 0,76/0,5 | 0,4/0,78 |
| 21 | Виброперемещение ротора на ОП КВД, mills | G-405/1/2 | н/б 3,5 | н/б 3,5 | 0,75/0,84 | 0,65/0,4 | 0,64/0,3 | 0,62/0,38 | 0,64/0,3 | 0,4/0,74 |
| 22 | Виброперемещение ротора на ОУП КВД, mills | G-406/1/2 | н/б 3,5 | н/б 3,5 | 0,85/0,8 | 0,61/0,3 | 0,47/0,3 | 0,56 | 0,53 | 0,3 |
| 23 | Виброперемещение ротора на ОП Турбины, mills | G-407/1/2 | н/б 3,5 | н/б 3,5 | 0,44/0,97 | |||||
| 24 | Виброперемещение ротора на ОУП Турбины, mills | G-408/1/2 | н/б 3,5 | н/б 3,5 | 0,95/0,91 | |||||
| 25 | Давление пара на входе ЧВД турбины, кгс/см2 | P-450 | 95-105 | 100 | 102 | 104 | 105 | 105 | 103 | 106 |
| 26 | Температура пара на входе ЧВД турбины, °С | T-440 | 470-490 | 474 | 490 | 500 | 495 | 500 | 501 | 498 |
| 27 | Давление пара в отборе турбины, кгс/см2 | P-456 | 37-40 | 39,5 | 38,94 | 39,4 | 38,5 | 39,4 | 39,6 | 39,5 |
| 28 | Температура пара в отборе турбины, °С | T-442 | 360-380 | 338 | 356 | 367 | 364 | 365 | 380 | 376 |
| 29 | Давление пара на выходе из ЧНД турбины, mm, hg (мм рт, ст,) | P-458 | -412-500 | — | -324 | -327 | -313 | -312 | -310 | -302 |
| 30 | Температура пара на выходе из ЧНД турбины, °С | T-1 | 65-85 | 99 | 82 | 88 | 84 | 82 | 81 | 75 |
| 31 | Массовый расход пара на входе в ЧВД турбины, т/час | F-410 | н/б 355 | 378 | 323 | 321 | 316 | 314 | 320 | 315 |
| 33 | Расход конденсата с конденсатора, т/час | F-412 | н/б 75 | 54 | 52 | 58 | 61 | 57 | 59 | 67 |